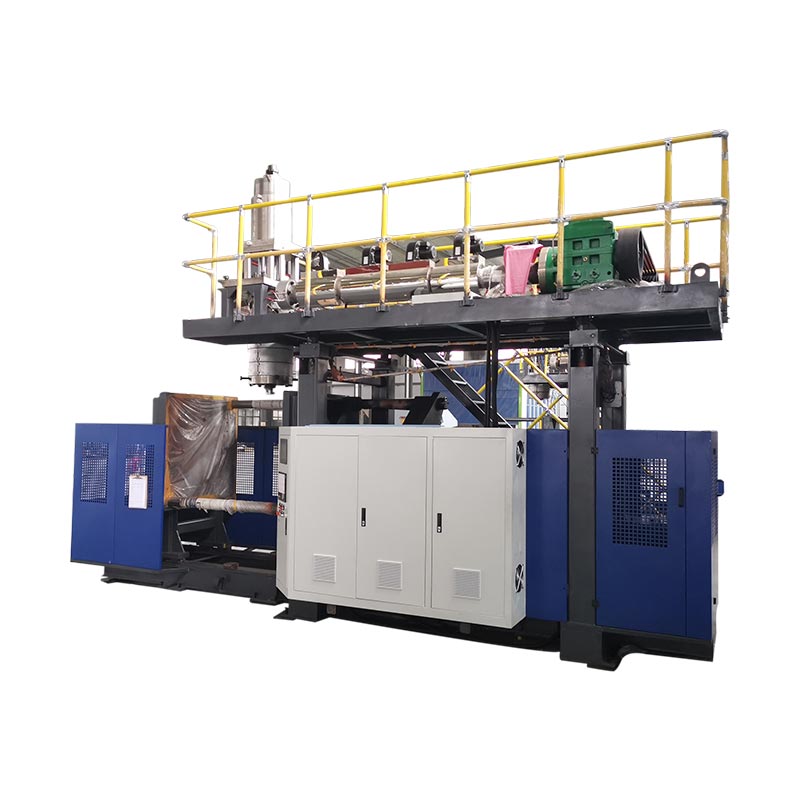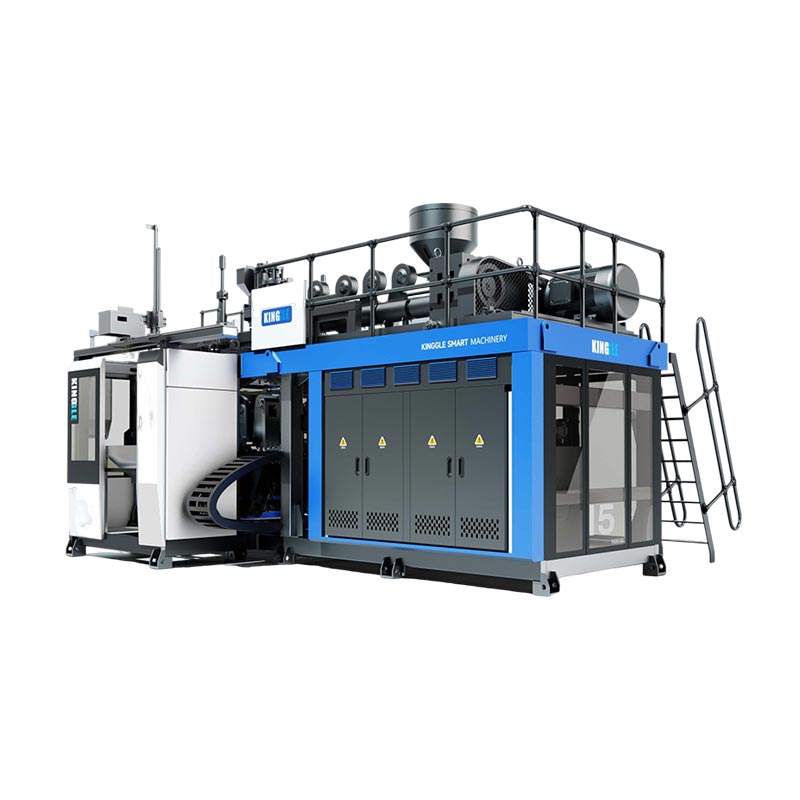
Az autóipari fúvóformázás üreges alkatrészeket, például légcsatornákat és folyadéktartályokat készíthet. A berendezés kiválasztása az alkatrészrajzzal, a megadott gyantával és az átvételi követelményekkel kezdődik. Egy gép meghirdetett tartálytérfogata önmagában nem tudja megállapítani, hogy egy adott csatornát fog-e kialakítani, beilleszti-e a formáját, vagy leadja-e a szükséges kész teljesítményt.
Hasznos vásárlási áttekintés követi az alkatrészt a teljes folyamaton keresztül: formázás, eltávolítás, vágás, összeszerelés és ellenőrzés. A névleges kibocsátás vagy az ár összehasonlítása előtt oldja meg a kötelező termék- és szerszámkövetelményeket. Ellenkező esetben a gyors fröccsöntési ciklus elfedhet egy gyártócellát, amely még mindig nem éri el a szállítási célt.

Fúvásos öntés autóipari alkatrészek: alkalmazások és eljárások alkalmassága
Csoportosítsa az autóalkatrészeket aszerint, hogy mit kell tenniük, nem pedig az alapján, hogy üregesek. Az utastér légcsatornája, a motor légbeömlő alkatrésze és a folyadéktartály eltérő felülvizsgálatot igényel. Működési feltételeik és interfészeik határozzák meg azokat a kérdéseket, amelyekre egy gépjavaslatnak meg kell válaszolnia.
| Rész család | Létrehozandó bemenetek | Felszereléssel és szerszámokkal kapcsolatos kérdések |
|---|---|---|
| Kabin HVAC csatornák | Levegőút, csatlakozási geometria, beépítési hely és meghatározott funkcionális ellenőrzések | A javasolt útvonal alkothatja-e a testet, és hagyhat-e hozzáférhető vágási és ellenőrzési helyeket? |
| A motor levegőbeszívó részei | Meghatározott hőmérséklet, nyomás vagy vákuum feltételek, a közeg expozíciója és csatlakozási követelmények | Megfelel-e a gyanta, a képződési út és a teljes sejt az adott körülményeknek? |
| Folyadéktartályok | Folyadék, szervizfeltételek, portok, szerelési jellemzők és elfogadási kritériumok | Hogyan készül el és ellenőrzik a karosszériát, az interfészeket és az esetleges későbbi összeállításokat? |
| Egyéb üreges műszaki alkatrészek | Rakományházak, méretek, összeszerelési jellemzők és rendeltetésszerű használat | Alkalmas-e a fúvóformázás, vagy más formázási, illesztési módot kell összehasonlítani? |
Tartsa az üzemanyagrendszer-projekteket külön jóváhagyási úton. Például,A RISE a műanyag üzemanyagtartály tűzvizsgálatát írja leaz ENSZ 34. előírása 5. mellékletének 5. pontja szerint. Ez egy speciális vizsgálati kör, nem pedig egy teljes jóváhagyási ellenőrző lista. Az aktuális üzemanyagrendszer-projektre vonatkozó piac, követelmények és jóváhagyási felelősségek meghatározása; az „autótartályokat” felsoroló gépkatalógus nem igazolja az előírásoknak megfelelő üzemanyagtartály-gyártást.
Fúvott HVAC csatornák: geometria, interfészek és gépi követelmények
Fúvott HVAC csatornák esetén együtt tekintse át a légutat és minden csatlakozást. Egy alakítható testnek még nyílásokra van szüksége, amelyeket lehet vágni, elhelyezni és ellenőrizni. Az egyedi műanyag csővezetékeknek ezért el kell érniük az ajánlattételi szakaszt a fröccsöntött geometria és a tervezett kész geometria meghatározása mellett.
A kabin szellőztetése külön a motor levegőbemenetére vonatkozó követelményektől
Ne vigye át a motor légbeömlő anyagát vagy vizsgálati körülményeit a kabincsatornába pusztán azért, mert mindkettő levegőt szállít. Jegyezze fel a beépítési környezetet, a jóváhagyott anyagokat és az adott alkatrészre vonatkozó szükséges ellenőrzéseket. Ha a nyomás, a vákuum, a hőmérséklet-ciklus vagy a folyadékexpozíció számít, azonosítsa a vonatkozó feltételeket a projektspecifikációban.
Tekintse át a kész csatlakozást, ne csak az öntött nyílást
Jelölje meg a rajzon a csatlakozási végeket, a szerelési nullpontokat, a metszetváltozásokat és a javasolt vágási helyeket. Ezután ellenőrizze, hogy az alkatrész hogyan illeszkedik a befejező vagy ellenőrző berendezésbe. Hasznos felülvizsgálati kérdés, hogy ugyanaz a nullpontrendszer képes-e következetesen megtalálni az alkatrészt a vágás, mérés és összeszerelés során.
A cella meghatározása előtt adja meg a szükséges áramlási, átvezetési, illesztési vagy tömítési ellenőrzést. Ezekhez az ellenőrzésekhez dedikált szerelvényekre vagy külön állomásokra lehet szükség. Rendelkezniük kell egy hozzárendelt szállítóval és átvételi módszerrel, nem pedig azt feltételezik, hogy a fúvóformázó géppel együtt jönnek.
A gép méretének kiválasztása előtt válassza ki a folyamat útvonalát
Beszéljétek meg, hogyan éri el a parison a formaüreget, mielőtt nagyobb gépet választana. A parison az a forró üreges cső, amelyet a folyamat kialakít és felfúj. Kezelésének és elhelyezésének meg kell felelnie a geometriának.
Hagyományos extrudálás a 3D szívófúvással szemben
Toray műszaki magyarázata a 3D szívófúvássalleírja a szívófejet, amely hosszú, összetett üreges formákhoz vezeti be a parisont egy formaüregbe. Ez egy különálló folyamatelrendezés. A hagyományos, alkatrészeltávolító robottal ellátott extrudáló fúvógépet nem szabad e képesség egyenértékű bizonyítékaként kezelni.
Kínos út esetén kérjen formázási útvonal felülvizsgálatát a tényleges geometria és gyanta felhasználásával. Hasonlítsa össze a hagyományos extrudálásos fúvóformát, egy speciális elhelyezési vagy szívóútvonalat, és adott esetben az egyesített formázott szakaszokat. Az összehasonlításnak a kialakítás megvalósíthatóságára, az interfészekre és a későbbi munkákra kell vonatkoznia, ahelyett, hogy azt feltételeznénk, hogy egy útvonal minden autóipari csatornához megfelel.
Tartsa külön az olvadék szállítását és a meghajtó konfigurációját
A folyamatos extrudálás és az akkumulátorfejes működés írja le az olvadék szállítását. A Parison elhelyezés a folyamat egy másik részét írja le. A működtetést hidraulikus, szervohidraulikus és elektromos hajtások írják le. Ezeknek a külön tengelyeken történő összehasonlítása megkönnyíti az idézetek értelmezését, és megakadályozza, hogy az automatizálási címke megállja a helyét az alakítási képességben.
Válassza ki a fúvóformázó gyantákat a tényleges autóipari alkalmazáshoz
Adja meg a minőséget, ne csak a polimer családot. A „PA” vagy „PP” nyitott kérdéseket hagy a megerősítéssel, a módosítással, a feldolgozási viselkedéssel és a kívánt részhez való alkalmassággal kapcsolatban. Envalior-éDurethan PA6 portfólió, például megkülönbözteti a fúvóformázást és a megerősített minőséget a csövek és légcsatornák számára. A családnév nem azonosítja a felcserélhető receptet.
Az anyag-előkészítést és a lágyítást a minőséghez igazítsa
Szerezze be az aktuális évfolyam-specifikus feldolgozási utasításokat. Ellenőrizze a javasolt szárítási és adagolási elrendezést, szükség esetén a nedvességmérést, a csavarok és a fejek alkalmasságát, a hőmérséklet-szabályozást és a keverékhez szükséges kopásállósági előírásokat. Ezek a tételek műszaki megerősítésre szolgálnak, nem pedig egy szárítási hőmérséklet közzétételére az összes műszaki műanyagra.
A Toray meghatározza az olvadék viszkozitását és az alaktartó stabilitást a fúvóformázó gyanta alkalmassága szempontjából. Próba közben rögzítse az anyagállapotot és a folyamatbeállításokat, így az ismert receptúra alapján ki lehet vizsgálni a formázási problémát. Ne fogadja el a gép közzétett HDPE extrudálási sebességét annak bizonyítékaként, hogy egy másik gyantával a szállítási sebességet bizonyítja.
Tartsa az újraőrlést a jóváhagyott recept szerint
Jegyezze fel a forrást, a feldolgozási előzményeket és az újraőrlés javasolt arányát, valamint az ügyfél engedélyét és a recept minősítéséhez szükséges ellenőrzéseket. Test the intended production mix. A kizárólag szűz gyantával végzett kísérletek nem igazolják a teljesítményt későbbi újraőrléssel.
Fordítsa le az alkatrészrajzot a fúvóformázó berendezések követelményeire
A fúvófúvóberendezések áttekintéséhez használja a bizonyítékok követelményeinek táblázatát. Minden kötelező követelményhez megfelelő specifikáció, rajz vagy próbafelvétel szükséges. A megoldatlan tételeknek láthatónak kell maradniuk, amíg a felelős fél be nem zárja azokat.
| Követelmény | Ellenőrizze az ajánlatot | Bizonyíték és lezárás |
|---|---|---|
| Anyag- és bruttó lőszerigény | Fokozatspecifikus lágyítás, használható sörét és szállítás; magában foglalja a folyamatból származó hulladékot, nem pedig önmagában a kész súlyt | Anyagnyilvántartás és képviselőképző tárgyalás |
| Forma beépítés | Boríték, szerelés, formavastagság és tömeg, közművek és szerviz hozzáférés | Forma-gép interfész rajz |
| Nyitás és eltávolítás | Nyitási hely, szükséges formamozgások, megfogó út és szabad hely a forró rész számára | Mozgás áttekintése és megfigyelt eltávolítási sorozat |
| Kritikus falterületek | Szerszámozás, parison control és javasolt ellenőrzési helyek | Leképezett mérések rajzi határértékekhez képest |
| Kész felületek | Levágás, illesztés, összeszerelés és pozicionálás | Kész alkatrészek méret- és működési ellenőrzése |
| Elfogadott kimenet | Teljes cella, számlálási pont, megszakítási szabályok és elutasítás kezelése | Időzített próba elfogadott mennyiségekkel és stop rekordokkal |
Hogyan néznék át egy autóipari fúvóformázási projektet?
Egy autóipari fúvóformázási projektnél a gép kapacitásának megvitatása előtt átnézem az alkatrészrajzot. Kiinduló kérdéseim az anyagminőségre, a működési környezetre, a kapcsolódási pontokra és az átvételi követelményekre vonatkoznának. A gép névleges tartálytérfogata az átvilágítási referencia maradna, nem pedig egy csatorna vagy szabálytalan tartály jóváhagyásának alapja.
Ha egy próbadarab elérte a súlycélját, de nem sikerül a helyi falvastagság-ellenőrzésen, megvizsgálnám az anyageloszlást, mielőtt növelném a teljes alkatrésztömeget. Összehasonlítanám a megadott ellenőrzési helyeket a parison profillal, az anyag-előkészítéssel, a szerszámokkal és a rögzített folyamatbeállításokkal. Az anyag mindenhol hozzáadása javasolt változtatás marad mindaddig, amíg a vonatkozó alkatrész-ellenőrzések meg nem mutatják, hogy megoldja a problémát.
A szerszámok felülvizsgálata többre terjed ki, mint arra, hogy a forma illeszkedik-e a lemezek közé. Ellenőrizném a szerelést, a forma vastagságát, a nyílást, a szükséges mozgásokat és a teljes alkatrész-eltávolítási utat. A csatlakozókhoz és a szerelési funkciókhoz világos tervre is szükség van a vágás, pozicionálás és a formázás utáni ellenőrzéshez.
Meghatározott műszaki-műanyag minőséghez kérném a feldolgozási útmutatást és ellenőrizném a javasolt szárítási, adagolási, csavar- és fejelrendezést. Nem használnék HDPE áteresztőképességi adatot a teljesítmény bizonyítékaként egy másik gyantával. Bármely javasolt újraőrlési recept továbbra is a vonatkozó anyag- és ügyfélkövetelmények hatálya alá tartozik.
A gyártócella jóváhagyása előtt a próbatervbe belefoglalnám a downstream munkát. A fröccsöntött csatornának még át kell mennie az egyeztetett vágási, összeszerelési és ellenőrzési szakaszokon. Rögzítem az elfogadott kimenetet, a megszakításokat és a kézi beállításokat, majd elkülönítem az átadott követelményeket a javításra vagy további bizonyítékra szoruló tételektől.
Az én ajánlásom ezektől a megállapításoktól függ. Egy nagyobb gép nem lenne automatikus válasz a termelési hiányra; Először azt állapítanám meg, hogy a korlátozás formázásból, kezelésből, kikészítésből vagy ellenőrzésből ered-e.
Fúvóformák kialakítása, fali elosztás és kritikus interfészek
A kész alkatrész súlya az egész tárgy egy mértéke. Nem tudja azonosítani a vastagságot hajlításnál, csatlakozásnál vagy lecsípődésnél. Határozza meg az ellenőrzési helyeket a rajzból és a funkcióból, majd hasonlítsa össze a meghatározott alkatrészállapotban végzett méréseket.
Külön hosszirányú és kerületi vezérlés
Tekintse át a hosszanti parison programozást az alkatrész kerülete körüli faleloszlástól elkülönítve. A Toray a falvastagság sugárszabályozását írja le a 3D szívófolyamat-beszélgetésében. Erősítse meg a javasolt rendszer tényleges vezérlési funkcióit; a programozási pontok nagy száma önmagában nem bizonyítja, hogy minden kritikus hely eléri a határait.
Helyi meghibásodás esetén térképezze fel a mérést az alkatrészen elfoglalt pozíciójához, és vizsgálja meg a vonatkozó folyamat- és szerszámváltozókat. Legyen nyomon követhető a változások, hogy ellenőrizni lehessen hatásukat. A meglévőparison programozási útmutatórészletesebben kifejti az ellenőrzés témáját.
Vigye át a nullapontokat a befejezés és az összeszerelés során
Határozza meg, hogy a portok, a levágott élek és a rögzítési jellemzők hogyan legyenek mérve a megadott nullapontokhoz képest. Egyezzen meg az alkatrész támasztékáról és mérési állapotáról. Tekintse át ezeket az interfészeket a forma- és rögzítőelem-szállítókkal aformatervezés és gépi interfész ellenőrzése, ahelyett, hogy a kikészítést külön kérdésként kezelné a forma jóváhagyása után.
Határozza meg a teljes autóipari fúvóformázó cellát
Rajzolja meg az útvonalat a gyantakészítéstől az elfogadott rész számlálópontig. Az eltávolítást, a kivágást, a nyitást, az összeillesztést, az összeszerelést és az ellenőrzést csak ott kell belefoglalni, ahol az alkatrésznek szüksége van rá. Minden egyes műveletnél meg kell nevezni a szállítót, az átvételi bizonyítékot és az integrációért való felelősséget.
Ellenőrizze az állomások interfészeit: hogyan történik egy alkatrész átvitele, hogyan helyezkedik el, mi történik, ha egy lefelé irányuló állomás leáll, és hogyan válnak szét a kiselejtezett alkatrészek. Az árajánlatnak meg kell különböztetnie a gépgyártó által szállított berendezéseket a mások által szállított berendezésektől. Aautomatizált vonal konfigurációs útmutatólefedi ezeket az ellátási határokat.
Válasszon ellenőrzéseket az alkatrész funkciójából és specifikációjából. A szivárgásvizsgálat, ha szükséges, nem helyettesíti a méretekre, áthaladásra, összeszerelésre vagy tartósságra vonatkozó bizonyítékokat. Kerülje el, hogy minden autóipari alkalmazáshoz egyetlen általános tesztlista legyen.
Bizonyítsa külön az alkatrészt és a gyártási folyamatot!
Tervezzen meg egy reprezentatív kísérletet a rajz felülvizsgálata, a jóváhagyott anyag és a tervezett recept köré. Jegyezze fel a formát, a beállítást, az anyagtételt és a mérési tervet. Az elfogadott mennyiségeket, az elutasítási okokat, a leállásokat és a kézi beavatkozásokat a ciklusnapló mellett tartsa meg.
A beszállítói gépteszt és a vevő gyártási alkatrész-jóváhagyása különböző célokat szolgál.Az AIAG nyilvános PPAP áttekintéseösszekapcsolja a gyártási alkatrész-jóváhagyást a tervezési nyilvántartások és előírások következetes teljesítésével a tényleges gyártási ütemben. Ez a hatókör szélesebb, mint egy gépi mozgás bemutatása vagy egy elfogadható minta előállítása.
| Tevékenység | Kérdés, amivel foglalkozik | Bizonyíték meghatározni | Önmagában nem állapítja meg |
|---|---|---|---|
| Gép vagy sejt FAT | A szállított berendezés megfelel-e a megállapodás szerinti átvételi körnek? | Szerződéses ellenőrzések, konfiguráció, próbafeltételek és nyílt tételes nyilvántartás | Minden kész alkatrész funkció vagy a vevő gyártási jóváhagyása |
| Alkatrész funkcionális érvényesítés | A kész alkatrész megfelel-e a megadott felhasználási követelményeknek? | Alkalmazható méret-, összeszerelés-, funkcionális és tartóssági nyilvántartások | Tartós termelési teljesítmény az értékelt feltételeken kívül |
| Vevői gyártási alkatrész jóváhagyása | A tervezett gyártási folyamat megfelel-e a vevő vonatkozó jóváhagyási követelményeinek? | Ügyfél által meghatározott beadványok és gyártási bizonyítékok, beleértve a PPAP-t is, ahol szükséges | Megváltozott anyag, rajz vagy folyamat jóváhagyása a szükséges felülvizsgálat nélkül |
Állítsa be a mintamennyiséget, a kísérlet időtartamát, a mérési módszereket és az esetleges statisztikai kritériumokat a projekt elfogadási tervében. Ne kölcsönözzön univerzális Cpk-célt vagy futási időtartamot egy általános gépcikkből. A berendezés részhez használja aFAT tervezési útmutatóaz egyeztetett ellenőrzések megállapításához.
Zárjon be minden olyan követelményt, amely megfelelt, javító munkát és újratesztet igényel, vagy még nem ellenőrizték. Rendeljen tulajdonost és bezárási bizonyítékot az utóbbi két kategóriába. Ha ezeket az állapotokat külön tartja, megakadályozza, hogy egy nem teljes próbaverzió látszólagos éles kiadássá váljon.
Hasonlítsa össze a kibocsátást és a költséget az elfogadott alkatrész határán
Számolja meg azokat a kész autóalkatrészeket, amelyek megfelelnek a megállapodás szerinti ellenőrzéseknek. Állapítsa meg, hogy a cél tartalmaz-e átállásokat, megszakításokat és lefelé irányuló műveleteket, és használja ugyanazt az időalapot minden állomáshoz. Lásd atermelési sebesség számítási útmutatóa névleges ciklusok és az elfogadott teljesítmény megkülönböztetésére.
Egy HVAC csatornacella értékelése a formázási cikluson túl
Egy hipotetikus autóipari HVAC csatorna projektnél az ütemezett óránként 95 elfogadott alkatrész követelményével kezdeném. Tételezzünk fel együreges formát, 32 másodperces formázási ciklust, 90%-os fröccsöntési szakasz rendelkezésre állását és 96%-os végső hozamot a teljes folyamat során.
A névleges formázási sebesség 3600 ÷ 32, vagyis 112,5 rész óránként. A feltételezett futási rendelkezésre állás alkalmazása 101,25 alkatrész per ütemezett gyártási kapacitást hagyna.
Ez a szám nem határozza meg a kész kimenetet. Összehasonlítanám a vágás, kezelés és ellenőrzés kapacitását is. Az alábbi táblázat két tervezési forgatókönyvet mutat be, feltételezve, hogy nincs további átviteli veszteség vagy interakció az állomásleállások között. Mindkét downstream kapacitásadat a menetrend szerinti órákat használja, és már figyelembe veszi a feltételezett állomáskimaradásokat; a 96%-os hozamot egyszer alkalmazzuk a végén.
| Tervezési intézkedés | Kezdeti downstream forgatókönyv | Átdolgozott downstream forgatókönyv |
|---|---|---|
| Formázási fokozat kapacitása | 101,25 rész/óra | 101,25 rész/óra |
| Downstream feldolgozási kapacitás | 90 rész/óra | 105 rész/óra |
| Feltételezett végső elfogadott hozam | 96% | 96% |
| Tervezett elfogadott kimenet | 86,4 rész/óra | 97,2 rész/óra |
| Kötelező elfogadott kimenet | 95 rész/óra | 95 rész/óra |
A kezdeti forgatókönyv szerint a downstream kapacitás óránként 90 részre korlátozná a cellát a végső hozamkorlátozás előtt. A tervezett elfogadott teljesítmény ezért 90 × 0,96 = 86,4 rész/óra lenne, ami a követelmény alatt van.
Legközelebb egy olyan downstream elrendezést értékelnék, amely óránként 105 alkatrészt képes feldolgozni. Ha a fröccsöntési szakasz ekkor korlátozza a kínálatot, a tervezett elfogadott teljesítmény 101,25 × 0,96 = 97,2 rész per óra lesz.
A felülvizsgált számítás csak óránként 2,2 résszel haladná meg a célt. Ezt korlátozott tervezési mozgástérként kezelném, nem pedig a jóváhagyott gyártási sebesség bizonyítékaként. Egy reprezentatív sejtpróbának továbbra is meg kell határoznia a tényleges ciklust, a megszakításokat, a downstream teljesítményt és az elfogadott hozamot.
Ez az összehasonlítás a mérnöki felülvizsgálatot a befejező és ellenőrzési elrendezés felé irányítja, mielőtt nagyobb fúvógépet kérne.
Hasonlítsa össze ugyanazt a gyártási kört
Minden ajánlatban különítse el a gépet, a formát, az anyag-előkészítést, a befejező szerelvényeket, az ellenőrzési, integrációs és próbaköltségeket. A csak gép árát nem lehet közvetlenül összehasonlítani a teljes cella árával. A többletkapacitás értékelése az elfogadott teljesítmény és projektigény alapján; ne feltételezze, hogy egy nagyobb gép megszünteti a szűk keresztmetszetet.
Készítsen autóipari ajánlatkérést a Kinggle számára
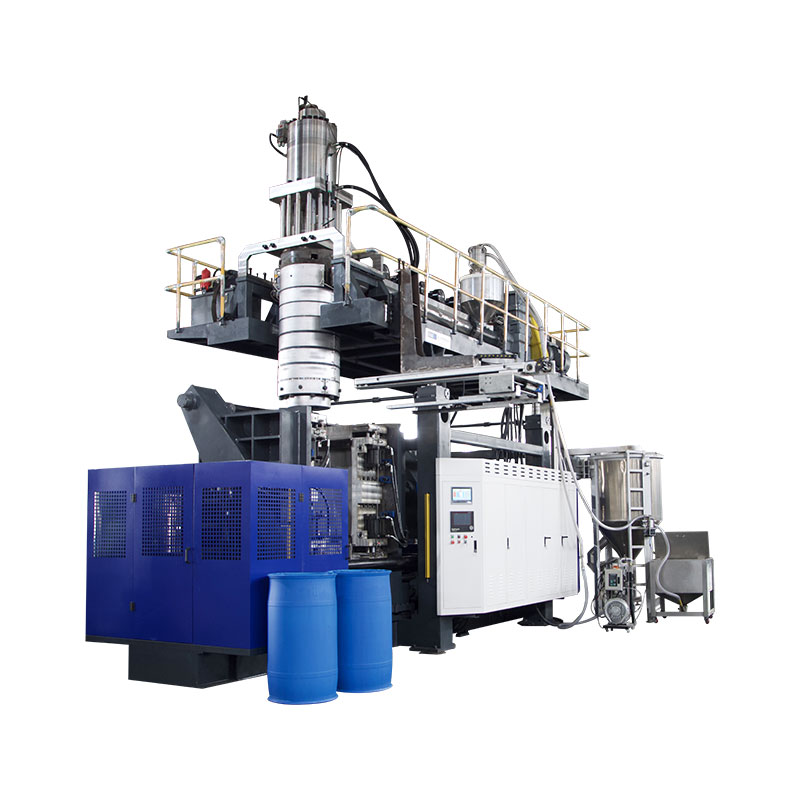
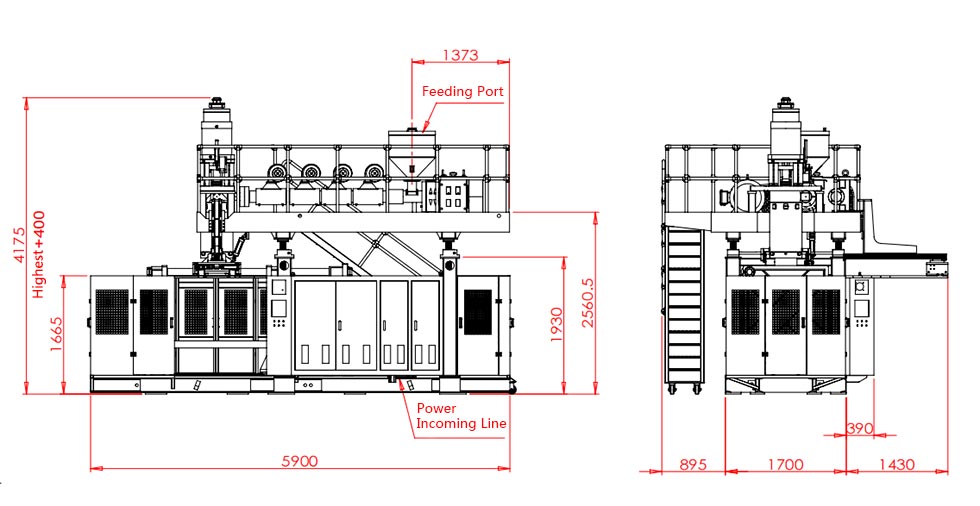
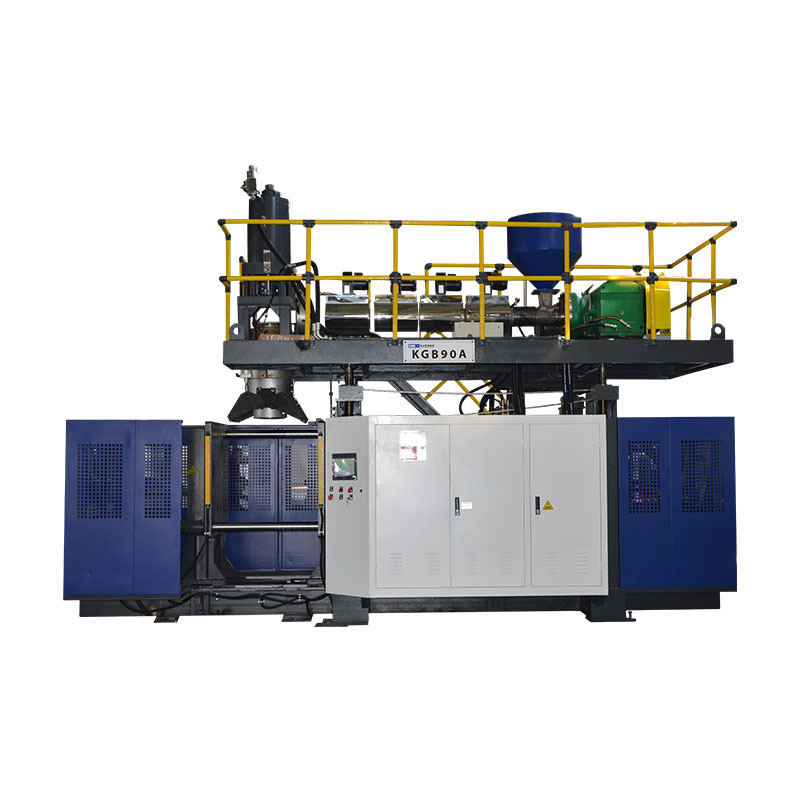
A Kinggle közzétett akkumulátor-platformjai specifikációs referenciákat biztosítanak a kezdeti vitához. Ezek nem automatikus kiválasztások a hipotetikus légcsatorna-példához vagy minden autóipari alkatrészhez. A javasolt anyag, forma és teljes gyártási kör még műszaki felülvizsgálatra szorul.
| Referencia mező | KGB80A | KGB100B |
|---|---|---|
| A meghirdetett maximális konténerkapacitás | 30 liter | 120 liter |
| Szorítóerő | 215 kN | 440 kN |
| Formalap mérete, Szé × Ma | 750 × 860 mm | 1200 × 1200 mm |
| Maximális formaméret, Sz × M | 520 × 860 mm | 920 × 1200 mm |
| Formavastagság | 360-420 mm | 510-600 mm |
| Felsorolt alkalmazás kapcsolat | Autóalkatrész csővezetékek | Autóalkatrészek és autótartályok |
A táblázat a linkelt Kinggle termékoldalak kiválasztott mezőit reprodukálja. A lemez mérete és a maximális formaméret különböző mezők. Egyik sem erősíti meg a teljes mozgási határt, a fokozatspecifikus teljesítményt, a speciális szívófolyamatot vagy az üzemanyagrendszer jóváhagyását. Kérje az interfész rajzát és konfigurációját a javasolt buildhez.

Küldjön áttekintő csomagot, ne csak egy kért gépkötetet
- 3D és 2D alkatrészrajzok revíziókkal, kész geometriával, nullapontokkal és kritikus fal- vagy interfészkövetelményekkel.
- A megadott gyantaminőség, jóváhagyott gyártási receptúra és a vonatkozó feldolgozási utasítások.
- Alkatrészsúly, tervezett formaelrendezés, meglévő szerszáminformációk és a javasolt befejezési sorrend.
- Megkövetelt elfogadott kibocsátás időalapú, éves kereslet, termékösszetétel és ellenőrzési követelményekkel együtt.
- Helyszíni feltételek és egyértelmű lista arról, hogy ki szállítja a formát, a segédanyagokat, a befejezést, az ellenőrzést és az integrációt.
Ezek a bemenetek lehetővé teszik a műszaki felülvizsgálat címének illeszkedését, a megoldatlan követelményeket és a próbakörülményeket a gépkonfiguráció véglegesítése előtt.
Gyakran ismételt kérdések
Minden autóipari légcsatorna elkészíthető hagyományos fúvógépen?
Nem. Tekintse át a geometriát, a megadott gyantát, az interfészeket és a szerszámokhoz való hozzáférést. Egyes formák indokolják a speciális parison elhelyezést, a szívófúvás formázást vagy az összekapcsolt szakaszokat. Egy hagyományos, kiszedő robottal ellátott gép önmagában nem hozza létre ezeket az alakítási képességeket.
Elegendő-e az akkumulátor térfogata gép kiválasztásához autóalkatrészhez?
Nem. A felhasználható sörétigény, az anyagspecifikus szállítás, a forma beépítése, a nyitási hely, a szükséges mozgások, az alkatrészek eltávolítása és a későbbi munkák is felülvizsgálatra szorulnak. A meghirdetett tartálytérfogat átvilágítási referencia, nem pedig teljes kiválasztási módszer egy szabálytalan műszaki részhez.
Feldolgozhat-e egy HDPE gép egy meghatározott műszaki műanyagot?
Ez megköveteli az anyag-előkészítés, a lágyítás, a fejszerszámok, a vezérlések és a javasolt folyamat minőség-specifikus felülvizsgálatát. A közzétett HDPE extrudálási sebesség nem bizonyítja a kimenetet más gyantával. Erősítse meg a konfigurációt, és futtasson egy reprezentatív próbaverziót a kívánt anyaggal.
Miért érheti el egy alkatrész a súlycélját, de miért nem sikerül a falvastagság-ellenőrzésen?
A súly az egész alkatrészt írja le, míg a vastagságellenőrzés egy helyet mér. Az anyag eltérő módon oszlik el a régiók között anélkül, hogy a teljes tömegben ennek megfelelően változna. Térképezze fel a hibás helyet, és vizsgálja meg a vonatkozó anyag-, szerszám- és folyamatkörülményeket, mielőtt eldönti, hogyan javítsa ki.
A gép FAT átadása befejezi a vevői gyártási alkatrész jóváhagyását?
Nem. A FAT lefedi a megállapodás szerinti berendezések átvételi körét. A kész alkatrészek érvényesítéséhez és a vevői gyártás jóváhagyásához saját, megfelelő bizonyítékra van szükség. Ahol PPAP szükséges, erősítse meg az ügyfél benyújtási és gyártási követelményeit, ahelyett, hogy jóváhagyásként kezelné a berendezés leszállítását.
Az autóipari fúvógép vásárlása ugyanaz, mint az egyedi fúvott alkatrészek beszerzése?
Nem. A berendezésbeszerzés a gépekre, a szerszámozási interfészekre, a gyártási folyamat integrációjára és átvételi területére vonatkozik. A kész alkatrészek beszerzése a gyártó felelősségét jelenti ezen alkatrészek előállításáért és szállításáért. A szállítók összehasonlítása előtt tisztázza, hogy melyik hatókört kéri.
Az autóalkatrészek felülvizsgálatához küldje el a rajzot és az anyagkövetelményeketKinggle kapcsolati oldalavagy e-mailbensales@kinggle.com. Telefon:+86-574-87103665. A céginformáció elérhető aKinggle Névjegy oldalon.
Hagyja jóvá a gyártási útvonalat, mielőtt elkötelezi magát a gép mellett
Kezdje az alkatrészrel és az anyaggal, határozza meg az alakítási útvonalat, és alakítsa át a rajzot explicit felszerelések és érvényesítési követelményekké. Ezután hasonlítsa össze a teljes ajánlatokat az elfogadott rész határán. A mandatory fit problem needs resolution; gyorsabb ciklus vagy alacsonyabb vételár nem zárhatja le.