A fúvócsap levegőt juttat a tartályba, és egyes extrudálásos fúvóformázási kiviteleknél segít a tartály nyakának kalibrálásában vagy befejezésében. Diagnosztizálja a nyakhibákat a hiba felderítésével, a teljes szerszám- és zárórendszer ellenőrzésével, majd a termékkövetelményeknek megfelelő korrekció ellenőrzésével.
A fúvócsap cseréje előtt
- Határozza meg, hol sérül meg először a nyak, vagy hol lép ki a specifikációból.
- A mintákat tartsa nyomon követhetően az állomásig, az üregig és a szerszámok felülvizsgálatáig.
- Különítse el a beállítást és a kopást a levegőszállítással, az időzítéssel és a hűtéssel kapcsolatos kérdésektől.
- Erősítse meg az eredményt a megadott palackkal, zárással és vizsgálati feltételekkel.
Mit csinál a fúvócsap az extrudálásos fúvóformázás során?
A fúvócsap a fúvószerkezethez tartozik. Levegőt szállít, amely a befogott parisont a penészhez képest kiterjeszti. A kalibrált felületre tervezett rendszereken a fúvócsap-szerelvény a nyakszerszámmal is működik. A vágógyűrű, a hűtőjárat vagy más befejező jellemző a tényleges kialakítástól függ; a név önmagában nem azonosítja a biztosított funkciókat.
Eastman leírja a fúvócsapos módszereket a cérnasimítás kalibrálásához és vágásáhozextrudálásos fúvóformázó útmutató kopoliészterekhez. Ez egy hasznos példa a szerszámkapcsolatra. A gyanta-specifikus beállítási értékeknek az abban az útmutatóban leírt anyagok és berendezések elrendezése mellett kell maradniuk.
Az ok hozzárendelése előtt azonosítsa a jellemzőt
A palackbevonat különféle funkciókat tartalmaz. A nyakfuratnak, a külső menetnek és a tömítő érintkezőfelületnek saját rajzi hivatkozásra van szüksége. A záróelem tömíthet egy béléshez vagy más tervezett érintkezési felülethez. Jegyezze fel a tényleges tömítési elrendezést, mielőtt leírná a jelet a szivárgás okaként.
A külső felület a teljes szerszámozási és alakítási sorrendből származik. Ha az összeset hozzárendeli a fúvócsaphoz, akkor kihagyja a párosítási eszközöket. A méretre vonatkozó panasznak tehát meg kell határoznia a jellemzőt, a mérési módszert és az azt befolyásoló eszközöket.
A szerszámcsap és az IBM magrúd különböző hivatkozások
A szerszámcsap vagy tüske a szerszámfejnél lévő olvadékképző szerszámokhoz tartozik. Ha összetéveszti ezt az alkatrészt a fúvócsappal, az rossz szerelvényhez vezethet a karbantartási kérelemhez. A műhely beceneve helyett használja az alkatrészrajzot és az összeállítás-azonosítót.
A fröccsfúvással történő öntés eltérő előforma és mag elrendezést használ. Ez az útmutató az extrudálásos fúvóformázó nyak ellenőrzésével foglalkozik. A nyakon túli penészes jellemzők esetében aextrudáló fúvóforma tervezési útmutatóelmagyarázza a formázás, hűtés és légtelenítés közötti tágabb összefüggést.
A fúvócsap cseréje előtt keresse meg a nyak hibáját
A recept módosítása előtt őrizze meg a meghibásodott üveget. Jelölje meg a hibát és annak irányát. Azonosítsa az állomást és az üreget, majd őrizzen meg egy összehasonlítható elfogadható mintát. Egy jelentés, amely csak "nyakproblémát" mond, számos nagyon eltérő vizsgálatot hagy nyitva.
Különítse el a nyak falán áthaladó szivárgást a palack és a záróelem felületén lévő szivárgástól. Ellenőrizze azt is, hogy a szivárgásvizsgáló szerelvény ugyanazzal a tulajdonsággal érintkezik-e vagy tömít-e, mint a végső záróelem. A szerelvényprobléma és a csomagolás szivárgása eltérő korrekciós munkát igényelhet.
Hasonlítsa össze az alkatrészt az egymást követő szakaszokban
Ha a minőségi eljárás lehetővé teszi a biztonságos mintavételt, hasonlítsa össze a nyakat a formázás után, a vágás után és a későbbi kezelés után. Adja hozzá a zárt csomagot, amikor a hiba a lezárás után megjelenik. Gyűjtse be jóváhagyott mintavételi helyeken; a mozgó szerszámokhoz való hozzáférés nem mintavételi módszer.
Ha a vágás után először jelenik meg érintkezési jel, ellenőrizze a vágás és a támaszték elrendezését, mielőtt megváltoztatná a fúvócsap beállítását. Ha egy nyak alakja megváltozik a megadott kondicionálási időszak alatt, vegye fel a hőtörténetet a felülvizsgálatba. Ezek a megfigyelések irányítják a következő ellenőrzést; nem állítanak fel maguktól okot.
Használja a mintát anélkül, hogy diagnózissá alakítaná
Az egyik érintett állomás megérdemli, hogy alaposan megvizsgáljuk a szerszámozási és kezelési útvonalát. A több üregben jelentkező probléma a közös állapotok felülvizsgálatát is indokolja. Egyik minta sem zárja ki a szerszámmal kapcsolatos okot: több összeállítás ugyanazt a kialakítást, a telepítési utasítást vagy a legutóbbi cserét oszthatja meg.
Jegyezze fel, mi változott az első elutasított minta előtt. A hasznos bejegyzések közé tartozik az öntőforma beépítése, az anyag vagy a záró tétel, a karbantartási munkák és a recept felülvizsgálata. Tartsa láthatóan az eredeti állapotot a rekordban, hogy egy későbbi eltolódás meg tudja különböztetni a megfigyelést a feltételezett magyarázattól.
Ha a hiba valójában a karosszériában vagy az alsó hegesztésben van, használja aszélesebb extrudálási fúvóformázás hibaelhárítási útmutatója. A nyak ellenőrzése nem alkalmazhat minden tartály hibáját a fúvócsap-javításba.
Négy nyakhibás minta és az összegyűjtendő bizonyítékok
A hasznos hibaelhárítási táblázat megmondja a technikusnak, hogy mit kell megvizsgálnia a beállítás kiválasztása előtt. A hasonló megjelenésű hibák különböző szakaszokat foglalhatnak magukban. Tartsa távol a gyanús alkatrészt a megfigyelt jellemzőtől, amíg a mérések vagy az ellenőrzött összehasonlítás meg nem támasztja a kapcsolatot.
Formosáépolietilén és polipropilén fúvóformázási útmutató, felülvizsgálva 2025 áprilisában, azonosítja a lezárás szivárgásának több lehetséges okát. A felső vaku szétválasztását és a nyak oválisságát is külön hibaelhárítási témaként kezeli. Ez a megkülönböztetés hasznosabb, mint egy általános utasítás a fúvócsap cseréjére.
| Megfigyelt hiba | A bizonyítékokat először össze kell gyűjteni | Elválasztandó kérdések | Javítás után ellenőrizze |
|---|---|---|---|
| Ovális vagy torz nyak | Rajzméretek, mérési irány és minta állapota minden szakaszban | Alakítási geometria, hőváltozás, kioldás és kezelés | Ugyanazok a méretek a megbeszélt kondicionálási időben |
| Karcolt vagy sérült tömítési terület | Jelölje meg a pozíciót, az érintkezési mintát és a sérülést mutató első fokozatot | Szerszámérintkező, vágás, támasztékok és alsó érintkezés | Felületi állapot és a megfelelő csomagolási funkció |
| A felső vaku rögzítve marad vagy elszakad | Vágott él, szerszámazonosság és a tényleges vágópár állapota | Kopás, illeszkedési geometria és a jóváhagyott vágási sorrend | Tiszta elválasztás és sértetlen felület |
| A csomagolás a lezárás után szivárog | A szivárgás helye, a palack és a záróelem azonosítása, az összeszerelés és a vizsgálat körülményei | Nyak geometriája, tömítő érintkező, záró kompatibilitás és tesztbeállítás | A megadott zárt csomag az egyeztetett teszt alatt |
Az ovalitás mérési feltételt igényel
Mérje meg a meghatározott jellemzőt a rajz vagy vizsgálati terv által megkövetelt tájolásokban. Tartsa meg a mérési időt és a minta állapotát. A közvetlenül a gépből származó meleg palack összehasonlítása egy kondicionált referenciával elfedheti, hogy a különbség formázás vagy későbbi hűtés során keletkezett-e.
Az oválisnak tűnő nyak ok a vizsgálatra. Nem elegendő bizonyíték egy új fúvócsap-helyzet előírásához. A korrekciós intézkedés kiválasztása előtt ellenőrizze a vonatkozó hő- és kezelési feltételeket a szerszámozási hivatkozások mellett.
A felületi jeleknek és a csatolt vakuknak különböző rekordokra van szükségük
Fényképezzen le egy kottát, amelynek iránya és helye látható. Sérült tömítési terület esetén azonosítsa a kívánt érintkezési felületet a palack és a záróelem rajzai alapján. A csatlakoztatott vakunál őrizze meg a vágott élt, és jegyezze fel a vágópárt alkotó alkatrészeket. Ezek különböző kérdések még akkor is, ha mindkét hiba a száj közelében jelenik meg.
A vágóelem élezése vagy cseréje előtt győződjön meg arról, hogy a szerelvény lehetővé teszi a munkát, és a párosított szerszám megfelelő. Ha az egyik élt anélkül javítja meg, hogy megvizsgálná az illeszkedő komponenst, akkor a vizsgálat befejezetlen maradhat.
A kupak szivárgása a teljes csomaghoz tartozik
Ellenőrizze, hogy melyik záróelemet szerelték fel és hogyan alkalmazták. Egy nyak átmenhet egy dimenziós ellenőrzésen, miközben a teljes csomag továbbra sem teljesíti a meghatározott funkciót. Ellenkezőleg, elfogadhatatlan teszteredmény származhat magából a tesztelrendezésből. Mielőtt az eredményt szerszámhiba bizonyítékaként kezelné, ismételje meg az ellenőrzést a jóváhagyott beállítással.
Folyamatos menetes lezáráshoz,ASTM D2063/D2063M-24a nyomaték megtartását kézi vizsgálóberendezéssel kezeli. A közzétett hatálya meghatározott feltételek melletti eltávolítási nyomatékra vonatkozik. A nyomaték eredményét ennek eredményeként kell rögzíteni; nem helyettesíti a csomagban meghatározott szivárgástesztet.
Külön ellenőrizze a beállítást, a kopást, a levegőszállítást és az időzítést
Az "ellenőrizze a fúvócsapot" kifejezés mögött ellenőrzési terv kell. A helyzethiba, a sérült érintkezési felület és a korlátozott levegőszállítás különböző megállapítások. Ha ezeket egyetlen karbantartási utasításban egyesíti, megnehezíti annak magyarázatát, hogy miért választottak ki egy adott javítási vagy beállítási módosítást.
Az igazítás a jóváhagyott referenciákkal kezdődik
Erősítse meg a fúvócsap-szerelvényt, a nyakszerszámokat és a szerelési hivatkozásokat a rajzok alapján. Határozza meg, hogy melyik jellemző adja a nullapontot, és melyik pozíciót méri. A fényképre húzott vonal nem tud kapcsolatot teremteni a rejtett felületek között.
Használja a gép gyártójának ellenőrzési módszerét és a biztonságos hozzáférési eljárást. Hasonlítsa össze a vonatkozó méréseket az adott szerelvény jóváhagyott határértékeivel. Ha a rögzítő vagy illesztő szerszám megváltozott, tekintse át a teljes komponensköteget, mielőtt azt feltételezné, hogy az előző pozíció továbbra is alkalmazható.
Különítse el a látható nyomokat a mért kopástól
Egy látható jelet fel kell jegyezni, de annak jelentősége attól függ, hogy az alkatrész hol érintkezik a termékkel vagy az illesztőszerszámmal. Hasonlítsa össze a jelölést a hiba helyével és a vonatkozó rajzi követelményekkel. A felület megjelenése önmagában nem határoz meg univerzális helyettesítési küszöböt.
Ellenőrizze a betétek, gyűrűk és egyéb párosított alkatrészek azonosságát, ha azok a tervezés részét képezik. Két darab, amely fizikailag illeszkedik egymáshoz, továbbra is különböző változatokhoz tartozhat. A cserekérelemnek tartalmaznia kell az összeszerelési kapcsolatot, nem csak az eltávolított tűről készült fényképet.
Tekintse át a teljes légutat
Használja a jóváhagyott diagnosztikát az ellátási feltételek, a korlátozások, a szelep működésének és a szerszám közelében lévő szivárgások megkülönböztetésére. A nyomáskijelző az egyik bizonyíték. A vizsgálatnak még azt kell megállapítania, hogy a szükséges levegő a tervezett úton és sorrendben eljut-e a folyamatba.
A leolvasásoknak azonosítaniuk kell a mérés helyét és a ciklus állapotát. Ne húzza ki a nyomás alatt lévő vezetéket, és ne rögtönözze a hozzáférést a leolvasás érdekében. A tágabb növényellátási kérdések agép használati követelményei; a helyi szerszámellenőrzésnek visszavezethetőnek kell maradnia a tényleges gépre.
Az időzítés és a hűtés saját összehasonlítást igényel
Tekintse át a vonatkozó behelyezési, fújási, vágási, kipufogó- és kihúzási eseményeket. Ezen funkciók némelyike más mechanizmust használ, vagy egyáltalán nem tartozik a fúvócsaphoz. A beállítási javaslat előtt párosítsa a HMI-n szereplő eseményneveket a tényleges berendezésdokumentumokkal.
Őrizze meg a receptet, és különböztesse meg a parancsot a művelet megtörténtének megerősítésétől. AHMI beállítások és riasztási útmutatómegmagyarázza a tényleges feltételek rögzítésének értékét az eseménysorozattal. Tartalmazza a nyak hűtését és a minta állapotát, ahol a megfigyelt deformáció relevánssá teszi.
Használja a gépre és a szerszámokra engedélyezett határértékeket. Egy általános cikk nem tud biztonságos fúvócsap löketet, hézagot, nyomást, vágóerőt vagy időzítési növekményt megállapítani egy azonosítatlan szerelvényhez.
Ellenőrzött hibaelhárítási és ellenőrzési munkafolyamat
Írja le külön a megfigyelést és a javasolt tesztet. A "vágás után látható sorja" egy megfigyelés. „A vágógyűrűt cserélni kell” egy hipotézis, amíg a vizsgálat meg nem támasztja. Ennek a megkülönböztetésnek a nyilvántartásban tartása hasznosabbá teszi az átadást, és megakadályozza, hogy a korai találgatás váljon elfogadott magyarázattá.
- Határozza meg a sikertelen követelményt.Jelölje meg a helyet, őrizze meg a mintát, és erősítse meg az ellenőrzési vagy vizsgálati módszert. Határozza meg, hogy a panasz a méretekre, a felület állapotára, a vágásra vagy a zárt csomagolásra vonatkozik.
- Zárolja a mintaazonosítót a beállításhoz.Rögzítőgép, állomás, üreg, szerszám-revízió és anyagtétel. Őrizze meg a receptet és a záróazonosítót, ha a hiba sapkával jár.
- Vizsgálja meg a megadott biztonságos körülmények között.Karbantartás vagy szerszámokkal való érintkezés előtt használjon jóváhagyott hozzáférési és leválasztási eljárásokat. Az ellenőrzött diagnosztikai működéshez saját, engedélyezett eljárás szükséges.
- Tesztelje a legerősebben alátámasztott hipotézist.Válasszon ki egy engedélyezett változtatást a jóváhagyott határokon belül. Tartsa elég stabilan az egyéb szabályozható feltételeket az összehasonlítás értelmezéséhez, és dokumentáljon minden olyan feltételt, amely nem tartható fenn.
- Ismételje meg a megfelelő ellenőrzéseket.Vizsgálja meg ugyanazt a funkciót, és ismételje meg a megadott funkcionális tesztet. Alkalmazza ugyanazt a mérési feltételt, hogy az összehasonlítás értelmes maradjon.
- Rögzítse az elengedési döntést.Keep the results with the revised setup. Kövesse a minőségi tervet a folyamatos ellenőrzéshez, és azonosítsa, ki hagyta jóvá a gyártási kiadást.
A szervizelés a minőségi problémákon túlmutató veszélyeket is rejt magában.Az OSHA veszélyes energiákra vonatkozó útmutatásakomoly karbantartási kockázatként azonosítja a váratlan indítást és a tárolt energia felszabadulását. A gépspecifikus elkülönítésnek ki kell terjednie a releváns energiaforrásokra. A HMI leállítási parancs önmagában nem helyettesítheti a szükséges elkülönítési eljárást.
Készítsen rövid feljegyzést, amely alátámasztja a következtetést
Az összehasonlításhoz meghatározott ellenőrzési ablakra van szükség. Jegyezze fel a vizsgált számot és azt a számot, amelyik nem felelt meg a megadott kritériumnak. Az ugyanazon a mintán végzett ismételt ellenőrzéseket külön címkézze fel, így a nyilvántartás nem számít további palacknak.
| Rekord | Ami hozzá tartozik |
|---|---|
| Identitás | Gép, állomás/üreg, forma, fúvócsap összeszerelés és rajz felülvizsgálata |
| Alapvonal | A hiba helye, a legkorábbi érintett szakasz, a recept és a minta állapota |
| Ellenőrzési bizonyíték | Fényképek, mért jellemzők, módszer és alkalmazható elfogadási határok |
| Ellenőrzött változás | Jóváhagyott intézkedés, felelős személy és megtartott vagy megváltozott feltételek |
| Ellenőrzés | Ellenőrzött mennyiség, hibák, tesztkörülmények, folyamatos ellenőrzések és kiadási jóváhagyás |
Ha egy arányt jelentenek, definiálja úgy, hogy a sikertelenül ellenőrzött palackok osztva az ablakban lévő összes ellenőrzött palackkal. A kritérium és a mintavételi alap következetes legyen az összehasonlítások között. Egy kis minta, amelynél nincsenek megfigyelt hibák, mintaeredmény, nem pedig annak ígérete, hogy a jövőbeni gyártás szivárgásmentes lesz.
Eszkaláljon egy megoldatlan eredményt az eredeti bizonyíték sértetlensége mellett. A sikertelen és elfogadható minták elküldése a szerszámazonosítóval hasznosabb, mint csak a végső recept továbbítása. A beszállító vagy a minőségügyi csapat ezután áttekintheti, hogy valójában mit figyeltek meg, és mi változott az egyes korrekciós kísérletekben.
Karbantartsa és cserélje ki a megfelelő fúvócsap-szerelvényt
Csere megrendelése előtt azonosítsa az összeállítást. Tartsa együtt a gép sorozatszámát, a formaazonosítót és a fúvócsap-rajz átdolgozását. Adja meg a hozzáillő nyakbetétet és a vágóelemeket, ahol lehetséges. A megosztott alkatrésznév vagy hasonló külső átmérő nem teszi lehetővé a felcserélhetőséget.
A tisztítás, átdolgozás és csere különböző döntéseket igényel. Használja a jóváhagyott karbantartási utasításokat és az elfogadási határokat. A felület helyreállítása, élezése vagy bevonatolása megváltoztathatja a funkcionális felületet, ezért szerezze be a megfelelő gyártó jóváhagyását, ahelyett, hogy minden látható nyomot javítási utasításként kezelne.
A telepítés után ismételje meg a tényleges munkához szükséges ellenőrzéseket. Erősítse meg a megfelelő nyakméreteket és tömítési területet, majd ellenőrizze a megadott zárást és működési tesztet. Őrizze meg az eredményül kapott beállítás-revíziót az ellenőrzési jegyzőkönyvvel együtt. Amegelőző karbantartási ellenőrző listaezeket a rekordokat egy szélesebb, gépspecifikus tervbe helyezi.
Két Kinggle palack-gép hivatkozás
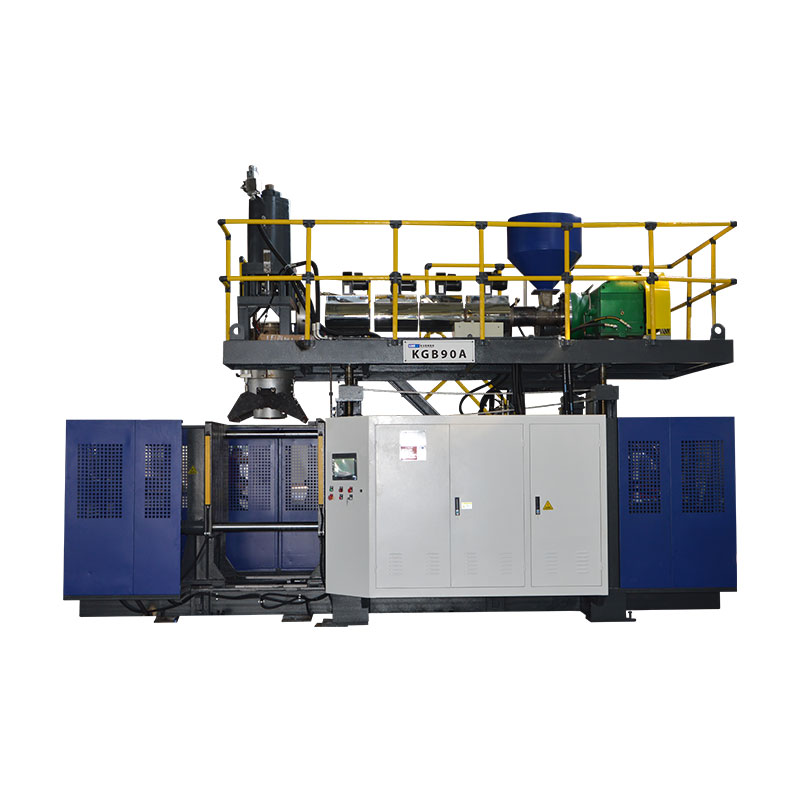
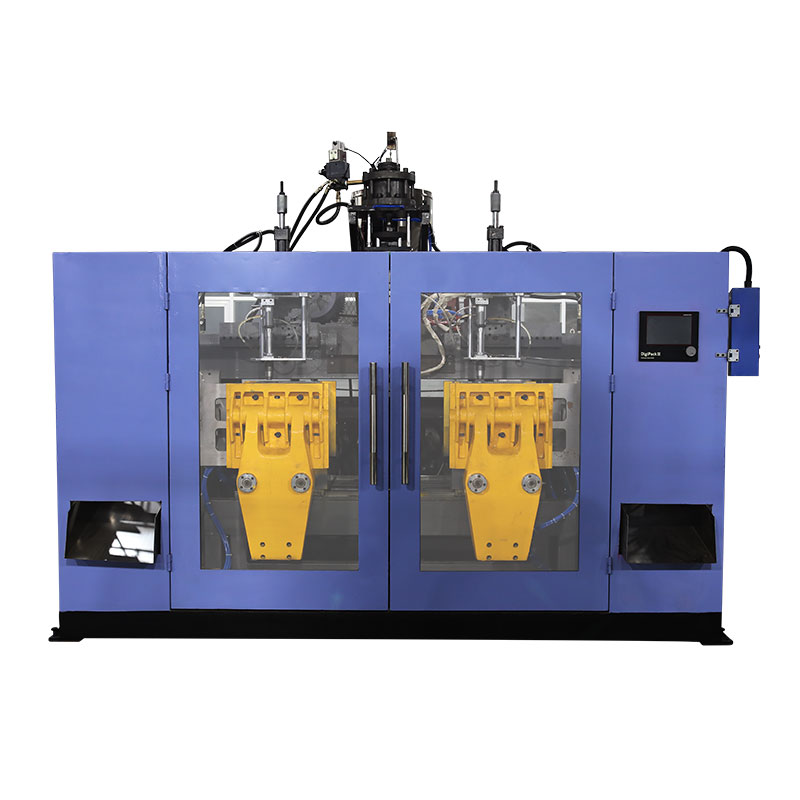
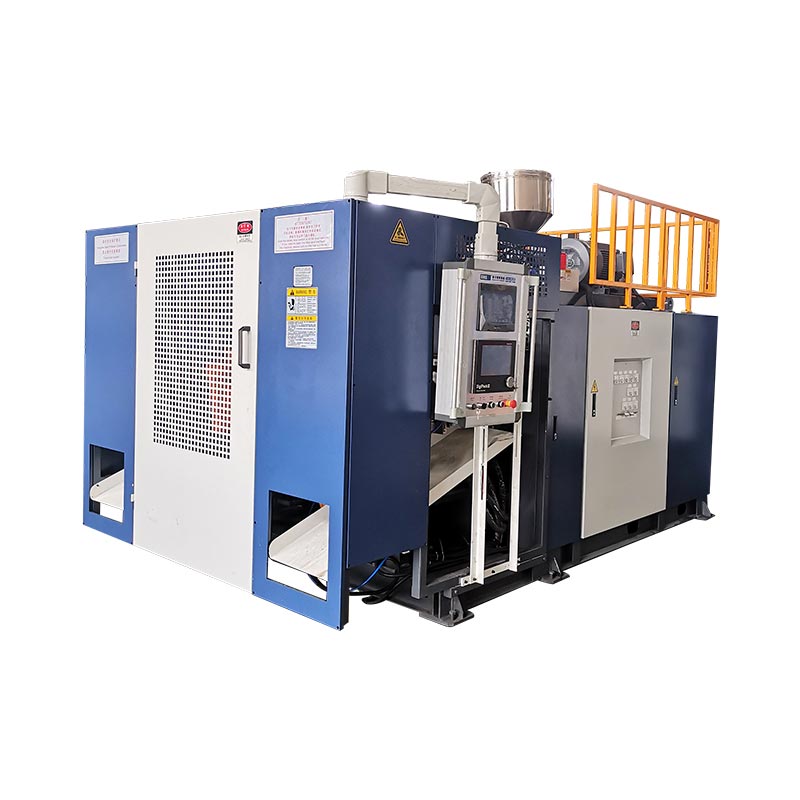
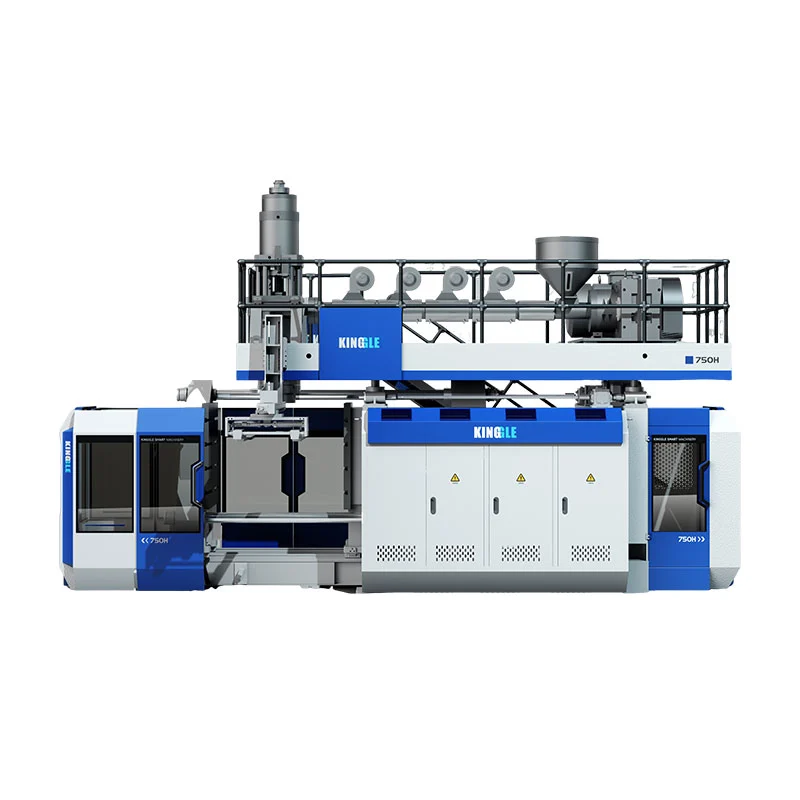
A KGB5L és a KGB5D megfelelő folyamatos extrudáló palack-gép példákat kínál. Közzétett állomáselrendezéseik segítik az ellenőrzési feljegyzések rendszerezését: megőrzik az állomás azonosítóját, és adott esetben a fej és az üreg azonosítóját. A katalógus nem azonosít egy univerzális fúvótűt minden egyes platformon gyártott palackhoz.


| Közzétett mező | KGB5L | KGB5D |
|---|---|---|
| Állomásrendezés | Egyetlen | Kettős |
| Maximális tartálykapacitás | 5 liter | 5 liter |
| Csavar átmérője | 60 mm | 70 mm |
| HDPE olvasztóképesség | 55 kg/h | 80 kg/h |
Források: a linkelt KGB5L és KGB5D termékoldalak. Az olvasztási kapacitás egy publikált anyag-átbocsátási mező, nem pedig elfogadott palack sebesség vagy nyakminőségű eredmény.
Használja ezeket a számokat a platform azonosítására és egy termelési megbeszélés keretére. A fúvócsap kiválasztása továbbra is a palack kivitelétől, a formától, a rögzítéstől és a tényleges fúvási elrendezéstől függ. A vágófej specifikációjában megadott csap átmérő nem helyettesíti a fúvócsap rajzát.
Új gépprojekt esetén adja meg a palack- és zárórajzokat, mielőtt jóváhagyná a szerszámok körét. Meglévő telepítés esetén adja hozzá az aktuális szerelvényazonosító és ellenőrzési bizonyítékot. AHDPE palack-gép kiválasztási útmutatókiterjed a szélesebb gyártási specifikációra.
Gyakran ismételt kérdések a csapszegekkel és a nyakhibákkal kapcsolatban
A fúvócsap ugyanaz, mint a matrica?
Nem. A szerszámcsap vagy tüske az olvadékképző szerszám része. A fúvócsap kifújja a levegőt, és az adott kivitelben nyakkal kapcsolatos feladatai is lehetnek. Azonosítsa bármelyik alkatrészt az összeállítási rajzából. A megosztott „tűs” szó nem teszi felcserélhetővé az interfészeiket vagy a méreteiket.
Minden extrudáló fúvógép ugyanazt a fúvócsapos kialakítást használja?
Nem. A fúvási és simítási elrendezések a terméktől és a szerszámoktól függenek. A kalibrálási, hűtési és vágási funkciók konfigurációfüggőek. Ellenőrizze a tényleges összeszerelést és mozgást, mielőtt csereeszközt választana vagy egy másik gép beállítási utasítását alkalmazná. A tartály térfogata önmagában nem tudja azonosítani a megfelelő összetevőt.
Szivároghat egy palack, ha a fúvócsap jó állapotban van?
Igen. Vizsgálja meg a teljes palack- és zárófelületet, beleértve a megadott kupakot, a tömítőérintkezőt és a tesztelrendezést. Határozza meg, hogy a formázás vagy a későbbi kezelés során keletkezik-e sérülés. A szivárgás eredménye sikertelen ellenőrzést jelez; önmagában nem azonosítja, hogy melyik eszköz, alkatrész vagy folyamat állapota okozta a hibát.
Milyen információk szükségesek a cserecsap áttekintéséhez?
Adja meg a gép modelljét és sorozatszámát, az öntőforma azonosítóját, a fúvócsap összeállítási rajzát és átdolgozását. Adja hozzá az illeszkedő nyakszerszámot és a vonatkozó palack- és zárórajzokat. A hiba kivizsgálásához adja meg a minta azonosítását, fényképeket, méréseket és azt a sorrendet, amelyben a probléma először megjelenik. A műszaki dokumentumokhoz használja a jóváhagyott kapcsolatfelvételi csatornát.
Mit kell ellenőrizni a fúvócsap javítása vagy cseréje után?
Erősítse meg az összeszerelés azonosítását és beállítását a jóváhagyott dokumentumok alapján, majd ellenőrizze az érintett nyaki jellemzőket az egyeztetett mérési feltételek mellett. Ismételje meg a megfelelő csomagolási tesztet a megadott zárással. Jegyezze fel a mennyiségeket és a hibákat, tartsa meg a felülvizsgált beállításokat, és kövesse a minőségi tervet a folyamatos ellenőrzésekhez és a gyártás kiadásához.
Küldje el a gép, a szerszámok és a nyakhiba részleteit
Kezdje a modell- és sorozatszámmal, a szerszámazonosítóval és a megjelölt hibafotóval. Tartalmazza a palackok zárására vonatkozó követelményeket, az első érintett gyártási szakaszt és a mért eredményeket. Ezek a részletek meghatározott kiindulópontot adnak a technikai vitának.
Beszélje meg a szerszámozási és gyártási követelményeketNingbo Kinggle Machinery Co., Ltd. ·Cégadatok