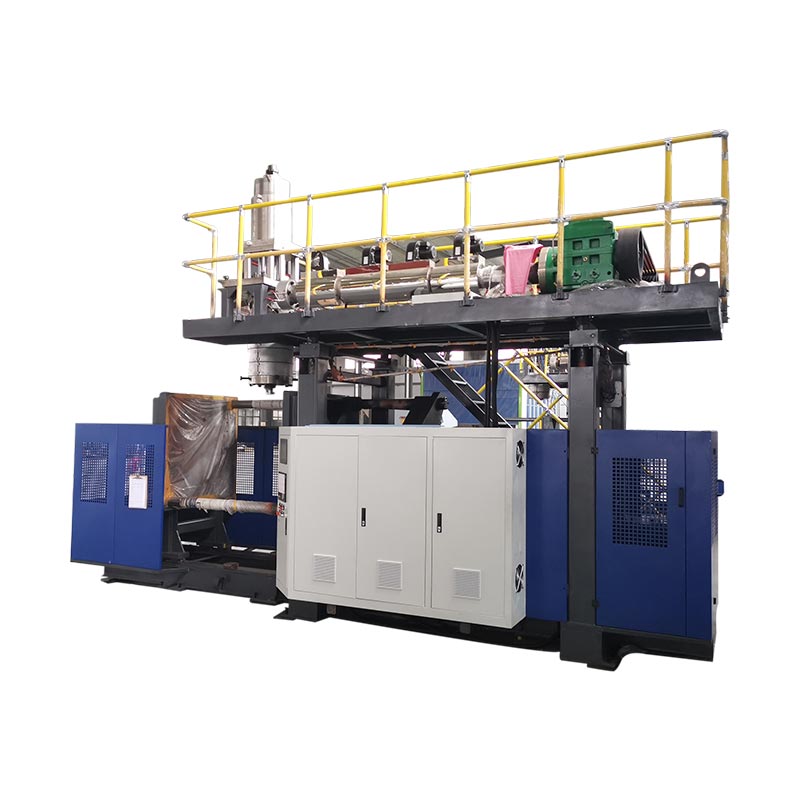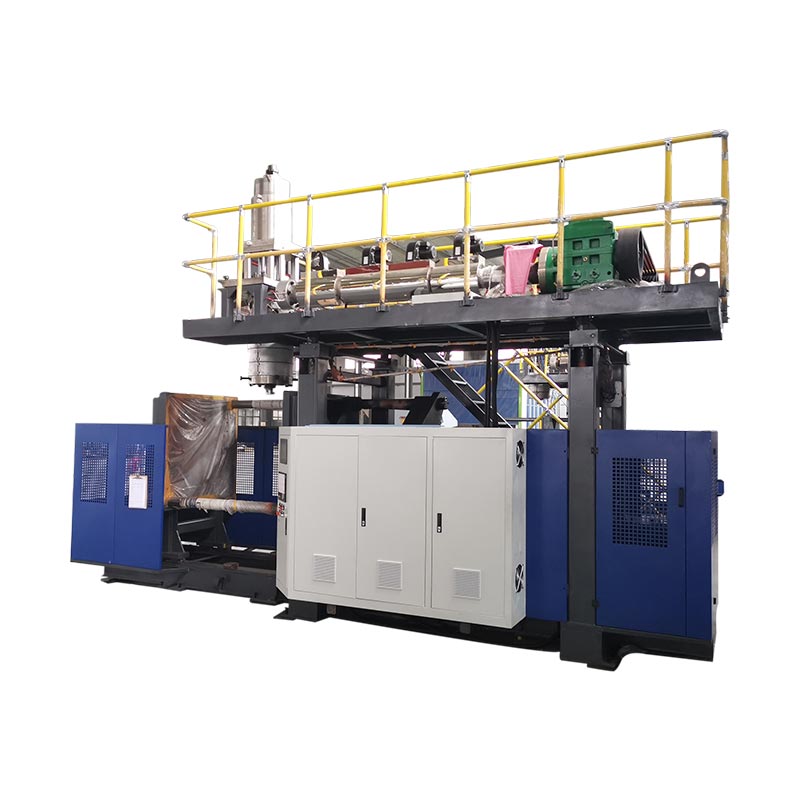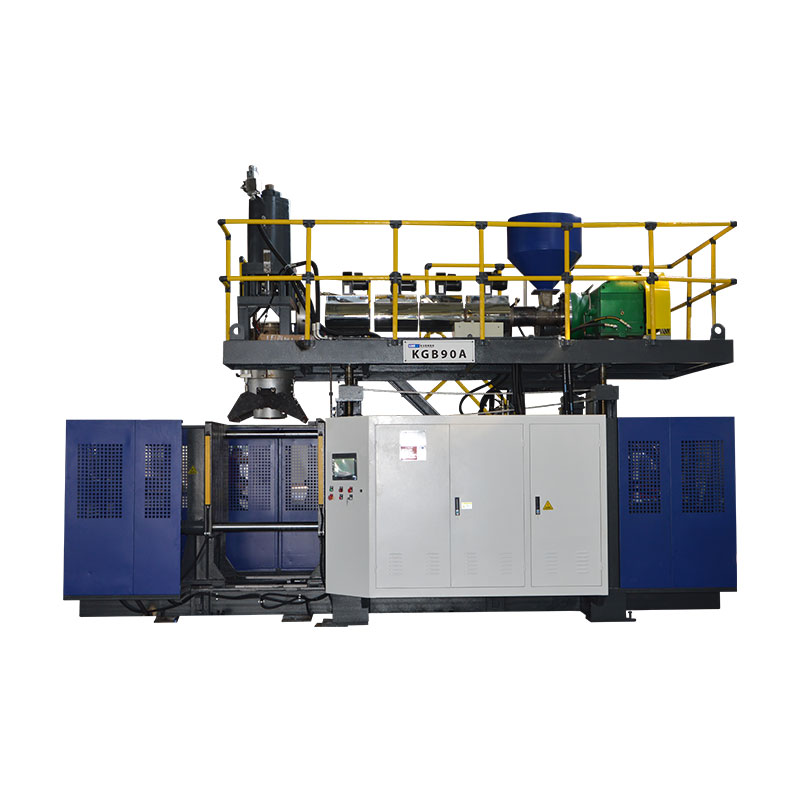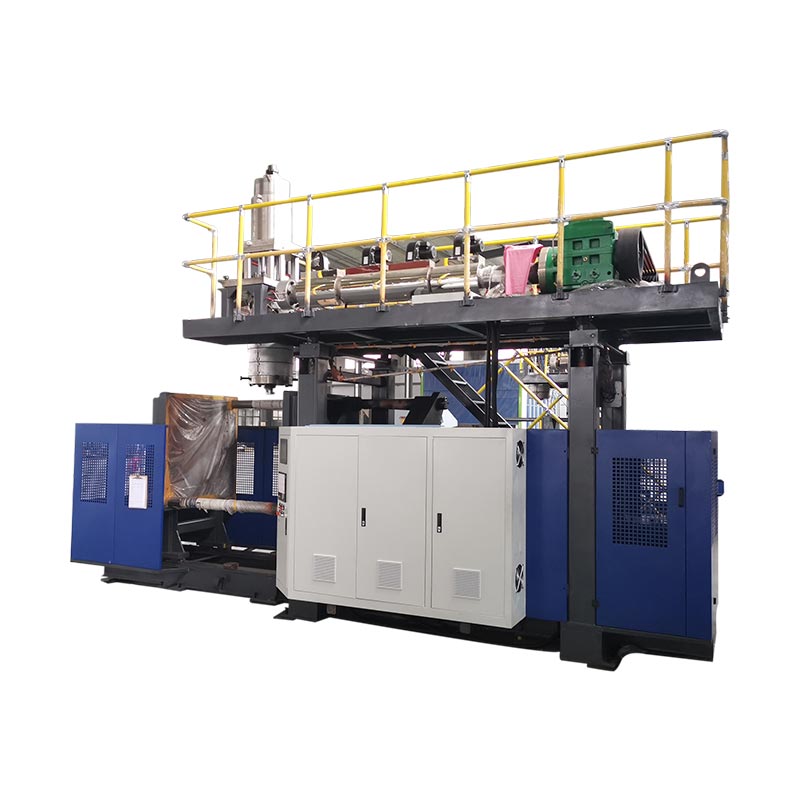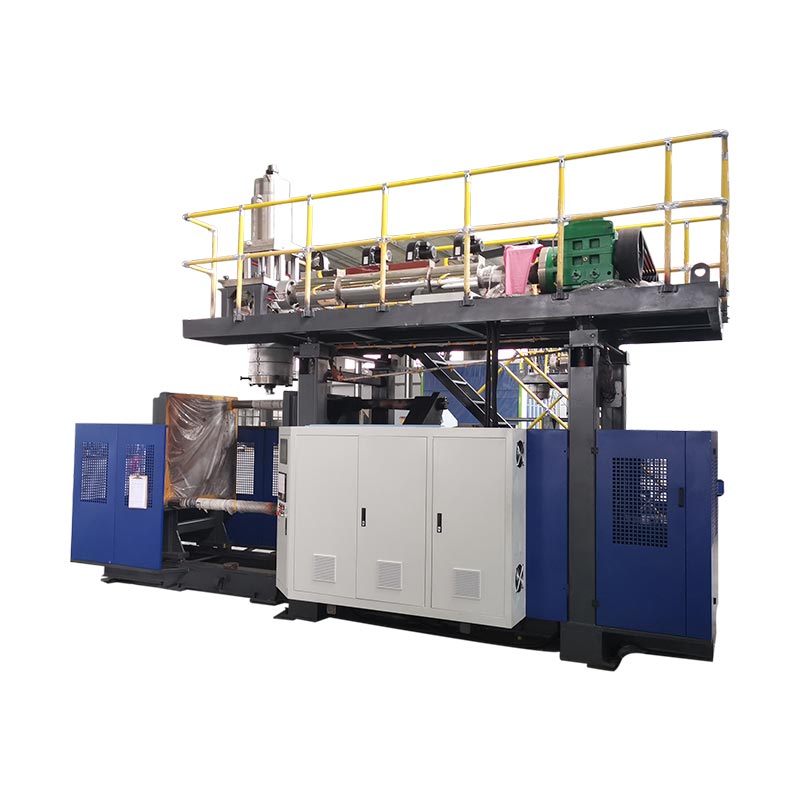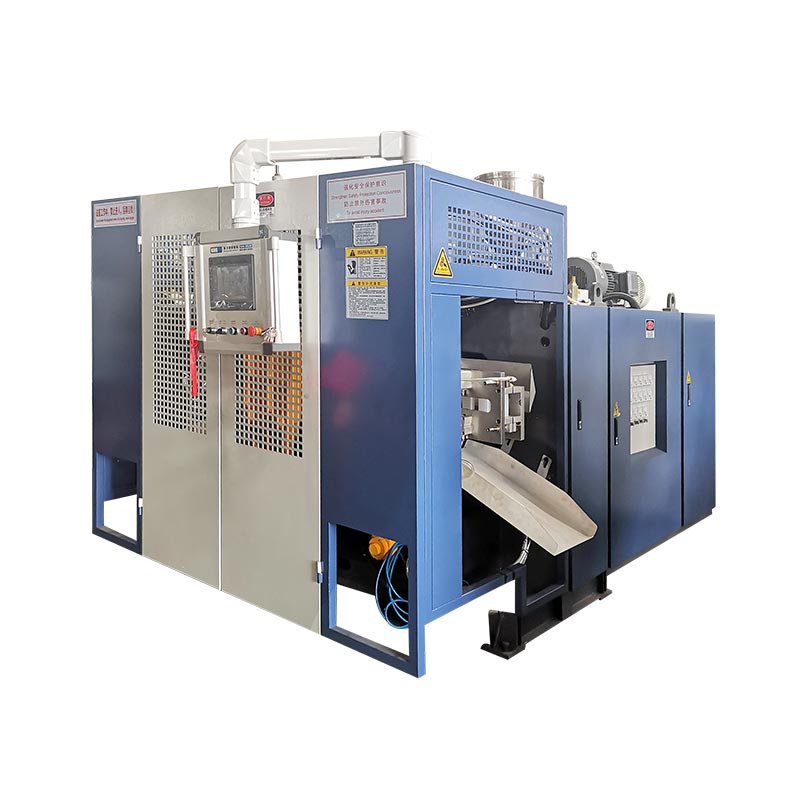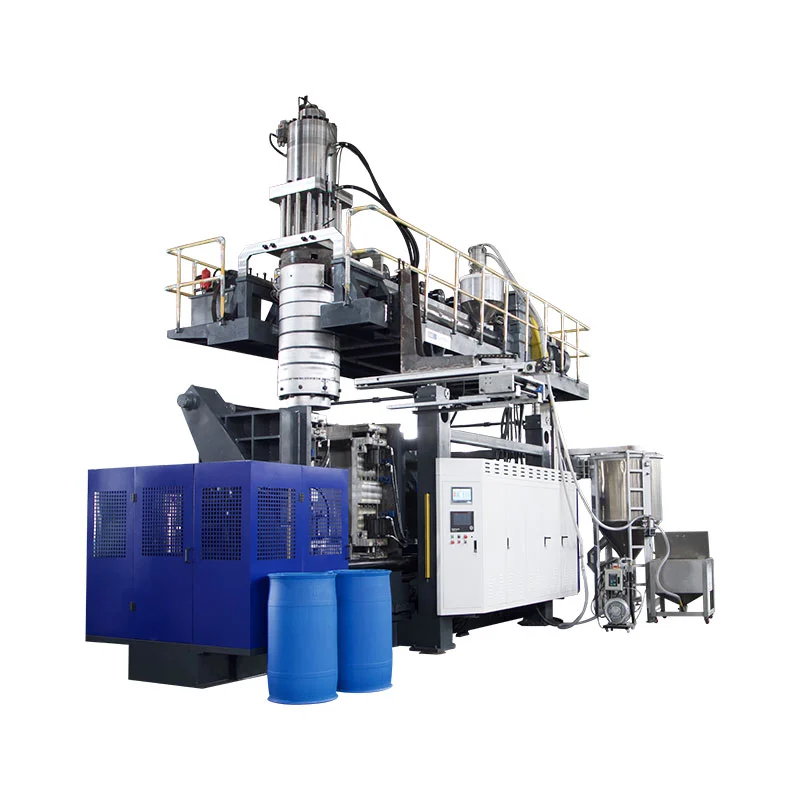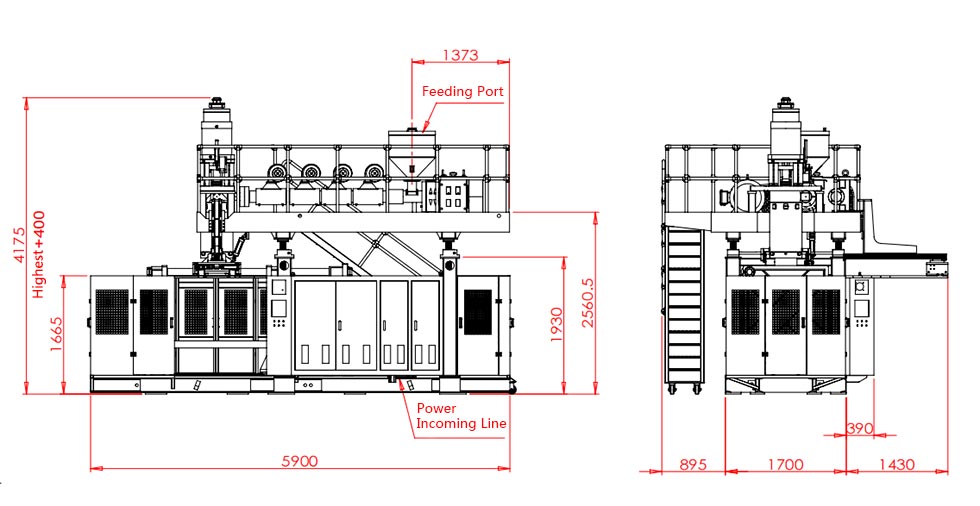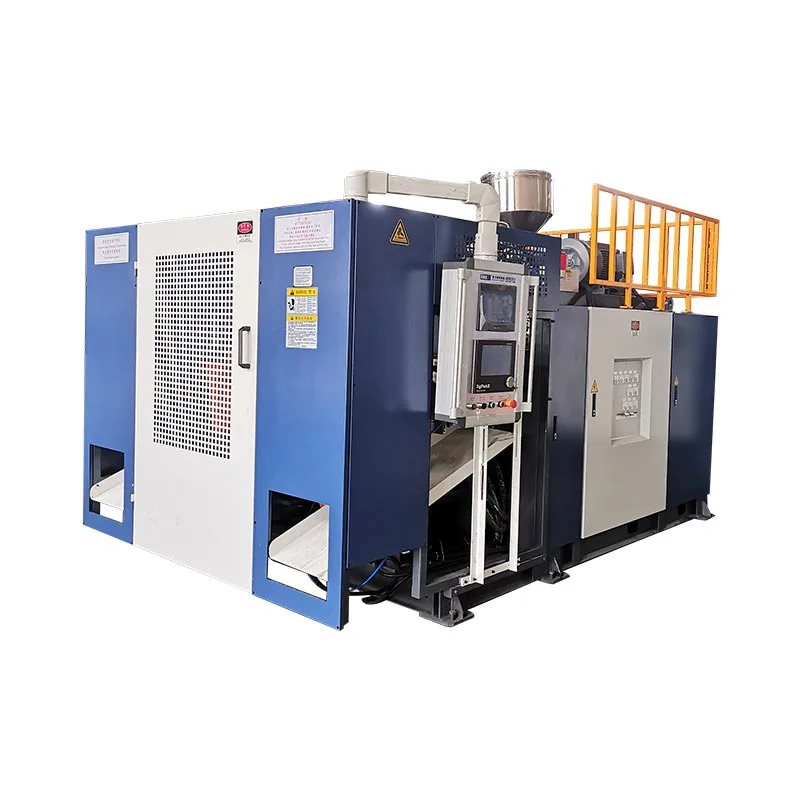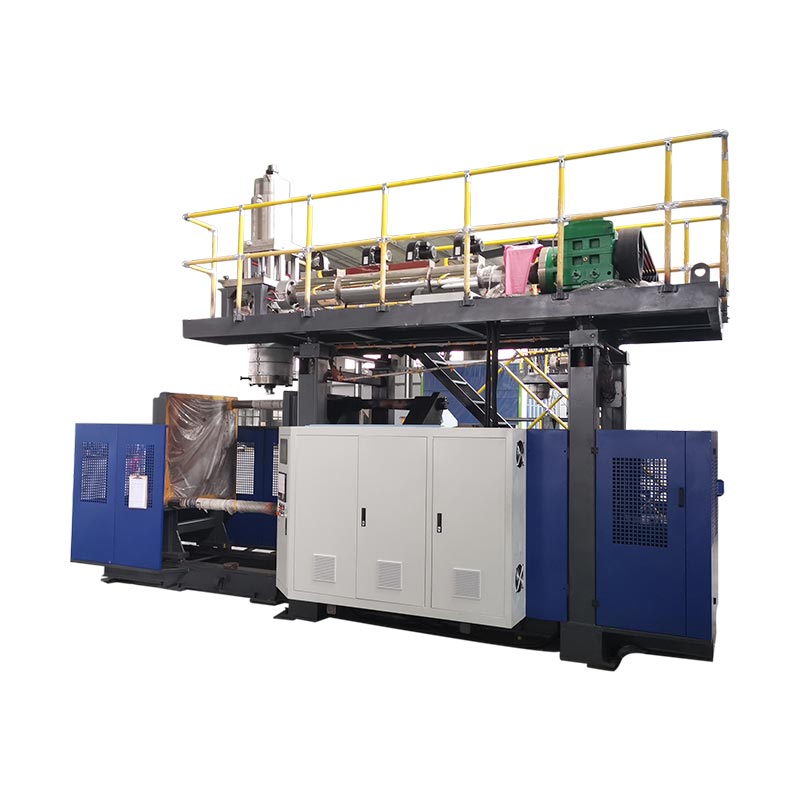
A fúvóformázó gép fő részei az adagoló- és extrudáló rendszer, a vágófej, a forma és a bilincs, a fúvórendszer, a hűtőkörök, a meghajtók és a vezérlők, valamint az alkatrészeltávolító berendezések. Elrendezésük az öntési folyamattól és a gép konfigurációjától függ. Az extrudálásos fúvóformázásnál az egyes alkatrészeket funkciójuk és összeállításuk alapján azonosítsa, mielőtt a cserét fontolgatná.
Az alkatrész azonosításához keresse meg a szerelvényét, ellenőrizze a működését, és gyűjtse össze a vonatkozó műszaki információkat. Egy fénykép vagy egy ismerős név ritkán határozza meg, hogy két cserealkatrész működik-e ugyanazon a gépen.
Négy megkülönböztetés akadályozza meg a drága összekeveréseket
- A szerszámfej alkotja a műanyag csövet; a fúvóforma képezi a tartály külsejét.
- Egy szerszámcsap vagy tüske formálja az olvadékjáratot. A fúvócsap levegőt szállít, és nyakhoz kapcsolódó funkciókat hajthat végre.
- A vezérlőparancs, az aktuátor helyzete és a mért palackfal különböző bizonyítékok.
- Az alkatrésznév egyeztetése csak a cserealkatrész azonosításának kezdete.
Az alkatrészeinek elnevezése előtt azonosítsa a gép típusát
Erősítse meg a folyamatot a gép azonosító és műszaki dokumentációjából. Az extrudálásos fúvással, fröccsöntéssel és feszített fúvással üreges termékeket készítenek különböző szerszámelrendezéseken keresztül. A mindhárom összetevőt tartalmazó komponenslista elküldheti a vevőt, aki olyan hardvert keres, amelyet a telepített gép nem használ.
Az extrudáló fúvóformázásnál vagy EBM-nél az extruder olvadt polimert szállít a szerszámfejhez. A fej egy üreges csövet képez, amelyet parisonnak neveznek, és amelyet a forma felfog és felfúj. Kingglefúvógép útmutatóelmagyarázza a folyamatkategóriákat, és az extrudálásos fúvóformázást határozza meg a berendezés középpontjában.
A fröccsfúvó gép ehelyett előformát képez a magrúd körül, mielőtt azt a fúvási fokozatba viszi. A PET nyújtó-fúvó rendszer előformát és nyújtási műveletet használ. Ezek a megkülönböztetések fontosak a szerszámok azonosításakor: az IBM mag-rúd szerelvény és a PET feszítőrúd nem szerepelhet az általános EBM alkatrészlistán.
Tartsa külön a szerelvényeket, az alkatrészeket és a feldolgozási anyagokat
A "fúvóformázó alkatrészek" kifejezés jelentheti a gépalkatrészeket vagy az eljárással előállított műanyag termékeket. Adja meg, hogy melyik jelentés vonatkozik rá. A parison feldolgozás alatt álló műanyag, nem cserélhető gépalkatrész. Az üreg a penész jellemzője. A vágófej olyan szerelvény, amely több, saját identitású alkatrészt tartalmaz.
Segítségkéréskor használja az összeállítási hierarchiát: gép, rendszer, összeállítás, majd egyedi alkatrész. Például az "extrudáló fej, szerszámszerelvény, tüske" hasznosabb, mint a "fejcsap". Adja hozzá a rajz hivatkozását vagy az eredeti cikkszámot, amikor csak elérhető. Ez kiindulópontot ad a szállítónak anélkül, hogy egy helyi becenévre támaszkodna.
| Alkatrészcsoport | Funkció | Hasznos azonosítási bizonyítékok |
|---|---|---|
| Etetés és extrudálás | Szállítsa be, szállítsa, olvassa meg és keverje össze a gyantát | Extruder rajz, csavar/hordó specifikáció, motorlemez |
| Vágófej és parison szerszámok | Ossza el az olvadékot, és alakítsa ki a csövet | Fejmodell, szerszámrajz, összeállítás felülvizsgálata |
| Parison ellenőrzés | Parancs módosítások a szerszámnyíláson | Vezérlőverzió, aktuátor és visszacsatolás azonosítása |
| Forma és bilincs | Fogja meg a parisont, tartsa a szerszámot, és határozza meg a külső formát | Formaazonosító, interfész rajz, bilincs összeállítási hivatkozás |
| Fújás és hűtés | Fújja fel a parisont és távolítsa el a hőt | Fúvószerszám rajz, levegőkör és hűtőkör térkép |
| Vezessen és irányítson | Tápellátás, sorrend és monitor funkciók | Sémák, készüléktáblák, szoftver- és paraméterverziók |
| Kiszedés és befejezés | Távolítsa el, és ha tartalmazza, fejezze be a terméket | Megfogó/rögzítő rajz és jóváhagyott vonalkonfiguráció |
Adja meg és olvassa fel a gyantát: garat, csavar, hordó és meghajtó
Az előtolási út a csavar előtt kezdődik
A garat szállítja az anyagot az extruder betápláló szakaszához. Egy projekt tartalmazhat rakodókat, turmixgépeket, adagolóberendezéseket vagy egy újraőrlési visszaforgatást is. Ezeket külön interfészekkel rendelkező, azonosítható berendezésekként kezelje. A garat jelenléte nem bizonyítja, hogy az automatikus szállítás, szárítás vagy keverés benne van a gép kínálatában.
Ha a kimenet szabálytalanná válik, jegyezze fel a gyanta minőségét, a tételt, a keverést és az adagolási viselkedést, mielőtt a csavart hibáztatná. Az anyagszállítás korlátozása vagy megszakítása hatással lehet arra, hogy mi éri el a fejet. A karbantartó csapatnak a tényleges futtatáshoz kötött megfigyelésekre van szüksége, nem egyszerűen egy nagyobb extruderre.
A csavar, a henger és a hőmérsékleti rendszer különböző feladatokat lát el
A forgó csavar szállítja és megmunkálja a gyantát a hordóban. A fűtőzónák hőmérséklet-szabályozás mellett hőt adnak, miközben a folyamat mechanikai munkával is hőt fejleszt. A hőmérséklet-érzékelők visszajelzést adnak a telepített helyükön. A kijelzett hordózóna hőmérséklet ezért nem közvetlenül méri az áramló olvadék minden részét.
Tartsa külön a fűtőelemet és az érzékelőt. Az alacsony hőmérsékletű riasztás kiterjedhet a tápáramkörre, a fűtésre, a visszacsatoló eszközre, a vezetékekre vagy a vezérlésre. Ha a fűtőtestet a hiba megerősítése nélkül cseréli ki, az eredeti probléma megoldatlan maradhat. Használja a tényleges kapcsolási rajzot és a minősített elektromos diagnosztikát az univerzális ellenállás- vagy hőmérsékletkorlát helyett.
A meghajtó teljesítményének többnek kell lennie, mint egy névleges teljesítmény
A motor, a sebességváltó és a tengelykapcsoló továbbítja a mozgást a csavarnak. Mechanikai csatlakozásaik és működési követelményeik a beépített szerelvényhez tartoznak. Az azonos névleges teljesítményű motor automatikusan nem megfelelő csere, és az azonos névleges átmérőjű csavar eltérő geometriával vagy csatlakozási részleteivel rendelkezhet.
Csavarral vagy hordóval kapcsolatos kérdés esetén adja meg az eredeti rajzot, a gép sorozatszámát és az anyagfelhasználást. Hajtással kapcsolatos kérdés esetén mellékelje a teljes motor- és sebességváltó lemezeket, valamint a vonatkozó összeszerelési hivatkozást. A biztonságos helyről készült fényképeken őrizze meg az eredeti tájolást és csatlakozási információkat. Ezek a rekordok segítenek megkülönböztetni a meghibásodott elemet a körülötte lévő nagyobb összeállítástól.
Alakítsa ki a parisont: vágófej, szerszámszerszám és falvastagság-szabályozás
A szerszámfej fogadja az olvadékot az extrudertől, és elosztja azt a kimeneti szerszám felé. A matrica és a tüske, amelyet néha szerszámcsapnak vagy magszerszámnak neveznek, meghatározzák a csövet alkotó gyűrű alakú járatot. A terminológia fejkialakításonként változik, ezért a megnevezett komponensnek mindig vissza kell kapcsolódnia a rajzhoz.
A fúvóforma más munkát végez. A forró rész körül záródik, és meghatározza a tartály külsejét, ahogy a levegő kitágítja a műanyagot az üreghez képest. "Új formafej" rendelése anélkül, hogy azonosítaná, hogy a probléma az extrudálófejet, a kivezető szerszámot vagy a fúvóformát érinti, elkerülhető kétértelműséget teremt.
A folytonos és az akkumulátorfejek anyagútja eltérő
Folyamatos extrudálású elrendezés képezi a parisont a folyamatos olvadékellátásból. Az akkufej bizonyos mennyiségű olvadékot tárol és kisüt a ciklus során. A kiegészítő tárolási és kiürítési funkciók megváltoztatják a fejegységet és annak kezelőszerveit. Az olvadékakkumulátor is különbözik a hidraulikus akkumulátortól, amely egy folyadék-energia körben tárolja az energiát.
A tömítések, szerszámok, fűtőelemek vagy működtetők összehasonlítása előtt azonosítsa a fej felépítését. A kimeneti átmérő egyezése önmagában nem jelenti azt, hogy a környező szerelvény, mozgás vagy vezérlő interfész kompatibilis.
A vezérlő csak egy része a falvastagság szabályozásának
A parison-control rendszer összekapcsolja a programozott profilt a szerszámmozgással egy vezérlőn, működtetőn és visszacsatoló elrendezésen keresztül. Moog'sfúvóformázó alkatrészek áttekintésemegoldásainak külön elemeiként írja le a vezérlőket, aktuátorokat és szervo alkatrészeket. Ezek az alkatrészcsaládok különböző feladatokat látnak el a vezérlő- és mozgásrendszeren belül.
A gyakorlati következtetés egyszerű: a csereképernyő vagy a vezérlő nem választható ki függetlenül a működtetőtől, a visszacsatolástól és a gépi interfésztől. A Moog áttekintése a komponenscsaládokat írja le; nem azonosítja, hogy melyik eszköz van telepítve egy adott Kinggle gépre.
A szerszámhelyzetnek és a végső falvastagságnak is külön kell maradnia. A palack fala továbbra is függ az anyag viselkedésétől, az alkatrész geometriájától és a folyamat körülményeitől. Ellenőrizze az öntött alkatrészt ahelyett, hogy a megjelenített profilt falmérési jelentésként kezelné. Aparison programozási útmutatóösszekapcsolja a profilváltozásokat a mért termékhelyekkel.
Formázza és oldja ki az alkatrészt: forma, bilincs, fúvórendszer és kiszedés
A fúvóformát és a szorítóegységet külön kell azonosítani. A forma a termékspecifikus eszköz. A szorítószerelvény támogatja és mozgatja a szerszámot, és zárva tartja a szükséges szakaszokban. A lapok, vezetők, hengerek és bármely kocsiszerkezet a gép konfigurációjához tartoznak, nem automatikusan a formavásárláshoz.
Csere iránti érdeklődés esetén az üreges fénykép azonosíthatja a terméket, de keveset árul el a rögzítési felületről. Tartalmazza a szerszámazonosítót és a megfelelő gép- vagy formarajzot. Aextrudáló fúvóformázó forma tervezési útmutatóelmagyarázza, miért kell együtt működnie az üregnek, a lecsípéssel, a hűtéssel, a fúvófelülettel és az eltávolítási módszerrel.
A fúvócsap nem matrica
A szerszámcsap vagy tüske az olvadékképző szerszámokhoz tartozik. A fúvócsap a légszállításhoz és bizonyos konfigurációkban a nyakformázó vagy kalibráló elrendezéshez tartozik. Mindkettőt "csapnak" nevezhetjük a műhelyben, de más-más feladatokat látnak el, és eltérő felülettel rendelkeznek.
Egyes termékek eltérő fúvási elrendezést használnak, beleértve az alsó fúvatást is. Csak a palack térfogatából ne rendeljen fúvótűt. A termék kivitelének, a szerszám geometriájának, a rögzítésnek, a mozgásnak és a levegőcsatlakozásnak meg kell egyeznie a jóváhagyott tervvel. A csap vagy fúvószerelvény pontos funkciói az adott kialakítástól függenek.
Az alkatrész eltávolítása túlmutat a forma kinyitásán
Az eltávolító rendszernek elfogadhatatlan károsodás vagy beavatkozás nélkül ki kell vennie a formált terméket. A projekttől függően az eltávolítás magában foglalhat egy megfogót, egy robotot, egy másik kezelési mechanizmust vagy egy meghatározott kézi műveletet. A vaku eltávolítása, a fogantyúlyukasztás, a szivárgásvizsgálat és a szállítás külön berendezés lehet.
Ez a határ akkor számít, ha egy alkatrész hibásan éri el a következő gépet. A forma nyitása után jelölés vagy deformáció léphet fel. Jegyezze fel, hol jelenik meg először, melyik állomás vagy üreg hozta létre, és hogy jelen volt-e a kezelés előtt. Ne diagnosztizáljon penészkopást olyan hibából, amelyet csak a vágás és szállítás után ellenőriztek.
Mielőtt ujjakat, rögzítőket vagy érzékelőket kérne, erősítse meg a megrendelt ki- és befejező távcsövet. Aautomata gép és teljes soros útmutatóelválasztja a gép funkcióit az utánpótlástól. Az automatizálást a tényleges konfiguráció alapján kell azonosítani, nem pedig az "automatikus" szóból következtetni.
Támogatja a ciklust: hidraulika, hűtés, érzékelők és vezérlők
Táp- és folyadékáramkörök
Hidraulikus gépen a motor és a szivattyú szolgáltatja a hidraulikus energiát. A szelepek irányítják vagy szabályozzák az áramlást, és a működtetők mozgást generálnak. A szervohajtású olajszivattyú a hidraulikus rendszer része marad. Ha villanymotornak nevezzük, még nem lesz az egész gép teljesen elektromos.
A levegőrendszer támogatja a megadott pneumatikus és fúvó funkciókat. A szabályozóknak, szelepeknek, szűrőknek, csöveknek és a fúvószerszámnak különböző szerepe van. A megfelelőnek tűnő csatlakozásnak meg kell felelnie az áramköri követelményeknek. Azonosítsa a hidraulikus és pneumatikus alkatrészeket a kapcsolási rajzból és a teljes eszközkódból, ne csak a karosszéria méretét vagy a port megjelenését.
A hűtésnek több különálló terhelése van
A formát hőel kell távolítani, és a gépnek további hűtőterhelései lehetnek, például hidraulikaolaj vagy más meghatározott áramkörök. Egy hűtő, torony vagy üzemi vízrendszer a gép tápellátásán kívül is elhelyezhető. Térképezze fel a felelősségi határt, mielőtt a hiányzó üzemi berendezéseket hiányzó gépalkatrészként kezelné.
A fő vízvezeték normál leolvasása nem bizonyítja, hogy minden penészág megfelelő keringéssel rendelkezik. Az áramkör-azonosság és a tényleges működési megfigyelések hasznosabbak, mint egyetlen vonalszintű feltételezés. Aközüzemi követelmények útmutatójaelmagyarázza, hogyan kell megkülönböztetni a gép, a forma és a kiegészítő igényeket.
A HMI, a PLC és a visszacsatoló eszközök nem cserélhetők fel
A HMI a kezelőfelület. A PLC hajtja végre a gép vezérlési logikáját, míg a terepi eszközök jeleket adnak és parancsokat hajtanak végre. Egy üzenet a HMI-n azonosít egy jelentett állapotot; önmagában nem állapítja meg, hogy a képernyő hibás, vagy hogy a megjelenített eszköz meghibásodott.
Mielőtt bármit törölne vagy megváltoztatna, őrizze meg a riasztást, a cikluslépést és a vonatkozó megfigyeléseket. Használja aHMI beállítások és riasztások útmutatójamegszervezni azt a rekordot. A vezérlő, a hajtás vagy a visszacsatolás cseréje szintén megkövetelheti a megfelelő programot, paramétereket és kalibrálást.
A biztonsággal kapcsolatos eszközök meghatározott cserét és érvényesítési folyamatot igényelnek. Az Egyesült ÁllamokbanAz OSHA veszélyes energiákra vonatkozó útmutatásakezeli a váratlan áramellátásból vagy a tárolt energiából eredő karbantartási kockázatokat. Kövesse a telephely gépspecifikus eljárását felhatalmazott személyzeten keresztül. Sem a HMI-leállás, sem az általános alkatrész-útmutató nem biztosít biztonságos hozzáférést.
Nézze meg, hogyan különböznek az alkatrészek a Kinggle folyamatos és akkumulátoros gépeken
A valós platformpéldák hasznosabbá teszik a komponenstérképet. KinggleKGB5L termékoldalegy egyállomásos folyamatos gépet ír le transzlációs formaváltó mechanizmussal. Táblázatában egy 60 mm-es csavar szerepel, a Mitsubishi PLC pedig a jellemző leírásában szerepel.

AKGB100B 120L oldalehelyett egy akkumulátorfejes platformot ír le. Felsorol egy 100 mm-es csavart, és leírja a hidraulikus szervo működését, a közvetlen nyomású formazárást és a falvastagság szabályozását. Tárolási és kiürítési elrendezése más szerkezetet ad az alkatrész-megbeszélésnek.

| Tétel | KGB5L | KGB100B | Miben változik a megkülönböztetés |
|---|---|---|---|
| Megjelent építészet | Egyállomásos folyamatos extrudálás | Akkumulátorfej-extrudálás | A fej összeszerelése és a ciklus összefüggései |
| Megjelent a csavar átmérője | 60 mm | 100 mm | Különböző extruder referenciák; átmérője nem teljes alkatrész specifikáció |
| Megjelent formaelrendezés | Transzlációs formaváltás | oldalon leírt fix nyitás/zárás elrendezés | Határozza meg a megfelelő bilincs- és mozgásszerelvényt |
| Csere identitás | Használja a gép beépített dokumentációját | Használja a gép beépített dokumentációját | A megosztott komponensnévből nem következik felcserélhetőség |
Források: a két linkelt Kinggle termékoldal. A konfigurációleírások és a csavarátmérők katalógus információk, nem az ügyfél által telepített géptől származó mérések.
Ezek a példák bemutatják, hogy a „Kingle csavar”, a „hidraulikus szelep” vagy a „fali vezérlő” miért túl tág rendelésleírás. Még egy gépcsaládon belül is számít a sorozatszám, a jóváhagyott változtatások és az aktuális összeállítás-revízió. A termékoldal adatai meghatározhatják a platformot, de nem helyettesíthetik a kész anyagjegyzéket.
A vásárláshoz válasszon három rekordot: mit ír le a katalógus, mit tartalmaz a rendelés, és mi van most telepítve. Egy későbbi módosítás megváltoztathatta a meghajtót, az érzékelőt vagy a szerszámot. A csere kiválasztása előtt egyeztesse ezeket a rekordokat, különösen akkor, ha a régi alkatrész már nem egyezik az eredeti rajzzal.
A szervizkérdés során jelölje meg az érintett alrendszert egy áttekintő fényképen, és külön csatolja az olvasható alkatrészcímkét. Kapcsolja mindkét képet a gép sorozatszámához. A telepítési kontextus nélküli közelkép elrejtheti, hogy az elem az extrudáló hajtáshoz, a hidraulikus csomaghoz vagy egy segédeszközhöz tartozik-e.
Megrendelés előtt azonosítsa a megfelelő cserét
Kezdje a megfigyelt problémával és az alkatrész azonosságával, ne pedig azzal a következtetéssel, hogy egy alkatrész meghibásodott. Az egyenetlen falak, a lassú mozgás vagy a hőmérséklet-riasztás több oka is lehet. Jegyezze fel a feltételeket, és erősítse meg a hibát a jóváhagyott diagnosztikai eljárással, mielőtt csereeszközt vásárolna.
Afúvóformázási hibák útmutatójahasznos a terméktünetek rendezésére. A szervizintervallumokhoz használja amegelőző karbantartási ellenőrző listaa telepített gép kézikönyve mellett. Az alkatrészek áttekintése nem írhat elő egy cserekort minden gyantához, munkaciklushoz és működési környezethez.
| Rekord | Tartalmazza | Miért számít |
|---|---|---|
| A gép azonossága | Modell, sorozatszám és azonosítótábla fotó | Megkeresi a buildet és a dokumentációját |
| Szerelési identitás | Rendszer, összeállítási rajz, eredeti cikkszám és átdolgozás | Megkülönböztet egy komponenst a hasonló elemektől |
| Eszköz információ | Teljes gyártói kód és olvasható minősítések | Egy részleges kód kihagyhat egy konfigurációs eltérést |
| Kapcsolatok | Vonatkozó rögzítési, tengely-, folyadék-, elektromos vagy jel interfészek | Többet igazol, mint a vizuális hasonlóságot |
| Változástörténet | Jóváhagyott cserék, módosítások és szoftvermódosítások | Összeegyezteti az eredeti rajzot az aktuális géppel |
| Hiba bizonyíték | Riasztás, cikluslépés, mérések, jelzett minták és biztonságos fényképek | Segít elkülöníteni a jelentett tünetet a hibás elemtől |
Használjon rövid, ellenőrzött azonosítási sorrendet
- Keresse meg az elemet a gép rajzában vagy alkatrészlistában, és jegyezze fel az összeszerelési hivatkozást.
- Rögzítse a teljes címkét és a környező berendezést biztonságos, engedélyezett helyről.
- A megfelelő mechanikai, elektromos és folyadék interfészeket a szállító specifikációihoz igazítsa.
- Dokumentálja a helyettesítéseket vagy felülvizsgálatokat, és a telepítés előtt szerezze be a szükséges műszaki engedélyt.
- Az engedélyezett csere után ellenőrizze a szükséges beállításokat, visszajelzéseket, biztonsági funkciókat és a termék eredményét a gyártás kiadása előtt.
A különböző komponensosztályokhoz különböző bizonyítékokra van szükség. A fűtőberendezéshez meg kell adni a meghatározott elektromos és szerelési adatokat. A szelephez a megfelelő áramköri funkció és az eszköz konfigurációja szükséges. Egy mechanikus szerszámhoz rajzra és interfészekre van szükség. A vezérlés cseréje verzió- és paraméterellenőrzést igényel. Egy fénykép alátámaszthatja ezeket a feljegyzéseket, de nem támaszthat alá minden rejtett követelményt.
Kérjen írásbeli visszaigazolást a pontos szállított cikkről és bármely jóváhagyott helyettesítőről. A régi és új identitás megőrzése a szolgáltatási nyilvántartásban. Ez a rekord hasznosabb a következő meghibásodáskor, mint egy vásárlási leírás, amelyen csak az szerepel, hogy "egy alkatrész a fúvóformázó gépekhez".
Az olvashatatlan címkéhez több bizonyítékra van szükség, nem pedig kitalált cikkszámra. Használja a rajz pozícióját, a telepítési fényképeket és a gépi rekordot az azonosság feloldásához. Ne másoljon kódot egy közeli gépről pusztán azért, mert az összetevője hasonló.
Gyakran ismételt kérdések a fröccsöntőgép alkatrészekkel kapcsolatban
Melyek a fúvógép fő részei?
Az extrudáló gépeknél a fő csoportok az adagolás és az extrudálás, a vágófej és a szerszámok, a parison control, a forma és a szorító, a fúvás, a hűtés, a hajtások és a vezérlések, valamint a termék eltávolítása. A pontos elrendezés a platformtól és a projekttől függ. Először azonosítsa a folyamatot, majd az összeszerelési dokumentumok segítségével különböztesse meg az alapfelszereltséget, a kiválasztott opciókat és a különálló segédeszközöket.
Mi a különbség a szerszámfej és a fúvóforma között?
A szerszámfej kezeli az olvadt polimert, és a kiömlőszerszámon keresztül formálja a parisont. A fúvóforma az adott rész körül záródik, és meghatározza a termék külsejét a felfújás során. A formaüreg, matrica vagy komplett fejegység ezért más rendelési tétel. Adja meg az összeállítási hivatkozást ahelyett, hogy egyedül a „penész” szóra hagyatkozna.
A fúvócsap ugyanaz, mint a szerszámcsap vagy tüske?
Nem. A szerszámcsap vagy tüske az olvadékképző szerszámokhoz tartozik, és segít meghatározni a gyűrű alakú kimenetet. A fúvócsap levegőt vezet be, és az adott kialakításban nyakformázó vagy kalibráló feladatai lehetnek. A megosztott "pin" szó nem teszi felcserélhetővé az összetevőket. Használja a tényleges szerszámrajzot bármelyik elem azonosításához.
Az alkatrészek felcserélhetők a különböző fúvóformázó gépek között?
Ne feltételezze a felcserélhetőséget egy közönséges név, hasonló megjelenés vagy egyező címsor értékelése alapján. A teljes készülékkódnak, az összeszerelési verziónak, a rögzítésnek, a csatlakozásoknak és a működési funkciónak meg kell egyeznie. A vezérlés a szoftvertől, a paraméterektől és a visszacsatolási kompatibilitástól is függhet. Minden alternatívát jóvá kell hagyni a telepített konfigurációhoz, nem pedig a katalógus fényképéből következtetni.
Milyen információk szükségesek a cserealkatrész azonosításához?
Küldje el a gép modell- és sorozatszámát, az eredeti cikkszámot, az összeállítási rajz hivatkozását, a felülvizsgálatot és az egyértelmű címke fényképeket. Tartalmazza a vonatkozó interfészeket, jóváhagyott módosításokat és a megfigyelt hibát. Vezérlőeszközök esetén őrizze meg a verzió- és konfigurációs rekordokat is. Ez lehetővé teszi, hogy a lekérdezés egy adott elemet azonosítson az összetevők széles kategóriája helyett.
Készítsen egy konkrét alkatrész-lekérdezést
Kinggle gép esetén kezdje a gép lemezével, az összeszerelési hivatkozással és az olvasható alkatrészcímkével. Adja hozzá a problémarekordot és a vonatkozó rajzokat, majd küldje el a csomagot a következőn keresztülKinggle kapcsolati oldal. A beszerelt alkatrész azonosítása az első lépés a helyes csere megerősítése felé.