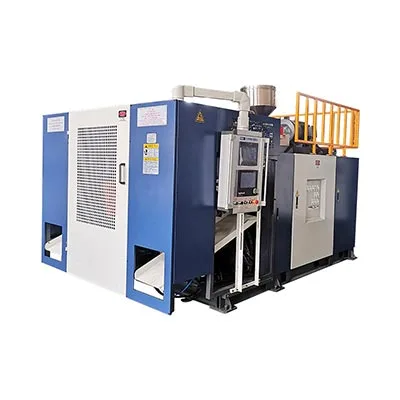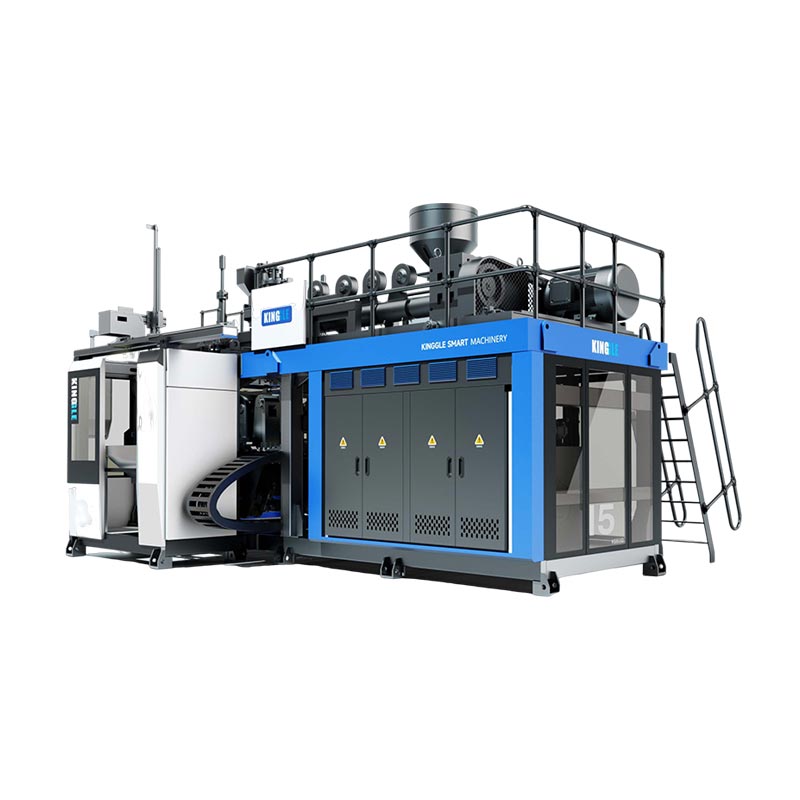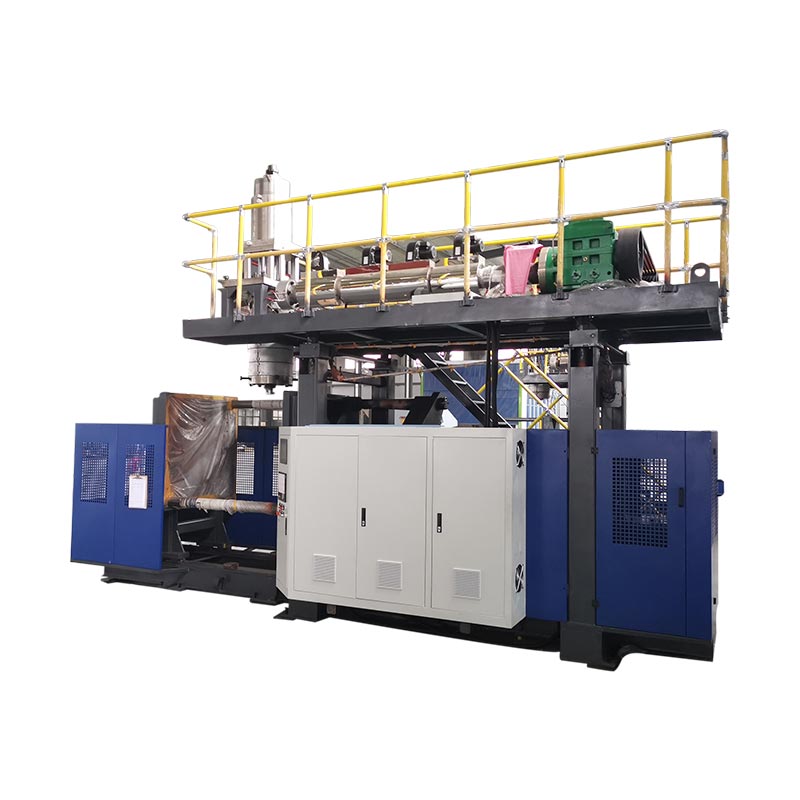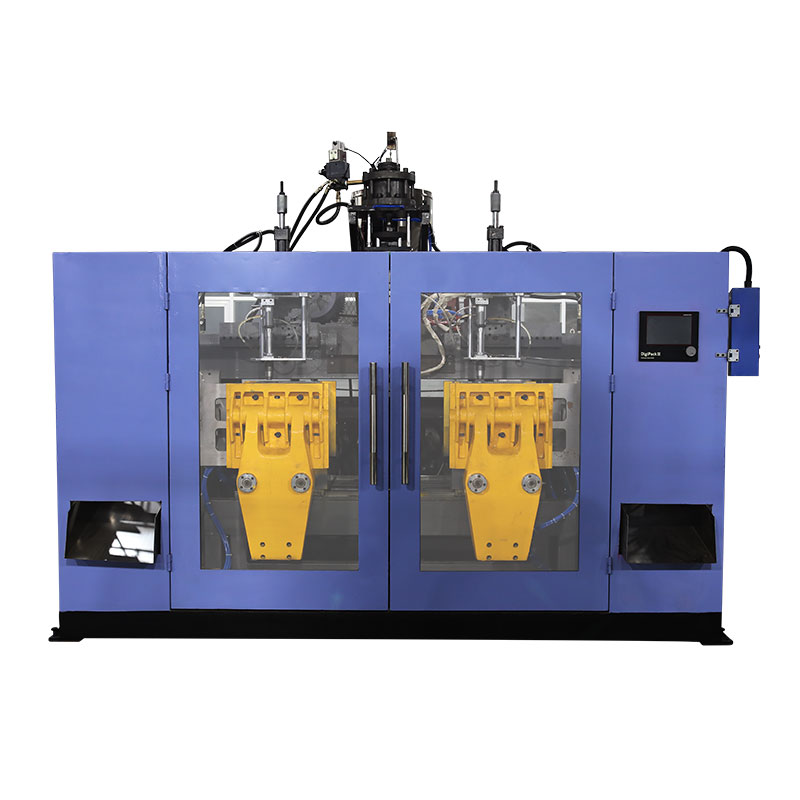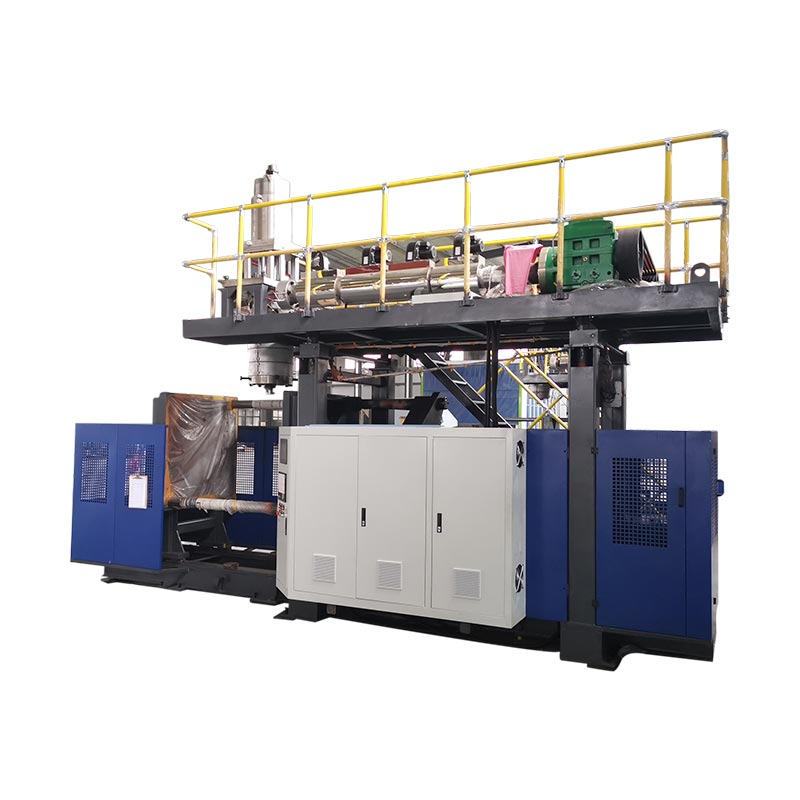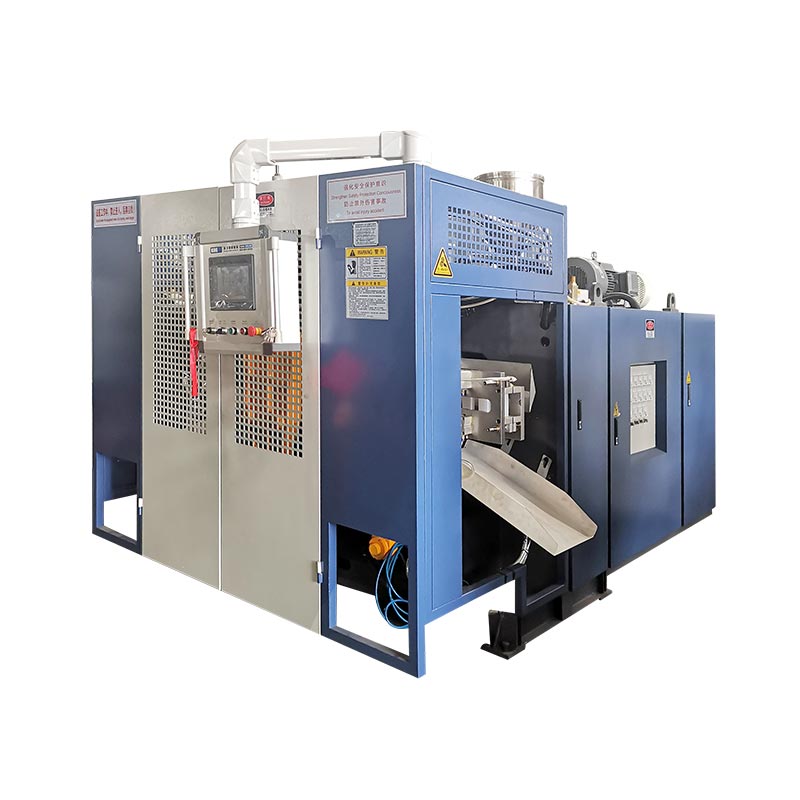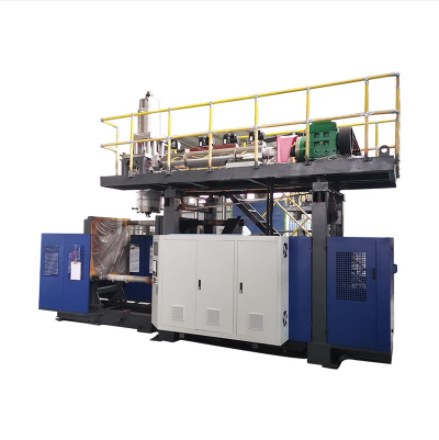
A fúvóformázó gép cseréje csak akkor fejeződik be, ha az új forma, anyagút, szerszámok, receptúra és a későbbi beállítás helyesen azonosításra került, és az új alkatrész megfelel a meghatározott ellenőrzéseknek.Az automatikus ciklusok elindítása köztes mérföldkő, nem a befejezés bizonyítéka. A legbiztonságosabb és leggyorsabb gyakorlati módszer a leállás előtti előkészítés, a veszélyes energia elkülönítése a kitett munkához, a funkciók ellenőrzött sorrendben történő visszaállítása és az idő mérése az első elfogadott gyártási ablakig, rögzítve az átvételi definíciót, az átmeneti veszteséget, a felelős jóváhagyót és a szükséges bizonyítékokat, mielőtt a csapat megkezdi a következő gyártási kampányt egy ellenőrzött és nyomon követhető gyártási alapvonalról.

Terminológiai megjegyzés:A gyártási csapatok ezt a munkát extrudálásos fúvóformázógép-csereként, fúvóformázószer-csereként, szerszámcsereként, szerszámcseréként, palacksor cseréjeként, fúvóformázási színváltásként, fúvóformázó gyantacsereként vagy fúvóformázási receptúraként írhatják le. Ezek a címkék átfedik egymást, de nem mindig ugyanazt a hatókört írják le. A munkacsomagnak pontosan fel kell tüntetnie, hogy mely fizikai, anyagi, digitális és downstream elemek fognak megváltozni.
Öt döntés, amely irányítja az átállást
- Határozza meg a befejezési pontot elfogadott alkatrészként és stabil gyártási ablakként.
- Azonosítson minden megváltozott elemet: öntőforma, szerszámszerszám, fúvócsap, gyanta, szín, recept és a későbbi felszerelés.
- Helyezze át az ellenőrzést, a szakaszolást és a dokumentációt a leállított gép ablakán kívülre, ahol biztonságos.
- Alkalmazza a telephelyen engedélyezett veszélyesenergetikai eljárást, mielőtt bárki belépne a veszélyeztetett veszélyzónába.
- Jegyezze fel a jóváhagyott beállítást és bizonyítékot, hogy a következő futtatás egy ellenőrzött alapvonalról induljon.
| Domain módosítása | Minek kell megfelelnie az új munkának | Indítsa újra a bizonyítékokat | Tipikus rejtett függőség |
|---|---|---|---|
| Forma és interfészek | Helyes átdolgozás, szerelés, hűtés, fúvócsap/mag és kiszedés kapcsolatok | Szabályozott kézi mozgás és szivárgásmentes csatlakozások | A tömlő elvezetése, az érzékelő pozíciója vagy az utánfutó hézag |
| Matrica és parison szerszámok | Jóváhagyott szerszámazonosító, mechanikai helyzet és kalibráció | Egyenes, stabil tartó a formához | A szerszámfájl nem egyezik a telepített hardverrel |
| Anyaga és színe | Megfelelő gyantaminőség, tétel, mesterkeverék és jóváhagyott újraköszörülési szabály | Tiszta, homogén olvadék és nyomon követhető anyagátmenet | Régi gyanta vagy szín marad a kezelési és olvadási útvonalon |
| Recept és ellenőrzések | Kiadott receptváltozat a telepített termékcsomaghoz | A parancs és a tényleges állapot egy szabályozott cikluson keresztül megegyezik | Egy régi termékérték megmarad az elmentett recepten kívül |
| Alkatrész és sor átvétel | Rajz, vizuális határ, súly, fal, méretek és funkcionális tesztek | Meghatározott egymást követő vagy időalapú elfogadási ablak | A trimmer, a szivárgásvizsgáló, a szállítószalag vagy a kicsomagoló továbbra is a régi SKU-t használja |
Az átállás csak az új palack jóváhagyásával fejeződik be
A növények gyakran használják ezt a szótátállástöbb különböző eseményhez. Az egyik felügyelő leállíthatja az órát, amikor az új öntőformát rögzítik. Egy másik leállíthatja, amikor az első automatikus ciklus elkezdődik. A minőség meghatározhatja a befejezést az első olyan alkatrészként, amely átmegy az ellenőrzésen, míg a gyártás megkövetelheti az elfogadott alkatrészek tartós gyártását. Ezek a definíciók különböző számokat adnak ki, így az átváltási idő összehasonlítása értelmetlen mindaddig, amíg a kezdőpont és a célpont nincs rögzítve.
Az extrudáló fúvóformázó sornál hasznos kezdőpont a kimenő munkából az utolsó elfogadott alkatrész. Hasznos befejezési pont a bejövő munka első elfogadott gyártási időszaka. Az üzemnek meg kell határoznia azt az ablakot. Ez lehet meghatározott számú egymást követő rész, meghatározott idő stabil körülmények között vagy mintavételi szabály állomásokon, üregeken vagy szerszámkimeneteken. A követelmény a szabályozott termék vagy folyamat specifikációjában van, nem pedig a kezelő memóriájában.
Ez a definíció olyan munkát fed fel, amelyet a csak öntőforma metrika rejt. A beérkező termékhez szükség lehet egy másik szerszámra vagy tüskére, fúvócsapra, nyakszerszámra, magmozgásra, parison profilra, gyantára, színre, újracsiszolási szabályra, szivárgásteszt-programra, vágószerszámra, címkére, szállítószalag-vezetőre vagy kicsomagolási mintára. Még akkor is, ha a fizikai öntőforma telepítve marad, az anyag- és receptváltás teljes átállást jelenthet a műanyag palackgyártásban.
Az eredményt négy mérőszámra bontja: a gép leállási ideje, az első elkészített alkatrészig eltelt idő, az első átvételig eltelt idő és az elfogadott gyártási ablakig eltelt idő. Rögzítse a beállítási elutasításokat és az ürítési mennyiséget ezen időpontok mellett. Ez nem azt ígéri, hogy minden szám csökkenni fog. Láthatóvá teszi a veszteséget, és megakadályozza, hogy a gyors újraindítást sikeres extrudálásos fúvóformázógép-váltásként jelentsék, amikor az alsó vezeték vagy a minőségi kapu még mindig elutasítja az alkatrészeket.
Tervezze meg az új termékcsomagot a gép leállása előtt
Az átállásnak információellenőrzésként kell kezdődnie, miközben a kimenő feladat még fut. Készítsen egy kiadott feladatcsomagot, amely azonosítja az alkatrészrajzot és -felülvizsgálatot, a gyantaminőséget, a mesterkeveréket, a megengedett utánköszörülést, a cél alkatrész súlyát, a kritikus méreteket, a falvastagság helyeit, a vizuális kritériumokat, a funkcionális teszteket és a várható kicsomagolást. Adja hozzá az öntőformát, a szerszámszerszámot, a fúvócsapot, a betétet, a kiszedést és az alsó rögzítőelem azonosítóit. Ha két elemnek közös a neve, használjon tartós azonosítókat vagy felülvizsgált fényképeket, hogy a telepítőcsapat ne a megjelenés alapján választhasson.
Megjelent a Kinggleértékesítési folyamatfelkéri a vásárlókat, hogy a gépi megoldás kiválasztása előtt adják meg a termék fényképeit vagy rajzait, a súlyt, a méretet, az anyagot, a vastagságot, a teljesítményt és a vegyszerállósági igényeket. Ugyanezek a bemeneti kategóriák értékesek a későbbi átállások során, mert összekapcsolják a gép beállítását a legyártandó alkatrészsel. A gyártási csomagnak pontosabbnak kell lennie, mint az eredeti lekérdezés, és csak a tényleges gép, forma és anyagkombináció jóváhagyott értékeit kell tartalmaznia.
Helyezze el a következő öntőformát és az ellenőrzött segédeszközöket a kijelölt helyen anélkül, hogy akadályozza a kijáratokat, az őrzést vagy az anyagáramlást. Ellenőrizze az emelési pontokat és az üzem emelési tervét, de ne következtessen az emelőképességre a forma névleges méretéből. Győződjön meg arról, hogy a hűtőcsatlakozások, a levegőcsatlakozások, az érzékelők, a kábelek és a rögzítők megvannak, és megfelelően azonosították. Készítsen elő tiszta anyagmozgató berendezéseket és elkülönített tartályokat a kimenő gyantához, átmeneti anyagokhoz és a kiselejtezett alkatrészekhez. Ha a sor trimmert, szivárgásvizsgálót, címkézőt vagy szállítószalagot tartalmaz, adja meg annak receptjét és cserélje ki az alkatrészeket ugyanabban a készenléti felülvizsgálatban.
Tartson egy rövid készenléti döntést az utolsó régi rész előtt. A szerszámbeállító megerősíti a szerszámozási és emelési készenlétet, az anyagmozgatás megerősíti a helyes tételeket és a tiszta útvonalat, a kezelő megerősíti a recepthez való hozzáférést, a karbantartás megerősíti az ütemezett munkát, a minőség pedig a mintatervet. Ha egy szükséges elem hiányzik, hagyja futva a kimenő munkát, amikor ez lehetséges. A probléma felfedezése a tervezett leállás előtt az állásidőt előkészítési idővé alakítja anélkül, hogy biztonsági parancsikont kellene igénybe venni.
Szabályozza a veszélyes energiát a formázási vagy szerszámozási munka előtt
A fúvóformázó szerszámcsere az embereket szorítómozgásnak, mozgó lapoknak, fúvócsapoknak, vágóknak, robotoknak, hidraulikus nyomásnak, pneumatikus nyomásnak, elektromos energiának, forró polimernek és fűtött szerszámoknak teheti ki. A normál stop gomb megnyomása nem teremt biztonságos feltételeket a veszélyes zónán belüli munkavégzéshez. A munkáltatónak meg kell határoznia a szervizelési vagy karbantartási feladatokat, meg kell határoznia az összes energiaforrást, és alkalmaznia kell a telephely gépspecifikus energiaszabályozási eljárását képzett és felhatalmazott személyzet segítségével.
Az egyesült államokbeli munkahelyekenOSHA 29 CFR 1910.147olyan szervizeléssel és karbantartással foglalkozik, ahol a váratlan áram alá helyezés, indítás vagy a tárolt energia felszabadulása megsérthet egy alkalmazottat. Ehhez energia-ellenőrzési programra, adott esetben dokumentált eljárásokra, képzésre és időszakos ellenőrzésre van szükség.OSHA 29 CFR 1910.212biztosítja az általános gépőrzési követelményt. Az Egyesült Államokon kívüli üzemeknek be kell tartaniuk a telephelyükön érvényes törvényeket, szabványokat és munkáltatói eljárásokat.
A változtatási tervnek olyan feladatokra is ki kell térnie, amelyek ideiglenes energiát igényelnek a teszteléshez vagy a pozicionáláshoz. That is not permission to improvise. A felelős munkáltatónak meg kell határoznia egy megfelelő sorrendet a szerszámok és személyek tisztítására, csak a szükséges energia helyreállítására, a teszt elvégzésére, szükség esetén ismételt feszültségmentesítésre és az ellenőrzések ismételt alkalmazására a kitett munka folytatása előtt. A fényfüggöny, a reteszelt ajtó vagy a vészleállító megvédheti a normál működést, de nem szabad véletlenül az alkalmazandó veszélyes energiával kapcsolatos eljárást helyettesíteni.
Óvja a berendezést ugyanolyan gondosan, mint az embereket. Kinggle házigazdájaautomata fúvógép kezelési útmutatójafigyelmeztet arra, hogy a fúvócsap mozgását össze kell hangolni a nyitott forma állapotával, és leírja a platform és a vágófej pozicionálási funkcióit. A pontos interfész és a biztonságos mozgási logika típusonként, opciókonként és szoftververziónként eltérő. Ezért a telepítőcsapatnak a leállítás előtt azonosítania kell a gépspecifikus megengedett mozgásokat, ahelyett, hogy felfedezné őket, amikor felfüggesztett forma vagy szabadon álló szerszám van jelen.
Futtasson egyetlen ellenőrzött sorozatot a formán, az anyagon és a vezérlőelemeken
A következő nyolc szakaszból álló sorozat szándékosan vezérlési folyamatként van megírva, nem univerzális mechanikai eljárásként. A részletes penészeltávolítási lépések, a rögzítőelemek értékei, a tömlő módszere, a szerszámhőmérséklet határértékei és a próbamozgások a tényleges gép-, forma- és üzemi utasításból kell, hogy származzanak. A közös szekvencia értéke az, hogy ugyanazokat az átadási pontokat adja a műveleteknek, a szerszámoknak, a karbantartásnak, az anyagoknak és a minőségnek.
-
Engedje el a kimenő munkát.Határozza meg az utolsó elfogadott régi alkatrészt, mentse el a szükséges folyamatrekordot, és hangolja össze a kimenő gyantát, a címkéket és a folyamatban lévő megmunkálást. Ha az üzem ellenőrzési terve előírja, őrizzen meg egy jóváhagyott mintát.
-
Álljon meg a jóváhagyott állapotban.Kövesse a gép és a gyanta leállítási utasításait. Vegye figyelembe a meleg tartózkodást és a garatban, az extruderben, a fejben vagy az akkumulátorban maradt anyagot, ahelyett, hogy azt feltételezné, hogy a normál szünet alkalmas a gyantacserére.
-
A kitett munkavégzéshez izolálja.A felhatalmazott személyzet alkalmazza a telephely veszélyes energia- és emelési eljárásait. Ellenőrizze az elszigetelést és a tárolt hidraulikus, pneumatikus, gravitációs és termikus energiát, mielőtt bárki belépne a meghatározott veszélyzónába.
-
Távolítsa el és védje meg a kimenő alkatrészeket.Válassza le, emelje fel és tárolja az öntőformát és a kapcsolódó szerszámokat az ellenőrzött utasítások szerint. Takarja le vagy védje meg a tiszta csatlakozásokat, és jegyezze fel a sérülést, szivárgást vagy rendellenes kopást, ahelyett, hogy a következő futtatáshoz továbbadná.
-
Vizsgálja meg a közös interfészeket.Ellenőrizze a szerelési felületeket, a beállítási jellemzőket, a hűtő- és levegőcsatlakozásokat, az érzékelőket, a kábeleket és a hozzáférhető, őrzött területet. Egy rejtett felületi probléma követheti az új formát, és recepthibának tűnhet.
-
Telepítse az ellenőrzött bejövő csomagot.Illessze a fizikai azonosítókat a kiadott feladatcsomaghoz. A csatlakozásokat úgy helyezze el, hogy elkerülje a becsípődést, a hőt és a mozgást, majd végezze el a megadott szerelési és csatlakozási ellenőrzéseket.
-
Funkciók visszaállítása jogosultsággal.Tisztítsa meg a személyzetet és a szerszámokat, szerelje vissza a védőburkolatokat, kövesse a jóváhagyott újrafeszültségezési folyamatot, és ellenőrizze a megengedett kézi mozgásokat ellenőrzött körülmények között. Erősítse meg, hogy a parancs, a visszajelzés és a fizikai mozgás megegyezik.
-
Mutassa be az anyagot és minősítse a terméket.Végezze el a jóváhagyott gyanta- vagy színátmenetet, töltse be a kiadott receptúrát, alakítson ki diagnosztikai részeket, javítson ki egy-egy bizonyított okot, és csak a meghatározott átvételi időszak lejárta után engedje fel a gyártást.
A színpad tulajdonosának alá kell írnia vagy digitálisan vissza kell igazolnia minden átadást. Ez a kis vezérlés megakadályozza a félreérthető kijelentéseket, például „a forma készen áll”, ha a hűtés nincs csatlakoztatva, vagy „a recept betöltve”, amikor az egyik segédeszköz még mindig tartalmazza az előző SKU-t. Azt is megmutatja, hol veszett el valójában az idő: az engedélyezésre várva, a hardver megkeresésében, az interfész javításában, a régi szín törlésében, a parison stabilizálásában vagy a minőségi teszt megismétlésében.
A szerszámkapcsolat további részleteiért használja a Kinggle-textrudáló fúvóformázó forma tervezési útmutató. A leállított gépről a gyártásba történő ellenőrzött visszatéréshez használja afúvógép indítási ellenőrző lista. Ezek a cikkek kiterjesztik az egyes szakaszokat; ez az átállási oldal birtokolja a többfunkciós átadást egyik jóváhagyott feladatról a másikra.
A gyantát és a színváltozást anyagút-döntésként kezelje
A fúvóformázó anyagcsere nem fejeződött be, amikor a következő zacskó eléri a garatot. A kimenő gyanta vagy szín maradhat a szállítósorokban, rakodókban, garatokban, keverőkben, adagolótorokban, a csavarban és a hengerben, az adapterekben, az extrudálófejben, az akkumulátor áramlási pályáiban és a szerszámszerszámokban. Az átállási tervnek meg kell határoznia, hogy ezek közül melyik kötetről van szó, és hol gyűjtik össze a vegyes vagy színtelen anyagot. Azt is fel kell tüntetni, hogy az átmeneti anyagok visszanyerhetők-e, karanténba kell-e helyezni, vagy az üzem anyagra vonatkozó szabályai szerint kell ártalmatlanítani.
Kövesse a gyantaszállító jóváhagyott leállítási, indítási és öblítési útmutatásait, valamint a gépre vonatkozó utasításokat. Ne feltételezze, hogy egy univerzális öblítőanyag, hőmérséklet vagy mennyiség minden polimerhez, színezékhez és extrudáló rendszerhez működik. A természetesről a sötétre való váltás a sötétről a természetesre eltérő láthatósági problémát jelent. Ugyanannak a polimernek a fokozatai közötti váltás továbbra is megváltoztathatja az olvadékszilárdságot, a duzzadást, a hűtést és a párna viselkedését. A polimercsaládok közötti változás konkrétabb kompatibilitási és lebomlási felülvizsgálatot igényelhet. KinggleHDPE versus PP fúvóformázási útmutatóelmagyarázza, miért kell újragondolni az alkatrészt, a folyamatot és az érvényesítési csomagot, ahelyett, hogy az anyagnevet egyszerű helyettesítésként kezelnénk.
LyondellBasellfúvóformázás hibaelhárítási útmutatójaazonosítja a külső szennyeződéseket és a lebomlott gyantát a szerszámvonalak, csíkok, színtelen részecskék és lyukak forrásaként. Kifejezetten rámutat az anyagmozgatási takarításra, a szennyezett újracsiszolásra, a gyanták közötti rossz öblítésre és a rossz leállítási vagy indítási gyakorlatra, mint lehetséges hozzájárulókra. Ezek diagnosztikai kapcsolatok, nem Kinggle működési alapértékek.
Építsen be pozitív anyagazonosítót az átadásba. Jegyezze fel a gyantaszállítót, a minőséget, a tételt, a mesterkeveréket, az arányt, az újraőrlési forrást és az új keverék betáplálási idejét. Szükség esetén őrizze meg a címkéket vagy vonalkód-nyilvántartásokat megőrzött mintákkal. Ha az első új részek fekete foltokat, csíkokat vagy színáthúzódást mutatnak, az időbélyeg és az anyagút-rekord segít megkülönböztetni a megjósolható átmenetet a szennyeződéstől vagy a leromlástól. Aextrudálási fúvóformázási hibák útmutatójaszélesebb tünet-bizonyíték mátrixot biztosít.
Állítsa vissza a receptet a régi termék feltevésének importálása nélkül
Egy elmentett recept csak akkor hasznos, ha azonosítása és hatóköre egyértelmű. A beérkező nyilvántartásnak tartalmaznia kell a termék felülvizsgálatát, a szerszám- és szerszámkombinációt, a gyanta minőségét, a megfelelő vezérlőfájlt, a jóváhagyási állapotot és az utolsó ellenőrzés dátumát. A hozzáférési jogoknak meg kell különböztetniük a kiadott gyártási recepteket a fejlesztési kísérletektől. A fájl betöltése előtt a kezelőnek meg kell győződnie arról, hogy a gép fizikai állapota megegyezik a fájllal, ahelyett, hogy a recept nevét használja a hardver megfelelőségének bizonyítékaként.
A recept hatóköre felosztható a rendszerek között. A fő HMI tartalmazhat nyitási és zárási pozíciókat, mozgási sebességeket, késleltetéseket, fúvási időzítést, hűtési időt, kihúzási logikát és funkcióválasztásokat. Egy külön falvastagság-szabályozó tárolhatja a lövés- vagy ciklusinformációkat, a rés-értékeket és a parison profilt. A továbbmenő berendezések megtarthatják a trimmelés, a szivárgásteszt vagy a szállítószalag beállításait. Kinggle házigazdájaMoog DigiPack III kézikönyvelmagyarázza, hogy a tárolt tárolófájlok tartalmazhatják a programozott parison-profilt és a szerszámkalibrációs információkat. Azt is kijelenti, hogy a szerszámok pontos kalibrálása fontos, amikor egyik tartályról a másikra vált.
Ez a bizonyíték alátámaszt egy létfontosságú szabályt: ne válasszon le egy szoftverfájlt a működésre kalibrált szerszámról. Ugyanez a vezérlő kézikönyve megjegyzi, hogy az öntőforma cseréje megkövetelheti a vágórés szerszámcseréjét is. Az a fájl, amely egy elfogadott tartályt hozott létre egy szerszámmal, tüskével és kalibrációval, nem automatikusan érvényes, miután ezek az elemek megváltoztak. Ha az üzem jóváhagyott fő beállításokkal rendelkezik, hasonlítsa össze a betöltött változatot a kiadott rekorddal, és dokumentálja a szándékos eltéréseket. Ne írja felül a mastert az első részek hangolása közben.
Használja a kézi vagy a beállítási módot, hogy csak a gépspecifikus eljárás által megengedett mozgásokat igazolja. Ellenőrizze a formahézagot, a fúvócsap vagy a mag kapcsolatát, a vágófej és a nyomólap helyzetét, a kihúzási útvonalat, a védőburkolatokat és a visszacsatolást az automatikus ciklus előtt. A Kinggle kezelési útmutatója leírja a kézi funkciókat, és figyelmeztet, hogy a fúvócsap mozgását össze kell hangolni a nyitott formával. Mivel az interfészek és az opcionális funkciók eltérőek, aHMI beállítások és riasztások útmutatójaA pontos gépkönyvvel együtt kell olvasni, nem pedig helyettesítőként.
A hangolás megkezdésekor változtasson meg egy vezérelt változót a megadott okból, rögzítse a régi és az új értékeket, és várja meg a folyamat válaszát, mielőtt megítélné azt. A parison-eloszlás, az alkatrésztömeg, az extrudálási viselkedés, a hűtés és a forma helyzete kölcsönhatásban van. Aparison programozási útmutatóelmagyarázza, hogyan lehet a profilt a falak mért helyeivel összekötni ahelyett, hogy pusztán megjelenéssel simítja a pontokat.
Az átállás sikerességének mérése előtt érvényesítse az első részeket
Az első zárt rész egyetlen kérdésre ad választ: a vonal alkothat valamit. Nem bizonyítja, hogy az alkatrész megfelel a rajzi, funkcionális vagy folyamatkövetelményeknek. Kezelje a korai darabokat diagnosztikai mintaként. Jelölje meg őket sorrend, idő, állomás, üreg vagy szerszámkimenet szerint. Tartsa őket rendben elég sokáig ahhoz, hogy lássa, a folyamat konvergál, sodródik-e vagy ismétlődik-e egy oldalspecifikus hiba.
Kezdje a személyazonossággal és a durva állapottal. Erősítse meg a helyes alkatrészt és a revíziót, a gyantát és a színt, a nyak vagy a felület geometriáját, a teljes formációt, a vágási útvonalat és a nyilvánvaló sérüléseket. Ezután alkalmazza az ellenőrzött tervet az alkatrészsúlyra, a faleloszlásra, a kritikus méretekre, a megjelenésre és a szükséges funkcionális tesztekre. A szivárgás-, leejtés-, nyomás-, terhelés-, vegyszerállósági vagy illeszkedési tesztek termékspecifikusak; csak azokat tartalmazza, amelyeket a vevő rajza, szabványa vagy érvényesítési terve megkövetel. Ne találjon ki egy univerzális tűréshatárt vagy mintaszámlálást.
Az átvételi mintának a valós gyártási elrendezést kell képviselnie. Kétállomásos gépen vegyen mintát mindkét oldalról. Többfejes vagy többüreges beállítás esetén őrizze meg a fej vagy az üreg azonosságát, hogy az átlag ne tudjon elrejteni egy hibás kimenetet. Ha egy későbbi trimmer vagy szivárgásvizsgáló az értékesíthető alkatrész-folyamat részét képezi, akkor ezt a berendezést is minősítse. Az a palack, amely átmegy a formánál, de a vágás után meghibásodik, nem tekinthető elfogadott gyártási eredménynek. Agyári átvételi vizsgálati útmutatóbemutatja, hogy a termék, a folyamat és a teszt bizonyítékai hogyan kapcsolhatók össze a szállítás előtt; ugyanaz a nyomon követhetőségi elv érvényesül a termelés átállásakor is.
Az őrök, a visszacsatolás, a segédprogramok, a kézi mozgások és az anyagáramlás megegyezik a jóváhagyott beállítással.
Az azonosított minták megfelelnek a vonatkozó rajzi, vizuális, méretbeli, fali és funkcionális követelményeknek.
Az üzem meghatározott egymást követő vagy időalapú termelési ablaka áthalad az összes releváns kimeneten.
A vezetéket csak az üzem kijelölt hatóságán keresztül szabadítsa fel. Jegyezze fel az elfogadott mintákat és az azokat előállító recept-revíziót. Ha a folyamat nem éri el a jóváhagyott ablakot anélkül, hogy elhagyná a minősített tartományát, hagyja abba a beállítások fokozását, és vizsgálja meg a szerszámokat, a segédprogramokat, az anyagot, a gép állapotát vagy az eredeti folyamattervet. Kinggleközüzemi követelmények útmutatójasegít elkülöníteni a gép beállítási problémáját az instabil levegő-, víz- vagy elektromos ellátástól.
Csökkentse az átállási időt, ha az előkészítést a megállón kívülre helyezi
A legbiztonságosabb lehetőség általában nem a gyorsabb csavarkulcs-munka. Kiküszöböli a munkát, amelynek nem kellett volna a leállított ablakon belül lennie. Tekintse át a rögzített átállást, és osztályozzon minden késést: öntőforma várakozás, revízió megerősítése, tömlő keresése, anyagtartály tisztítása, fájl letöltése, tesztkészülék megkeresése, minőségvárás vagy sérült csatlakozás javítása. Ezen feladatok közül sok elvégezhető vagy ellenőrizhető az utolsó elfogadott régi alkatrész előtt, feltéve, hogy az előkészítés nem zavarja a gyártást vagy az őrzést.
Hozzon létre egy használatra kész készletet minden ismétlődő termékcsaládhoz. Tartalmazhat ellenőrzött csatlakozási térképeket, védett rögzítőelemeket, feliratozott tömlőket, érzékelőkonzolokat, jóváhagyott receptreferenciákat, mintaterveket és a későbbi cserealkatrészeket. Használjon vizuális azonosítást, amely túléli a bolti környezetet. A formákat és a szerszámokat úgy tárolja, hogy az emelési pontok és a csatlakozási felületek hozzáférhetőek és védettek maradjanak. A készletnek csökkentenie kell a keresést és az értelmezést; soha nem ösztönözhet helyettesítésre, ha egy ellenőrzött elem hiányzik.
Az interfészek szabványosítása csak műszaki áttekintés után történik. A tömlők következetes elhelyezkedése, a csatlakozó azonosítása, a szerelési hivatkozások és a receptúra elnevezése csökkentheti a döntési időt, de meg kell felelniük a nyomásnak, hőmérsékletnek, áramlásnak, mozgásnak és biztonsági követelményeknek. Ha egy gyors változtatási funkciót fontolgat, értékelje ki a teljes rendszert, beleértve a pozitív zárolást, a visszajelzést, a szivárgást, a karbantartást, a hibaellenőrzést és a webhely kockázatértékelését. Ne alakítson át egy sebességprojektet dokumentálatlan hardvermódosítássá.
Használja az átállási rekordot egy-egy fejlesztés kiválasztásához. Ha a színtisztítás dominál, vizsgálja meg az anyagelosztást és a jóváhagyott tisztítási stratégiát. Ha az igazítás dominál, ellenőrizze a tárolást, a helymeghatározást és a forma állapotát. Ha az első rész hangolása dominál, ellenőrizze a receptúra irányítását, a szerszámok kalibrálását és a folyamat bizonyítékait. Ha a minőségi várakozás dominál, állítsa elő a kalibrált mérőeszközöket, és határozza meg, hogy ki engedheti el a munkát. A cél egy megismételhető első elfogadott gyártási időszak, nem pedig a rekordot döntő száraz csere, majd a selejt.
A karbantartási munkákat is kifejezetten meg kell tervezni. Az átállás hozzáférést biztosíthat az ellenőrzésekhez, de a feladatok kombinálása megváltoztatja a kört, az embereket és az energia-ellenőrzési igényeket. Használja amegelőző karbantartási ellenőrző listaeldönteni, mi tartozik egy tervezett beavatkozáshoz. A karbantartási eredményeket tartsa elkülönítve a termékbeállítások változásaitól, hogy az ismétlődő berendezésproblémák láthatóak maradjanak.
Készítsen átállási rekordot, amely megkönnyíti a következő futtatást
A hasznos rekord elég rövid ahhoz, hogy teljes legyen, és elég specifikus a futtatás rekonstruálásához. Kezdje az azonosítóval: dátum és idő, gép, kimenő és bejövő termékváltozatok, forma- és szerszámazonosítók, anyagminőségek és tételek, receptváltozatok, csapattagok és kiadási jogosultság. Adja hozzá a korábban meghatározott négy időzítési pontot, valamint az öblítőanyag mennyiségét vagy súlyát, a beállítási selejteket és a visszatartott terméket. Ha az üzem nem tud megbízhatóan mérni egy táblát, becsülje meg, hogy nem elérhető.
Rögzítse a kivételeket megfigyelhető nyelven. A „B formakörből származó hűtési visszatérés nem mutatott áramlást” hasznosabb, mint a „vízprobléma”. A „14. receptfájl betöltve; a downstream tesztelő az SKU X-en maradt” átadás-átvételi hibát azonosít. A váratlan kopást, szivárgást, sérült csatlakozókat vagy megismételhető alkatrészhibákat fényképezze le a megfelelő azonosító jelzővel. Kapcsolja össze a korrekciós munkát a karbantartási vagy nem-megfelelőségi rendszerrel, ahelyett, hogy eltemetné a kezelői megjegyzésben.
| Felvétel blokk | Minimális hasznos mezők | Kérdés, amire legközelebb választ ad |
|---|---|---|
| Munka identitása | Gép, termék, forma, szerszám, anyag és recept átdolgozása | Egyezett a fizikai és a digitális csomag? |
| Idő | Utoljára elfogadott régi rész, először kialakított új rész, első elfogadott rész, stabil ablakos kiadás | Hol lett a leállított intervallumból minősítési idő? |
| Veszteség | Tisztítási mennyiség, beállítási selejtezés, termék és munka szerepkör szerinti megtartása | Egy rövidebb megállás egyszerűen máshová vitte a veszteséget? |
| Késleltetési kód | Várakozás, keresés, javítás, tisztítás, tuning, tesztelés vagy engedélyezés | Melyik előkészítési vagy rendszerproblémán kell javítani? |
| Elfogadás | Mintaazonosítók, mérések, tesztek, jóváhagyás és a recept végső átdolgozása | Milyen bizonyítékok támasztják alá, hogy a vonalat kiadták? |
| Kivétel | Megfigyelt probléma, tulajdonos, elszigetelés és kapcsolódó művelet | Mit kell javítani, mielőtt ugyanaz a munkakör visszatérne? |
Tekintse át termékcsaládonként az ismételt változtatásokat, ahelyett, hogy egyetlen legjobb futtatásra hagyatkozna. Keresse meg az egyes időzítési szakaszok mediánját és terjedését, az ismétlődő kivételeket és az ismétlődő selejtezési módokat. Előfordulhat, hogy egyetlen szokatlanul gyors esemény kihagyott egy ellenőrzést, előnyös volt az ideális feltételek, vagy más elfogadási definíciót használt. Az adatok célja a színvonal és a felkészültség javítása, nem pedig az üzemeltetők nyomása a biztosítékok megkerülésére.

Zárja be a rekordot az aktuális jóváhagyott alapvonallal és a következő művelettel. Ha a változtatás jobb beállítást eredményezett, a főkiszolgáló frissítése előtt irányítsa át a felülvizsgált értékeket az üzem jóváhagyási folyamatán. Ha tervezési problémát tárt fel, tartsa láthatóan az ideiglenes elzárást, amíg a mérnökök be nem zárják. Ez a fegyelem minden egyes fúvófúvógép-váltást használható bizonyítékká alakít, nem pedig egy másik elszigetelt műszakos eseményt.
Gyakran ismételt kérdések a fúvóformázás váltásokkal kapcsolatban
Mit tartalmaz a fúvógép váltás?
A teljes csere magában foglalhatja a formát, a szerszámot és a tüskét, a fúvócsapot, a magot vagy betéteket, a gyantát, a mesterkeveréket, az újraköszörülési szabályt, a HMI-receptet, a falvastagsági profilt, a kiszedést, a trimmert, a szivárgásvizsgálót, a szállítószalag-vezetőket, a címkéket és a kicsomagolást. A pontos terjedelem a kimenő és bejövő termékcsomagok közötti különbségektől függ. Határozza meg ezeket a különbségeket a megálló előtt. Ha csak az öntőforma szerepel a listán, a csapat újraindulhat egy régi anyagútvonallal, vezérlőfájllal vagy downstream beállítással.
Mikor kell kezdődnie és leállnia az átállási időnek?
A gyakorlati meghatározás a kimenő munka utolsó elfogadott részével kezdődik, és a bejövő feladat első elfogadott gyártási ablakával ér véget. Rögzítse az első elkészített rész és az első elfogadott rész közbenső idejét is. Az üzemnek meg kell határoznia a gyártási ablakot, például meghatározott számú egymást követő alkatrészt vagy egy időalapú mintát az összes releváns állomáson, üregben vagy fejben. Ugyanezen meghatározás használata értelmessé teszi a jövőbeni összehasonlításokat.
Hogyan csökkentheti egy üzem biztonságosan a fúvóformázó szerszámcsere idejét?
Az azonosítást, a szakaszolást, a tisztítást, a receptellenőrzést, a mérőműszerek előkészítését és a minőségtervezést a leállított intervallumon kívülre kell helyezni, ahol ezek a tevékenységek a gyártás megzavarása nélkül elvégezhetők. Címkézze fel az interfészeket, védje meg a tárhelyet, készítsen munkaspecifikus készleteket, és rendeljen hozzá tulajdonosokat minden egyes átadáshoz. Elemezze a várakozási és korrekciós időt a fizikai penészmunkától elkülönítve. Ne csökkentse az időt a védőburkolatok megkerülésével, a veszélyes energia-ellenőrzések kihagyásával, névleges emelőberendezések használatával vagy alkatrészek átvételével, mielőtt a szükséges ellenőrzések lezajlottak.
Egy mentett recept betöltése befejezi a beállítást?
Nem. A mentett receptnek meg kell egyeznie a beépített formával, szerszámszerszámmal, fúvócsappal, anyaggal és termékváltozattal. Egyes beállítások külön parison controllerben vagy downstream gépben is működhetnek. Erősítse meg a teljes fájlkészletet, igazolja a megengedett kézi mozgásokat, és hasonlítsa össze a gép tényleges viselkedését a kiadott alapértékkel. A Moog DigiPack III kézikönyve összekapcsolja a tárolt konténerfájlokat a parison-profil és a die-gap szerszámok kalibrálási információival, ezért a hardverazonosítónak és a fájlazonosítónak kapcsolatban kell maradnia.
Miért jelennek meg fekete foltok vagy színes csíkok az anyagcsere után?
A lehetséges okok közé tartozik a kezelési vagy olvadási útvonalon visszamaradt régi anyag, szennyezett gyanta vagy újraőrlés, lebomlott gyanta, amely egy stagnáló területről szabadult fel, egyenetlen színkeveredés, fűtőhibák vagy nem megfelelő leállítás és öblítés. A beállítások módosítása előtt őrizze meg a gyantát és az átmeneti rekordot. Kövesse a gép és a gyantaszállító által jóváhagyott eljárást, ellenőrizze az anyag útvonalát, és osztályozza, hogy a hiba véletlenszerű vagy az épület körül rögzített hiba. Ne feltételezze, hogy egyetlen univerzális tisztítási módszer biztonságos minden gyantához és fejhez.
Milyen információkat kell küldeni a Kinggle-nek egy nehéz átállásról?
Küldje el a gép és a vezérlő azonosítását, a kimenő és bejövő termékrajzokat, a szerszám- és szerszámazonosítókat, a gyantaminőségeket és tételeket, a mesterkeverék és az újraköszörülés részleteit, a receptek átdolgozását, a riasztási előzményeket, a használati értékeket, az átállási idővonalat, a megjelölt mintafotókat és a mért hibaadatokat. Csak akkor helyezzen el videót, ha azt a veszélyes zónába való belépés nélkül rögzítheti. A konkrét bizonyítékok segítségével a megbeszélés hatékonyabban választhatja el az anyagút, a szerszámok, a vezérlés, a használati vagy a résztervezési problémákat.
Tervezze meg a gépet a termékcsomag köré
Új forma, új anyag vagy ismételt csereprobléma esetén küldje el a tényleges alkatrészrajzot, a gyantát, a célteszteket, a forma- és szerszámadatokat, az aktuális gépinformációkat és a megfigyelt váltási rekordot. A Kinggle ugyanabból a bizonyítékkészletből tudja megvitatni a gépet, a szerszámokat, a vezérlőket és a gyártási követelményeket.
Küldje el a projekt adataitEllenőrzött források és bizonyítási módszer
Az első féltől származó Kinggle oldalakat és a Kinggle által üzemeltetett kézikönyveket használták a gépi interfészekre, a projektbevitelre és a képzési hatókörre vonatkozó nyilatkozatokhoz. A vezérlő gyártójának kézikönyvét használták a tárolt fájl és a szerszám-kalibrációs kapcsolatokhoz. Hivatalos gyantagyártó útmutatót használtak az anyagszennyezés és a lebomlási útvonalak tekintetében. Az OSHA előírásokat csak az Egyesült Államok biztonsági határainak leírására használták. Az alábbiakban egyetlen forrás sem szerepel univerzális receptként.
- Kinggle által működtetett automata fúvógép használati útmutatója, Hozzáférés: 2026. szeptember 8.
- Moog DigiPack III Parison falvastagság-szabályozó kézikönyv, MRJ06301, házigazdája a Kinggle, elérve: 2026. szeptember 8.
- Kinggle értékesítési folyamatésÉrtékesítés utáni szolgáltatás, Hozzáférés: 2026. szeptember 8.
- LyondellBasell, Hogyan oldjuk meg a fúvással kapcsolatos problémákat, Hozzáférés: 2026. szeptember 8.
- OSHA 29 CFR 1910.147, A veszélyes energia szabályozása, Hozzáférés: 2026. szeptember 8.
- OSHA 29 CFR 1910.212, Általános követelmények minden gépre, Hozzáférés: 2026. szeptember 8.