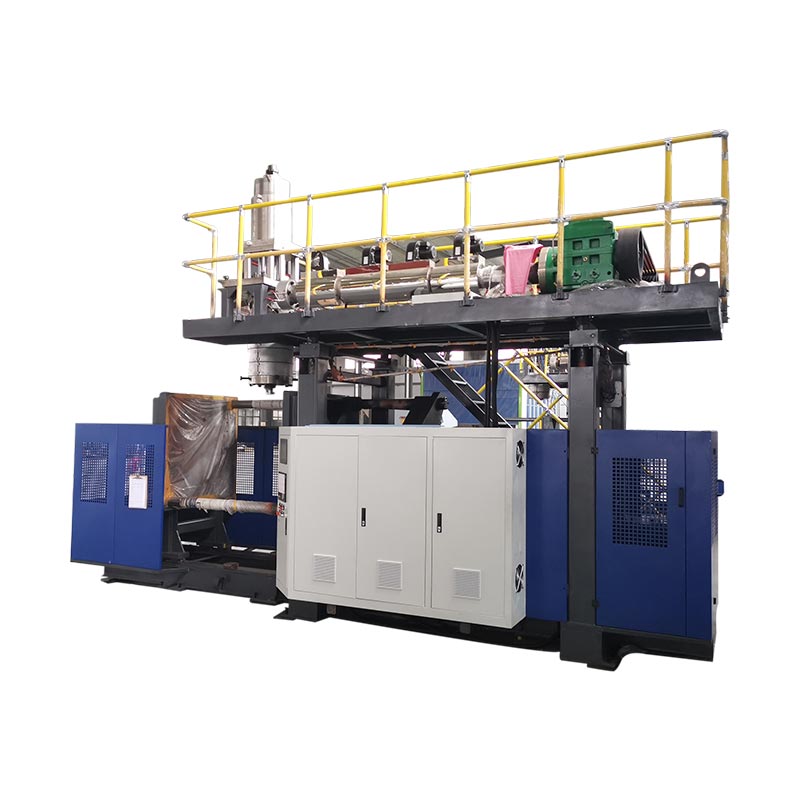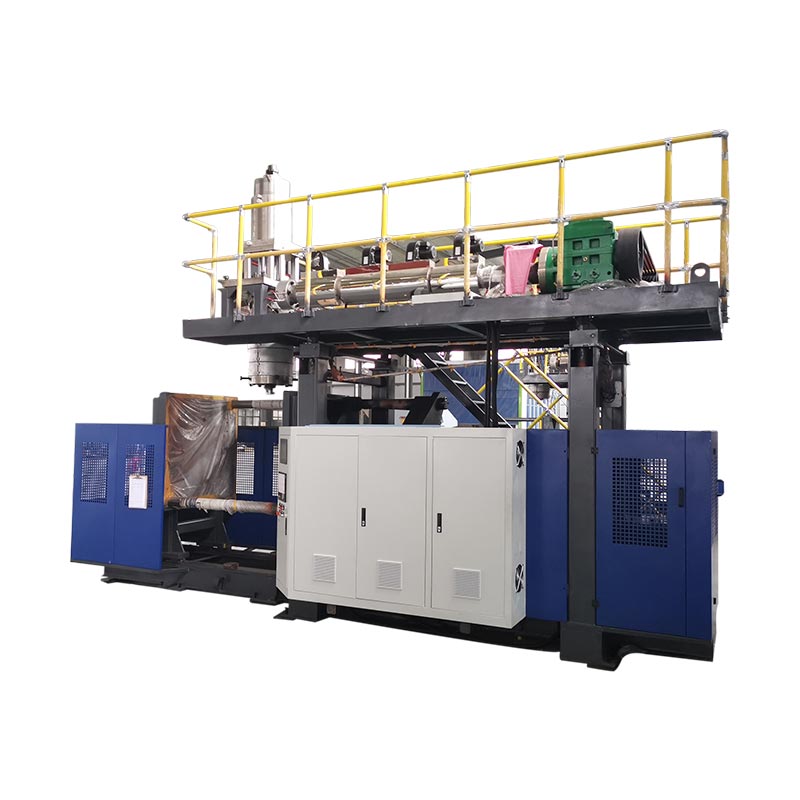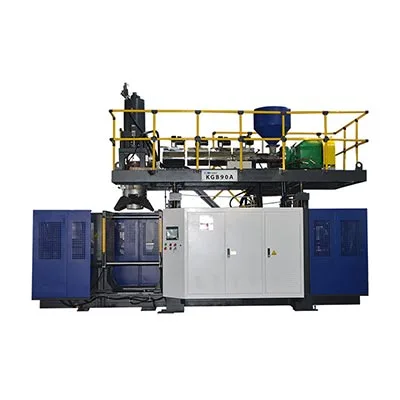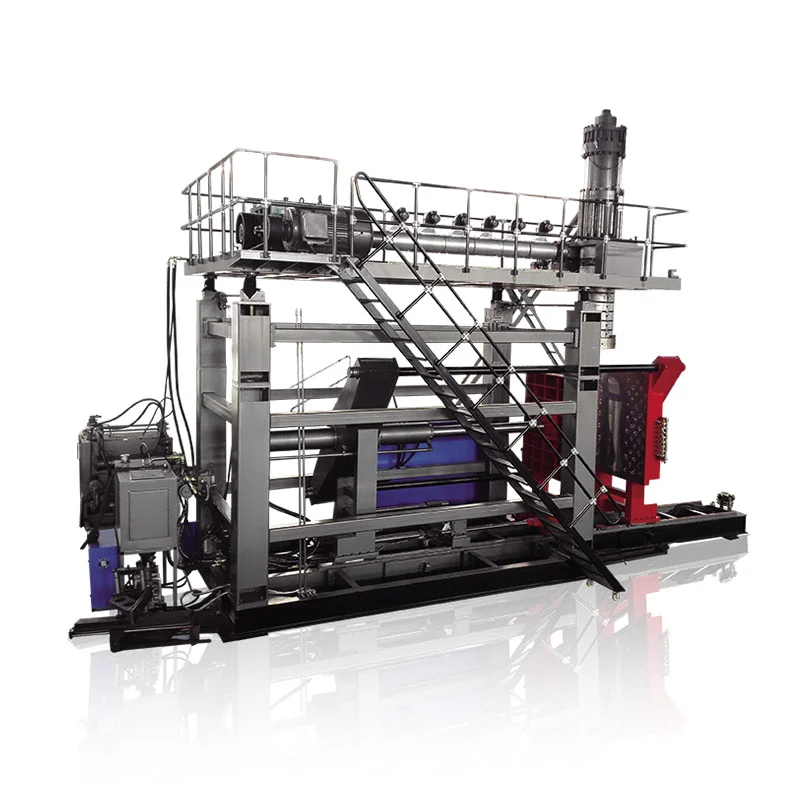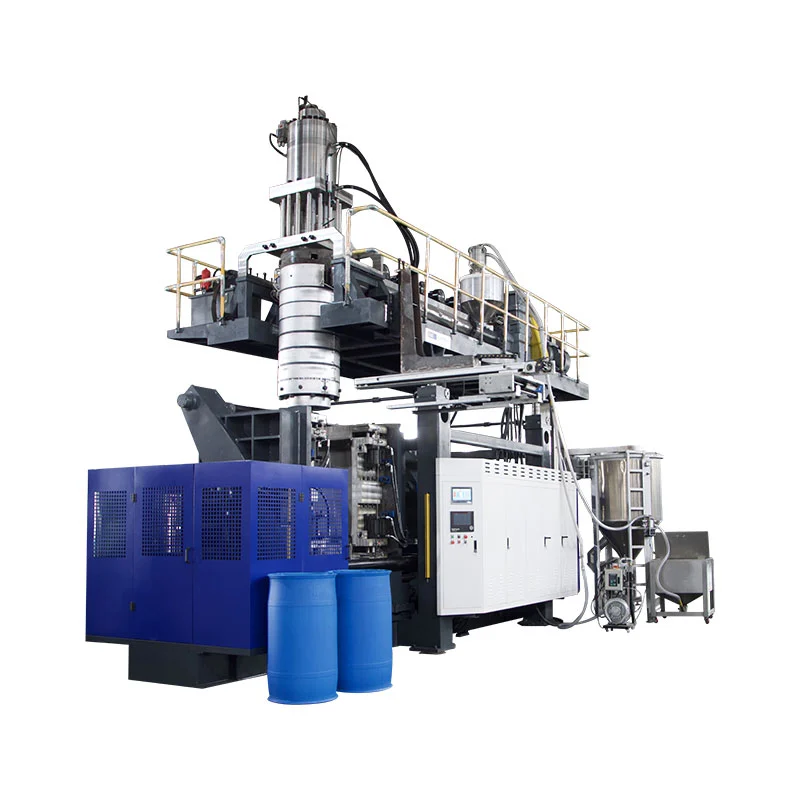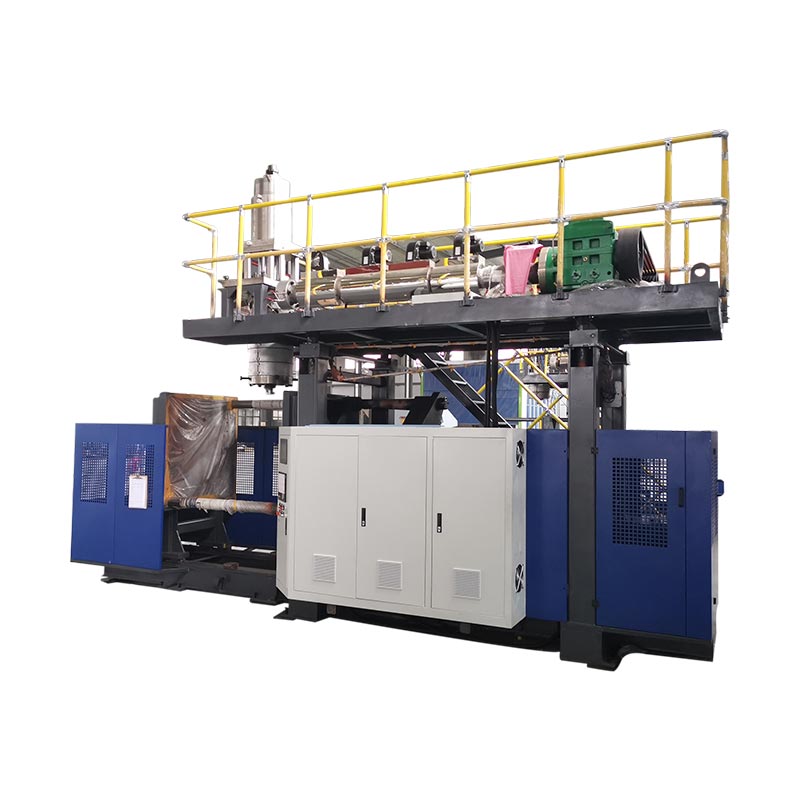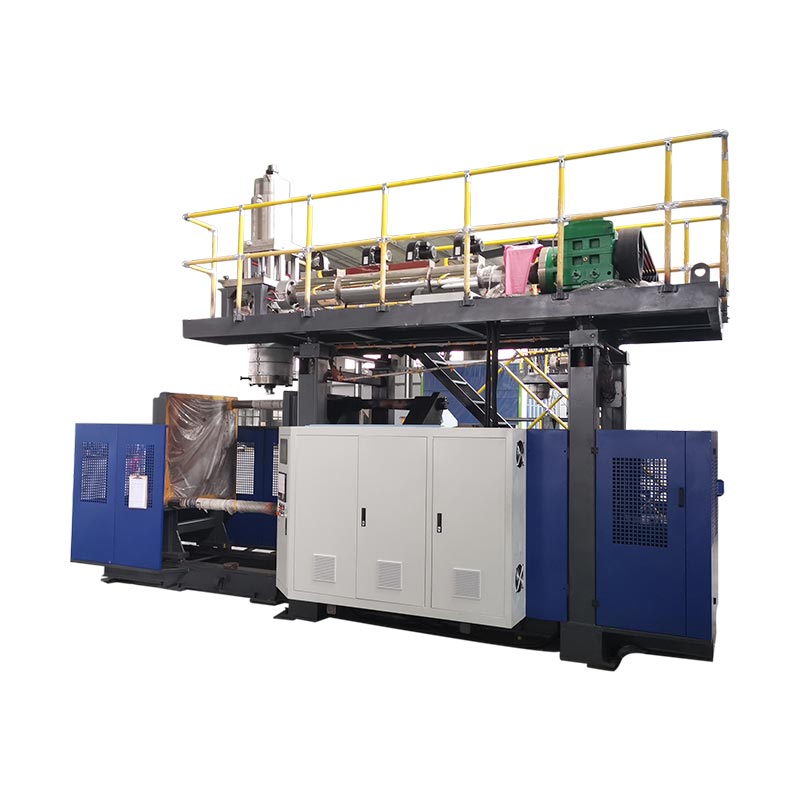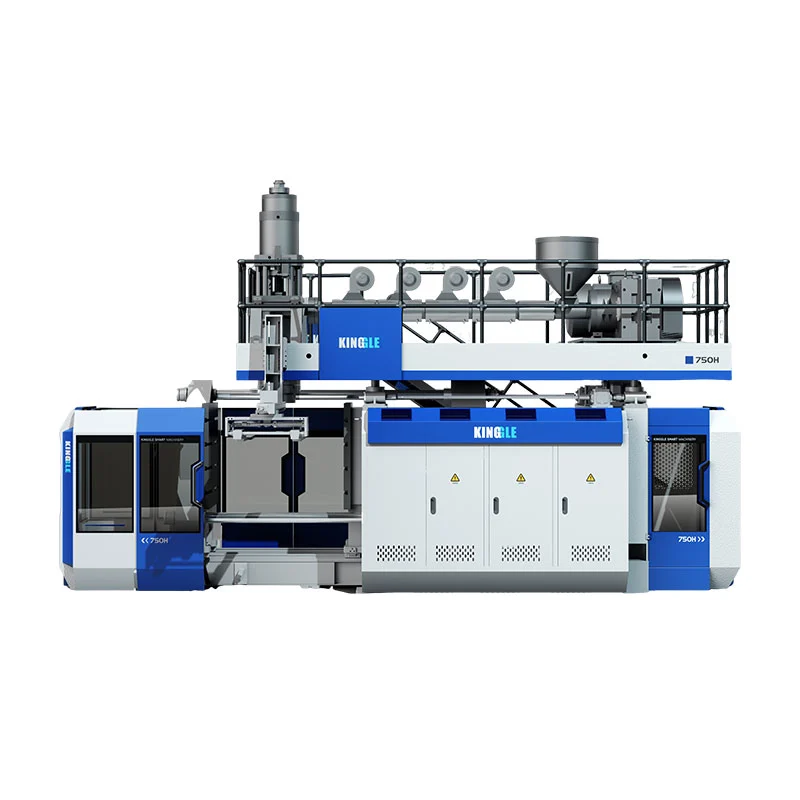
A fúvósajtolási ciklus idejét csak azután szabad csökkenteni, ha a csapat megmérte az aktuális ciklus felhasználási helyét, és megerősíti, hogy az elfogadott alkatrész továbbra is megfelel a specifikációnak.A hűtés gyakran a legnagyobb blokkot foglalja el, de a parison kiszállítás, a szorítómozgás, a fújás, a kipufogó, a kiszedés és a várakozás is meghatározhatja a tempót. Építsen fel egy stabil alapvonalat, nevezzen meg egy bizonyított kényszert, csak az azt vezérlő változót változtassa meg, majd hasonlítsa össze az elfogadott teljesítményt, faleloszlást, méreteket, kilökődés utáni alakot, a szükséges funkcionális teszteket és hibákat a rövidebb ciklus megtartása előtt a termék, a gyanta, a forma, a használati állapot és a végső recept felülvizsgálatával, hogy egy másik műszak megismételhesse az eredményt.

A produkciós csapatok által használt terminológia:fúvóformázási ciklusidő optimalizálása, extrudálási fúvóformázási ciklusidő, palackfúvó gép ciklusideje, fúvóformázó gép teljesítménye, cikluscsökkentés, hűtési idő optimalizálása és fúvási gyártási hatékonyság. Ezek a kifejezések ugyanarra az üzleti célra utalnak, de a technikai munka egy mért folyamattal kezdődik, nem pedig egy célszázalékkal.
Hat hely, ahol a ciklus korlátozható
| Ciklus blokk | Mérjen a gépen | Bizonyíték rövidítés előtt | Hiba, amely később jelentkezhet |
|---|---|---|---|
| Parison vagy shot | Ismételhető kezdő/vége jel, parison hossz, lövés vagy akkumulátor pozíció | Stabil szállítás és megfelelő kapcsolat a formazárással | Süllyedés, rövid parison, heveder, súly- vagy profileltolódás |
| Zárja be és zárja le | Parancs, pozíció visszajelzés és befejezési állapot | Tiszta mozgás, teljes zárás és jóváhagyott gépállapot | Villanás, becsípődés, hiányos záródás vagy ütközés |
| Fújja és kipufogja | Időzítés, a gép bemeneti légkondicionálása és a nyomás viselkedése a rendezvény alatt | Teljes felfújás, részletezés, légtelenítés és biztonságos kioldás | Hiányos rész, kifújás, leragadt vagy korai nyitás |
| Hűtés | Betáplálás és visszatérés állapota áramkörönként, a szerszám hőmérsékleti mintája és az alkatrész állapota szerint | Stabil méretek, fal, nyak, alap és kidobás utáni forma | Vezetés, ovális nyak, zsugorodás, billenő alsó vagy meleg vágás |
| Ki- és lefelé | Robot, szállítószalag, trimmer és tesztelő sorozat | A rész törli az egyes interfészek gyártási ütemében | Ütközések, elakadások, kárpitok sérülései vagy a tesztelő lemaradása |
01 / AlapállapotKezdje azzal a ciklussal, amelyen a vonal ténylegesen fut
Egy ciklusidős projektnek egy megismételhető mérési pontra van szüksége. Folyamatos extrudálási vonalon ez a pont lehet a parison-vágáshoz társított jel vagy a következő ismételt gépsorozat kezdete. Akkumulátoros gépen a gyártás jobban megérthető a lövés előkészítésén, az akkumulátor pozícióján, a kitoláson és a formázási sorrenden keresztül. Válasszon ki egy jelet, amely a teljes formálási esemény során egyszer megjelenik, és dokumentálja. Ne hasonlítsa össze az egyik gép HMI-célpontját egy másik gép kézi időzített megfigyelésével.
A Kinggle házigazdájaMoog DigiPack III kézikönyvvilágosan leírja a megkülönböztetést. Folyamatos extrudálás esetén a vezérlő össze tudja kapcsolni a parison profilt a ciklusidővel, és meg tudja mérni az egymást követő indítójelek közötti intervallumot. Akkumulátoros gépeknél a parison profil az akkumulátor helyzetéhez kapcsolódik, miközben az anyagot kinyomják. Ez a különbség azért fontos, mert ugyanaz az időzítési szerkesztés eltolja a falprofilt az egyik gépen, míg a másikon eltérő hatást fejt ki.
Rögzítsen legalább annyi egymást követő eseményt, hogy normális eltéréseket lásson. Az üzemnek meg kell választania a mintavételi időszakot, de ennek le kell fednie a valós működési mintát: a kétállomásos vonal mindkét állomását, az összes releváns szerszámkimenetet vagy üregeket, a rutinszerű alkatrész-eltávolítást és a kibocsátást szabályozó downstream berendezést. Külön jegyezze fel a riasztásokat, a rövid leállásokat és a kézi beavatkozásokat. A besorolatlan állásidőt tartalmazó átlag elrejti a ciklust, míg a legjobb egyedi esemény elrejti az ismételhetőséget.
Tartsa az elfogadott részt az időmérés mellett. Rögzítse a termék és a forma felülvizsgálatát, a gyantaminőséget és a tételt, a színt vagy az újraköszörülési szabályt, a recept felülvizsgálatát, az aktuális hőmérsékleti állapotot, a gép beszívott levegő és a hűtővíz állapotát, az alkatrésztömeget, a kritikus falhelyeket, a méreteket és a szükséges funkcionális teszteket. Ez a rekord az alap. Ha a rövidebb próba sikertelen, a csapat visszatérhet egy ismert folyamathoz, ahelyett, hogy emlékezetből rekonstruálná azt.
02 / DiagnózisKövesse nyomon azt az eseményt, amely korlátozza a következő ciklust
A legtöbb HMI megkönnyíti az időbeállítások szerkesztését. Ez a kényelem arra késztetheti a csapatot, hogy csökkentse a legnagyobb látható számot, mielőtt rájönne, mit irányít. Bontsa fel a ciklust fizikai blokkokra, és figyelje azok határait: parison vagy shot előkészítés, öntőforma átvitel, zárás és reteszelés, fúvócsap mozgása, felfújás, hűtés, kipufogó, nyitás, kiszedés és downstream kezelés. Egyes blokkok sorozatban fordulnak elő. Mások átfedik egymást. A teljes ciklust az az útvonal határozza meg, amelynek be kell fejeződnie a következő formálási esemény megkezdése előtt.
Egy egyszerű idővonal hasznosabb, mint a beállítások listája. Rögzítse a kezdő és befejező jelet minden blokkhoz, és hasonlítsa össze a parancsot a tényleges visszajelzéssel. Ha a hűtés véget ér, de a gép robot törlési jelre vár, a hűtési idő csökkentése a ciklus megváltoztatása nélkül melegebb alkatrészt eredményezhet. Ha a következő minta nem áll készen, amikor a forma visszatér, a gyorsabb nyitás nem tudja növelni a teljesítményt. Ha a trimmer nem tud az alkatrészeket az új ütemben kitisztítani, akkor a kényszer lefelé mozdult el.
KinggleHMI beállítások és riasztások útmutatójaezért elválasztja a beállított értékeket a tényleges értékektől. Egy parancs megmutatja, hogy mit kért a vezérlő. Az érzékelő állapota, a pozíció visszacsatolása és a fizikai megfigyelés megmutatja, hogy a művelet megtörtént-e. A gép riasztási előzményei felfedhetik az első reteszelést vagy megengedőt is, amely megszakította a sorozatot. A visszaállítás eltávolíthatja a legjobb nyomot.
A recept szerkesztése előtt osztályozza az egyes késleltetéseket. Termelő idő szükséges az alkatrész kialakításához és stabilizálásához. A feltételes idő védi a mozgást, vagy vár az ellenőrzött állapotra. Az elkerülhető várakozás oka egy késői robot, instabil segédprogram, blokkolt hűtőkör, inkonzisztens parison, manuális megerősítés vagy áramlási torlódás. A karbantartási veszteség kopásból, szivárgásból, rossz kenésből, sérült érzékelőkből vagy beállítási problémákból ered. Minden osztálynak más a tulajdonosa és más a javítása.
03 / HőelvezetésA hűtési idő levágása előtt ellenőrizze a hűtési teljesítményt
LyondellBasellÚtmutató a poliolefin fúvássalkimondja, hogy sok poliolefin fúvással történő fröccsöntési alkalmazásban a hűtés veszi fel az öntési ciklus nagy részét. A vezető összekapcsolja a rövidebb ciklusokat olyan hőátadási feltételekkel, mint az olvadék hőmérséklete, a forma hőmérséklete, a víz áramlása és a turbulencia, miközben továbbra is megköveteli a kívánt alkatrészminőséget. Ez egy hasznos irány a diagnózishoz, nem pedig univerzális Kinggle értékek halmaza.
Kezdje a hűtőforrásnál, és kövesse a tényleges áramkört. Rögzítse a hűtőfolyadék ellátási és visszatérési állapotát stabil termelés mellett, nem csak a hűtő kijelzőjén. Ellenőrizze, hogy az öntőforma megkapja-e az előírt áramlást, és hogy a párhuzamos körök kiegyensúlyozottak-e. Keressen meleg kört, elzáródott tömlőt, szennyezett csatornát, hibás csatlakozást, légzsákot, szivárgó tömítést vagy egy másik géppel megosztott hőterhelést. Afúvóformázó gép használati útmutatójamegmagyarázza, miért kell megkülönböztetni az üzemellátást és a gépbemeneti állapotot.
Térképezze fel a formát és a kidobott részt! Egyetlen felületi leolvasás nem jelenthet egy formát nyakbetétekkel, csípős részekkel, vastag fogantyúkkal, mély alapokkal és külön áramkörökkel. Használja az üzem jóváhagyott mérési módszerét, és hasonlítsa össze az ismételhető helyeket. Figyelje meg, mikor jelenik meg deformáció: a forma belsejében, kiszedéskor, vágáskor, a hűtési szállítószalagon vagy miután az alkatrész elérte a szoba állapotát. Az egy percig elfogadhatónak tűnő forró alkatrész később ovális nyakat, billenő alsót, zsugorodást vagy méreteltérést mutathat.
Formosa PlasticsPolietilén extrudálásos fúvóformázási eljárási útmutatófelsorolja a rövid ciklust, a magas formahőmérsékletet és az eltömődött hűtőfolyadék-csatornákat a lehetséges okok között, ha egy alkatrész túl forró. Az elégtelen formahűtést is összekapcsolja a vetemedéssel, és tanácsot ad a víz áramlásának, a forma hőmérsékletének és a csatorna állapotának ellenőrzésére. Ezek az összefüggések támogatják a hűtési vizsgálatot, de a gyanta minősége, a forma és a termék specifikációja határozza meg az elfogadható működési ablakot.
Szokásból ne csökkentse a hűtőfolyadék hőmérsékletét. A kondenzáció a felületi hőmérséklet, a környezeti hőmérséklet és a páratartalom kapcsolatától függ. A penészen vagy körülötte lévő víz befolyásolhatja az alkatrészt, és berendezési vagy munkahelyi problémákat okozhat. Jegyezze fel a helyiség állapotát, amikor a páralecsapódás a működési határ közelében van, és kövesse a hűtő, penész és üzem eljárásait. Az áramlás elosztásának javítása vagy egy korlátozott kör tisztítása a hőátadást a célhőmérséklet mozgatása nélkül is visszanyerheti.
04 / Alkatrész tervezésA fali eloszlás megváltoztatja, hogy a formának mennyi hőt kell eltávolítania
A hűtési igény követi a műanyagot az alkatrészben. A vastag terület több forró anyagot tartalmaz, mint a vékony, és puha maradhat, miután a közeli falak készen állnak a kilökődésre. A teljes hűtési szakasz meghosszabbítása megvédheti azt az egy helyet, de a többi területet is tovább tartja a formában. Mielőtt elkerülhetetlennek fogadná el a hosszú ciklust, hasonlítsa össze a mért faltérképet a tervezési igénnyel és a várfaltól az üregig terjedő szakaszával.
A Kinggle által üzemeltetett Moog DigiPack III kézikönyv elmagyarázza, hogy a parison programozás szabályozza a szerszám hézagát a termék hossza mentén. A szükségtelen nehéz falszakaszokat is összeköti hosszabb hűtéssel, és elmagyarázza, hogy a profilt a próbakonténereken mért falvastagság alapján kell ellenőrizni. Használja óvatosan ezt a kapcsolatot. Az anyag eltávolítása nem jelenti a ciklusidő lerövidítését, kivéve, ha az átdolgozott alkatrész továbbra is megfelel a súly, a minimális fal, az ütés, a felső terhelés, a leejtés, a nyomás, a vegyszerállóság és a méretre vonatkozó követelményeknek, amelyek a termékre vonatkoznak.
Először keresse meg a forró vagy torz területet a kész alkatrészen. Ezután csatlakoztassa ezt a pozíciót a parising programhoz, a formázáshoz, a lehúzáshoz és a hűtőkörhöz. Nehéz alap származhat a profilból, a farok rögzítéséből vagy a geometriából. A forró fogantyú magában foglalhatja a hevedereket, a helyi nyújtást, a légtelenítést vagy a hűtést. A meleg nyak magában foglalhatja a fúvócsap érintkezését, a betét hűtését, a felesleges anyagot vagy a késleltetett kioldást. Aparison programozási útmutatómérésen alapuló módszert biztosít a profilanyag mozgatására, nem pedig a pontok megjelenés szerinti szerkesztésére.
A formatervezés meghatározza a rendelkezésre álló hőátadási útvonalat is. A csatorna elhelyezése, az áramlási út, a betétek, a nyak felépítése, a légtelenítés, a felületi érintkezés és az elválasztó vonal kialakítása korlátozhatja az alkatrész stabilizálásának gyorsaságát. Használd a Kinggle-textrudáló fúvóformázó forma tervezési útmutatóamikor ugyanaz a forró tartomány marad a közművek és a jóváhagyott fali elosztás ellenőrzése után. Egy állandó helyi kényszerhez penészkorrekcióra lehet szükség, nem pedig újabb időzítő változtatásra.

Tartsa a jóváhagyott alkatrészsúlyt eredményként, ne az egyetlen kontrollként. Két azonos össztömegű alkatrész faleloszlása és hűtési viselkedése eltérő lehet. Vágja szét vagy mérje meg a teljesítményt meghatározó helyeket, és ellenőrizze a kilökődés utáni alakot a termékszabályozási tervben meghatározott időpontban. Így válik a falvastagságú munkák hasznos folyamati bizonyítékokká, nem pedig az anyagmegtakarításra vonatkozó általános állítás.
05 / Gépi logikaA folyamatos és akkumulátoros gépek nem osztoznak egy időzítési modellen
Folyamatos extrudálású fúvóformázó gépen az extruder folyamatosan ad ki egy parisont, miközben egy vagy több formázóállomás halad végig a sorozatukon. A ciklusidő, a parison hossza, a vágási időzítés és a falvastagsági program ezért összekapcsolható. Ha a ciklus megváltozik, a vezérlőnek továbbra is el kell helyeznie a kívánt profilt a fizikai parison mentén és a forma belsejében. A profilt eltoló rövidebb állomássorrend nem számít semleges sebességváltásnak.
A Moog vezérlő kézikönyve leírja az időalapú profilvezérlést a folyamatos gépeknél és a pozícióalapú vezérlést az akkumulátoros gépeknél. Folyamatos beállítás esetén meg tudja határozni a ciklusidőt az indítójelek közötti intervallumból, például az egymást követő parison-vágásokból. Akkumulátoros elrendezésben a falprofil követi az akkumulátor pozícióját a kitolás során. Ez a közzétett megkülönböztetés az oka annak, hogy az üzemnek azonosítania kell a gép és a vezérlő üzemmódját, mielőtt egy ciklusidő módszert kölcsönözne egy másik sorból.
Egy akkumulátoros gépnek is el kell készítenie a szükséges lövést, miközben a formázási folyamat folytatódik. Kérdezze meg, hogy a lágyítás vagy a felhalmozódás befejeződött-e, mielőtt a forma készen állna a következő oltásra. Ha az akkumulátor még mindig tölt, előfordulhat, hogy a formanyitástól számított másodpercek levágása nem csökkenti a teljes ciklust. Ha a felhalmozódás korán befejeződik, a formázási és hűtési út lehet a korlát. Rögzítse a tényleges lövés-előkészítést, a párnázást vagy a véghelyzetet, az olvadási állapotot és az alkatrésztömeget, ahelyett, hogy egyetlen célértékből következtetne a készenlétre.
Az állomás elrendezése megváltoztatja az idővonalat is. A kétállomásos folyamatos gép használhatja az egyik állomást, míg a másik hűti vagy kiadja az alkatrészt, de az extrudernek, a szerszámfejnek, az átviteli mozgásnak, a hűtőrendszernek és az alsó berendezésnek támogatnia kell az átfedést. Kinggleegyállomásos versus kétállomásos összehasonlításmagyarázza ezt a kapacitásdöntést. A többfejes és többüreges elrendezések hatással vannak az eseményenkénti részekre és a kimenetek vagy üregek közötti egyensúlyra; atöbbfejű versus többüregű vezetőelválasztja ezeket a kifejezéseket.
A gépek összehasonlításakor használja a megfelelő nevezőt. A formálódó esemény nem mindig egy részből áll. Számolja össze az elfogadott alkatrészeket az összes releváns fejből, üregből és állomásból, majd adja meg azokat a megszorításokat, amelyek ezeket az alkatrészeket értékesíthetővé teszik. Egy gyors száraz mozgású gép még mindig kevesebb elfogadott alkatrészt tud legyártani óránként, ha az extrudálás, a hűtés, a vágás vagy a minőségi stabilitás nem tud lépést tartani.
06 / SorozatA várakozási idő visszanyerése egymást átfedő veszélyek nélkül
Miután a lehűlés és a parison kiszállítás megértette, vizsgálja meg a műveletek közötti hézagokat. A késleltetés lehet történelmi jelentőségű, nem pedig szükséges, de biztosíthatja a hézagot, a nyomásstabilizálást, a kipufogót, a jel megerősítését vagy a biztonságos átadást. Határozza meg, hogy az egyes késleltetések milyen állapotot védenek. Ezután ellenőrizze, hogy a vezérlő rendelkezik-e már megbízható visszajelzéssel az adott állapothoz. A rögzített várakozás lecserélése ellenőrzött befejezési jelre javíthatja az ismételhetőséget, de csak akkor, ha a gép tervezése és a jóváhagyott vezérlési logika ezt támogatja.
Kinggle házigazdájaautomata fúvógép kezelési útmutatójaszétválasztja az időzítési kategóriákat, mint például a szerszámzárás, a fúvási időzítés, a kipufogógázzal kapcsolatos műveletek, a forma mikronyitása, a fúvócsap mozgása és a robot késleltetése. A kézikönyv ismételten az értékeket az aktuális termékhez vagy gyártási állapothoz köti. Interfésze a dokumentált gépcsaládra vonatkozik, és modellenként, opciónként vagy szoftververziónként eltérő lehet, ezért nem szabad az ajánlott másodpercek általános listájává alakítani.
Figyelje a fizikai sorrendet a gépi eljárás által megengedett csökkentett és ellenőrzött körülmények között. Győződjön meg arról, hogy a tömlők, kábelek, fúvócsapok, magok, kivezető eszközök és az alkatrész szabadon maradnak a teljes útvonalon. Olvassa el együtt a parancsot és a visszajelzést. Ha egy mozgás korán eléri a pozíciót, de a sorozat még mindig vár, keresse meg a pontos megengedőt. Ha a visszajelzés későn vagy időszakosan érkezik, javítsa ki az érzékelőt, a mechanizmust vagy a segédprogram okát, mielőtt csökkentené az azt elfedő időzítőt.
A downstream munka ugyanabba az idővonalba tartozik. A robot gyorsan eltávolíthatja a formát, de az alkatrészeket a már megtelt szállítószalagra helyezi. A trimmerhez stabil alkatrészhőmérsékletre lehet szükség. A szivárgásvizsgáló szűk keresztmetszetet jelenthet, miután a gép teljesítménye megnő. Rögzítse a várakozási sor hosszát és a leállási okokat az első tartós futás során, nem csak a gépnél végzett néhány ciklus alatt. A leggyorsabb biztonságos gépciklus nem hasznos, ha a hibákat vagy a torlódást egy állomással távolabb helyezi.
07 / KísérletFuttasson egy ellenőrzött ciklusidő-próbát, amelyet egy másik műszak megismételhet
Egy hasznos próba egy olyan kérdéssel kezdődik, mint például: „A B forma áramkör korlátozza a biztonságos kilökődést?” vagy "A robot törlési késleltetése megmarad az érzékelő ellenőrzése után?" Nem azzal kezdődik, hogy „Tegye gyorsabbá a ciklust”. Adja meg a feltételezett korlátozást, a változást, a várt választ és azokat a részellenőrzéseket, amelyek elutasíthatják a kísérletet. Rendeljen hozzá egy személyt a receptszerkesztések vezérléséhez, egy személyt pedig az eredmények rögzítéséhez, hogy ne történjen több módosítás a minták között.
-
Fagyassza le a jóváhagyott alapvonalat.Mentse vagy nyomtassa ki a kiadott beállításokat, azonosítsa a termékcsomagot és őrizze meg az elfogadott mintákat. Rögzítse a tényleges ciklusváltozást és az elfogadott kimenetet stabil körülmények között.
-
Nevezzen meg egy kényszert.Használja a sorozat idővonalát, a hűtési térképet, a közüzemi értékeket, a riasztási előzményeket és a későbbi megfigyeléseket. Írd le azokat a bizonyítékokat, amelyek erre a megszorításra utalnak!
-
Határozza meg a megengedett változtatást.Használja a gép, a forma és a gyanta dokumentációját. Állítson be egy szabályozott beállítási határt és egy visszatérési pontot. Ne változtasson másik változót a megfigyelési ablak alatt.
-
Állítson be elutasítási triggereket.Tartalmazzon olyan releváns jeleket, mint az instabil burkolat, a hiányos mozgás, a forró vagy ragadós részek, a deformáció, a méretbeli mozgás, a súly vagy a fal meghibásodása, a villanás, a kifújás, a riasztások, az elakadások vagy a nem biztonságos viselkedés.
-
Fuss át a stabilizáláson.Jelölje meg az alkatrészeket idő, állomás, fej vagy üreg szerint. Ne ítélje meg az új állapotot az első darabtól, ha a megváltoztatott változónak időre van szüksége ahhoz, hogy új állandósult állapotba kerüljön.
-
Mérje meg az elfogadott gyártási időszakot.Alkalmazza az ellenőrzött vizuális, súly-, fal-, méret- és funkcionális ellenőrzéseket. Tartalmazza a későbbi vágást, tesztelést és kicsomagolást, amikor meghatározzák az értékesíthető alkatrészt.
-
Tartsa meg, utasítsa el vagy vizsgálja meg.Csak akkor őrizze meg a változtatást, ha a meghatározott ablak áthalad, és az elfogadott kimenet javul. Állítsa vissza az alapvonalat, ha a minőség vagy az ellenőrzés romlik. Nyissa meg a szerszámozási, segédprogram- vagy karbantartási műveletet, ha a próba fizikai okot tár fel.
A mintatervnek egyeznie kell a vonallal. Kétállomásos gépen mindkét oldalt tartalmazza. Többfejes beállítás esetén őrizze meg a fej azonosságát. A többüreges öntőforma esetében őrizze meg az üreg azonosságát, ahol ez praktikus. Egy átlag egy forró áramkört vagy egy vékony kimenetet rejthet el. Afúvóformázási hibák útmutatójamegmutatja, hogy a rögzített és véletlenszerű minták hogyan vezetnek különböző ellenőrzésekhez.
A próbarekordoknak tartalmazniuk kell a régi értéket, az új értéket, a változás időpontját, a felelős személyt, a tényleges cikluseloszlást, az anyagtételt, a használati állapotot, a mintaazonosítókat, a mért eredményeket, az elutasításokat és a végső döntést. A fényképek hasznosak az alak és a hibák helyének meghatározásában, de nem helyettesítik a méréseket. Ha a folyamat visszatér az alapvonalhoz, rögzítse azt is. Egy sikertelen próba továbbra is megakadályozhatja, hogy egy másik műszak megismételje ugyanazt az ötletet.
08 / KapacitásSzámítsa ki a teljesítményt az elfogadott alkatrészekből, ne a száraz ciklusú mozgásból
A száraz ciklus kimenete a gép mozgását írja le a teljes anyag-, hűtési és rész-átvételi terhelés nélkül. Hasznos a mozgásképesség ellenőrzésére, de nem ígér eladható termelést. A gyártási számításnak a valós alkatrészt, a gyantát, a formát, a fej- vagy üregszámot, a hűtőrendszert, a későbbi berendezéseket és az átvételi módszert kell használnia. Ez az oka Kinggle-nekprojekt információs folyamatgép ajánlása előtt rákérdez a termék méretére, súlyára, anyagára, vastagságára és teljesítményére.
Mérje meg az elfogadott kibocsátást közvetlenül egy reprezentatív termelési ablakon keresztül. Csak azokat a részeket számolja, amelyek megfelelnek a meghatározott kiadási feltételeknek, és külön rögzítse a tervezett leállásokat, a nem tervezett leállásokat, a beállítási veszteségeket és az elutasításokat. Ne rejtse el őket egyetlen megmagyarázhatatlan hatékonysági tényezőbe. Ha a vonal eseményenként több alkatrészt produkál, egyeztesse a számlálást állomásonként, fejenként vagy üregenként, hogy a letiltott kimenet ne tűnjön el az összesítésben.
| Metrikus | Számítás vagy megfigyelés | Használat | Gyakori jelentési hiba |
|---|---|---|---|
| Ciklus másodperc | Ugyanazon esemény között eltelt idő ismételt stabil ciklusokon keresztül | Megmutatja a gépi esemény ütemét és változását | A legrövidebb esemény jelentése |
| Részek eseményenként | Elfogadott fizikai részek, amelyeket egy teljes formázási esemény bocsát ki | Összeköti a fejeket, üregeket és állomásokat a hangerővel | Feltéve, hogy minden üzlet termel |
| Elméleti óránkénti teljesítmény | (3600 / ciklus másodperc) × rész eseményenként | Tervezési összehasonlítás megszakítás nélküli körülmények között | Az eredményt garantált termelésnek nevezve |
| Elfogadott óránkénti teljesítmény | Elfogadott alkatrészek / megfigyelt gyártási órák | A tesztelt termékcsomag használható kimenetét mutatja | Tisztítás, beállítás vagy elutasított alkatrészek számlálása |
| Az eredmény módosítása | Elfogadott kimenet után mínusz korábban elfogadott kimenet, egyeztetett feltételek mellett | Azt teszteli, hogy a szerkesztés javította-e a valódi célt | Különböző termékek, műszakok vagy közművek összehasonlítása |
A sebesség mellett a minőség jelentése. Tartalmazza a súly és a fal eredményeit, a kritikus méreteket, a funkcionális teszt eredményét, a selejt vagy tartási mennyiséget, a használati állapotot és a recept felülvizsgálatát. A két másodperces csökkentésnek nincs önálló jelentése az eredeti ciklus, alkatrészszám, elfogadott hozam és vizsgálati feltételek nélkül. Ez a cikk ezért nem tesz közzé százalékos javulási célt. Az eredménynek a vevő soradataiból kell származnia.
Új gép vagy forma esetében a próba előtt határozza meg a kimeneti módszert. Kingglegyári átvételi vizsgálati útmutatóelmagyarázza, hogyan kapcsolható össze a mért futás a pontos termék-, anyag-, forma- és használati feltételekkel. Használja aindítási ellenőrző listaaz időzítés előtti stabil állapot kialakítására, és aátállási útmutatóhogy a beállítási veszteség elkülönítve legyen a folyamatos termeléstől.
09 / LimitsÁllítsa le a próbaverziót, ha a folyamat elveszti az irányítást
Állítsa le és állítsa vissza a jóváhagyott állapotot, ha a védőburkolat, a reteszelő, a vészleállító vagy a veszélyes energia szabályozása nem megfelelően működik. Álljon meg a gép váratlan elmozdulása, ütközésveszély, szokatlan hidraulikus vagy pneumatikus viselkedés, sérült nyomású alkatrészek, elektromos túlmelegedés, szivárgás vagy a kijelzett visszajelzés és a fizikai helyzet közötti nézeteltérés esetén. A ciklusidős munka soha nem engedélyezi a működést hiba körül.
A bizonyítékok egy része leállíthatja a tárgyalást. Ügyeljen arra, hogy nem a megfelelő helyzetben érkezik-e meg a parison, hiányos penészzáródás, felvillanó villanás, instabil súly, vékony kritikus falak, kifújások, hiányos részletek, letapadások, burkolati sérülések, vetemedés, ovális nyakak, billenő alsó rész, zsugorodás vagy a működési teszt meghibásodása. A Formosa eljárási útmutatója több ilyen tünetet összekapcsol a túlzott hőséggel, az elégtelen hűtéssel, a rövid ciklussal vagy a hűtőcsatorna állapotával. Használja a tünetet a helyes diagnózis újbóli megnyitásához, ahelyett, hogy széles hűtési időt adna hozzá az ok megtalálása nélkül.
Eszkaláljon, ha a kényszer szerszámcsatorna-cserét, szerszám- vagy fúvócsap-módosítást, vezérlőprogram-váltást, reteszcserét, nyomásrendszeri munkát vagy a minősített gyanta- és gépablakon kívüli működést igényel. Használja amegelőző karbantartási útmutatómegismételhető berendezési leletekhez. A kopott mechanizmus lelassíthatja a ciklust, de egy gyorsabb parancs nem javítja meg.
Fejezze be a projektet egy kiadott alapvonallal. Frissítse a receptet csak az üzem jóváhagyási folyamata során, csatolja a mintát és a mérési jegyzőkönyvet, és adja meg, hogy az eredmény melyik termékre, forma-, gyanta- és gépkonfigurációra vonatkozik. Tartsa meg az elutasított próbaverziókat a változásnaplóban. Amikor a következő műszak képes reprodukálni az elfogadott ciklust és megmagyarázni annak határait, a fejlesztés készen áll a normál termelésre.
10 / VálaszokGyakran ismételt kérdések a fúvóformázási ciklus idejével kapcsolatban
Mi határozza meg az extrudálási fúvóformázás ciklusidejét?
A ciklusidőt a leglassúbb szükséges út határozza meg a parison vagy sörét előkészítésén, a formák mozgásán, a felfújáson, a hűtésen, az elszíváson, a nyitáson, a kiszedésen és az áramlás utáni kezelésen keresztül. A termék geometriája, a faleloszlás, a gyanta viselkedése, a forma hűtése, a gép felépítése és az elfogadott alkatrészkritériumok mind befolyásolják ezt az utat. Mérje meg a tényleges sorrendet és a visszacsatoló jeleket, mielőtt eldönti, melyik időzítő felelős.
Mindig a hűtés a leghosszabb része a fúvóformázási ciklusnak?
A LyondellBasell fúvósajtolási útmutatója szerint sok poliolefin alkalmazásban a hűtés foglalja el a fröccsöntési ciklus nagy részét, de nem ez az aktív kényszer minden vonalon. A következő rajtot a kiszállítás, az akkumulátor feltöltése, a formaátvitel, a robotmentesítés, a vágás vagy a tesztelés határozhatja meg. Az idővonal azt mutatja, hogy a hűtés csökkentése megváltoztatja-e a teljes ciklust, vagy csak az alkatrészt melegíti ki.
Hogyan csökkenthető a hűtési idő vetemedés nélkül?
Először ellenőrizze a hűtőfolyadék betáplálási és visszatérési feltételeit, az áramkör egyensúlyát, a csatorna tisztaságát, a formák hőmérsékleti mintáját és az alkatrész forró helyét. Hasonlítsa össze a falelosztást a rajzzal és a jóváhagyott eljárással. Módosítson egy dokumentált feltételt, hagyja, hogy a folyamat stabilizálódjon, és ellenőrizze a méreteket és az alakot a szükséges utólagos kilökődés után. Ha ugyanaz a helyi forró terület marad, a penész vagy a fali eloszlás műszaki felülvizsgálatot igényelhet.
A rövidebb ciklus mindig növeli a fröccsöntési teljesítményt?
Nem. A kimenet csak akkor növekszik, ha a megváltoztatott ciklus a sorkényszer és a további részek elfogadásra kerülnek. Egy gyorsabb gépesemény forróbb alkatrészeket, több selejtezést, robotelakadást, vágási sérülést vagy tesztelői lemaradást okozhat. Hasonlítsa össze a megfigyelt óránként elfogadott alkatrészeket, megfelelő termék-, anyag-, forma-, használati- és minőségi feltételek mellett. Tartsa a száraz ciklus mozgását, az elméleti teljesítményt és az elfogadott termelést külön számként.
Hogyan befolyásolja a parison programozás a ciklusidőt?
A Parison programozás megváltoztatja az anyag helyét a terméken. A szükségtelenül nehéz területek több hűtést igényelhetnek, míg a túl vékony területek meghiúsulhatnak a termékteszteken. Folyamatos gépeken a falprofil a ciklusidővel is szinkronizálható, így az időzítés megváltoztatása eltolja a profil elhelyezését. Ellenőrizze a falak elhelyezkedését, az alkatrész súlyát és a profil igazítását a ciklusváltás után, ahelyett, hogy feltételezné, hogy a mentett görbe helyes marad.
Milyen adatokat kell küldeni a Kinggle-nek ciklusidő-probléma esetén?
Küldje el a gép modelljét és a vezérlő verzióját, a termékrajzot, a szerszám- és szerszámazonosítókat, a gyanta minőségét és tételét, a recept átdolgozását, a biztonságos helyről rögzített ciklusvideót, az események idővonalát, a riasztási előzményeket, az alkatrész súlyát és a faltérképet, a kritikus méreteket, a hibákról készült fényképeket, a gép beszívott levegőjével és hűtővízével kapcsolatos megfigyeléseket, a leállás okait és az elfogadott kimenetet egy meghatározott időszakon keresztül. Ez a bizonyíték segít elkülöníteni a hűtést, a szerszámokat, a vezérlőket, a segédprogramokat, az anyagokat és a vonalkiegyensúlyozási okokat.

Beszéljétek meg a terméket és a ciklust egy rendszerként
Küldje el a tényleges alkatrészrajzot, a gyantát, a szerszámot, a gép konfigurációját, az aktuális ciklus idővonalát, a használati megfigyeléseket és a mért minőségi eredményeket. A Kinggle áttekintheti a bizonyítékokat a gép, a szerszámok, a vezérlők és a gyártási cél körül.
Küldje el gyártási adataitAz útmutatóhoz felhasznált források
A Kinggle által üzemeltetett kézikönyvek támogatják a dokumentált vezérlésekre és a gépek sorrendjére vonatkozó kijelentéseket. A polimer-gyártó vezetők támogatják a hűtési és hibakapcsolatokat. Az Egyesült Államok biztonsági határaira vonatkozóan az OSHA-források szerepelnek. Ezen források egyike sem biztosít minden termékhez vagy géphez univerzális cikluscélt.
- Kinggle által működtetett automata fúvógép használati útmutatója, Hozzáférés: 2026. szeptember 8.
- Moog DigiPack III Parison falvastagság-szabályozó kézikönyv, MRJ06301, házigazdája a Kinggle, elérve: 2026. szeptember 8.
- LyondellBasell, Útmutató a poliolefin fúvóformázásához, Hozzáférés: 2026. szeptember 8.
- Formosa műanyagok, polietilén extrudálásos fúvóformázási eljárási útmutató, Hozzáférés: 2026. szeptember 8.
- OSHA 29 CFR 1910.147, A veszélyes energia szabályozása, Hozzáférés: 2026. szeptember 8.
- OSHA 29 CFR 1910.212, Általános követelmények minden gépre, Hozzáférés: 2026. szeptember 8.