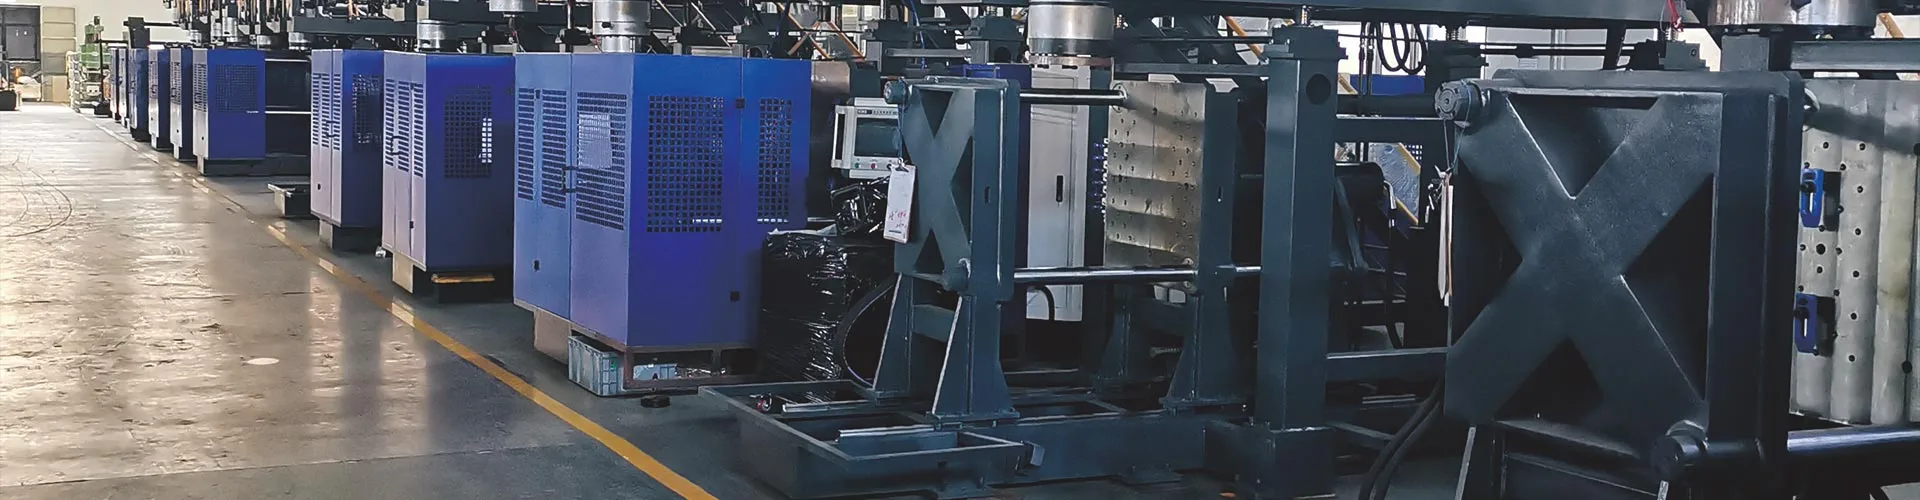
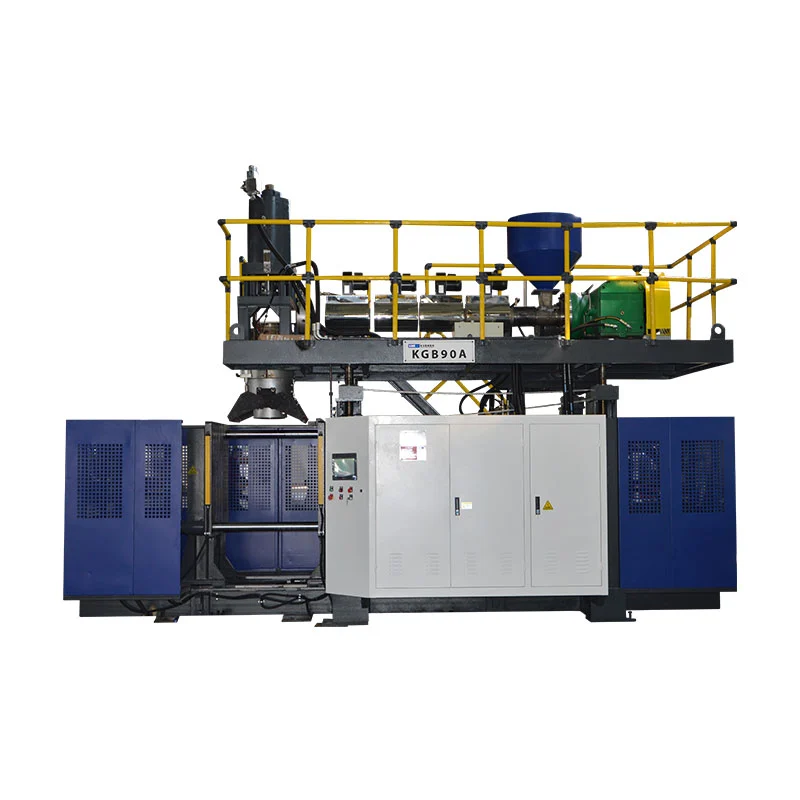
Válassza a Kinggle KGB90A-t, ha a jóváhagyott termék használhatja a közzétett egyextruderes elrendezést, és nem igényel a KGB90AP két olvadékáramot, miután meghatározták az anyag-, kimenet- és termékteszteket.Válassza a KGB90AP-t, ha a termékleírás valóban kétrétegű vagy kétszínű extrudálást ír elő, mert a jelenlegi termékoldalon két 70 mm-es csavar található, és a két anyagáramot külön kell ellenőrizni. Bármelyik választás előtt erősítse meg a formaborítékot, a bruttó parison masszát, a gyantát, a falszerkezetet, az elfogadott teljesítményt és a gyári segédanyagokat a kész alkatrészhez képest, ahelyett, hogy egyedül a 60 literes űrtartalmú címkére hagyatkozna.

Öt döntés, amelyet meg kell hozni, mielőtt árajánlatot kér
- Egy-két olvadékfolyam
- Maximális bruttó parison tömeg
- Kész formaméret és felületek
- Elfogadott kimenet a valódi termékkel
- Gépek és teljes körű segédprogramok
KGB90A
Megjelent egy 90 mm-es csavarral és egy 45 kW-os extrudermotorral. Kezdje el itt az egyáramú termékkoncepciót, a projekt megerősítésétől függően.
KGB90AP
Két 70 mm-es csavarral és két 22 kW-os extrudermotorral jelent meg. A feltüntetett célja kétrétegű vagy kétszínű gyártás.
| Közzétett tétel | KGB90A | KGB90AP | Kiválasztás jelentése |
|---|---|---|---|
| Maximális tartálykapacitás | 60 liter | 60 liter | A névleges kapacitás nem bizonyítja, hogy egy adott alkatrész illeszkedik. |
| Extruder elrendezés | Egy 90 mm-es csavar | Két 70 mm-es csavar | Ez a fő különbség a fal és a színszerkezet tekintetében. |
| Extruder motor teljesítménye | 45 kW | 2 x 22 kW | A telepített motorok névleges értékei nem a termék energiafogyasztási eredményei. |
| Megjelent HDPE olvasztási kapacitás | 130-160 kg/óra | 130-160 kg/óra | Erősítse meg a kapacitást a tényleges gyantaigénnyel és a bruttó gyantaigénnyel. |
| Akkumulátor kapacitása | 6,6 liter | 6,6 liter | Ellenőrizzük a lövés térfogatát és tömegét a teljes mintával szemben. |
| Megjelent PE akkumulátor súlya | 4,95 kg | 4,95 kg | Az alkatrészsúly önmagában nem tartalmazza a villanást, a végeket és a feldolgozási ráhagyást. |
| Szorítóerő | 280 kN | 280 kN | A tervezett terület és folyamatigény még felülvizsgálatra szorul. |
| Maximális formaméret, Sz x M | 700 x 980 mm | 700 x 980 mm | A kész formaszerelvénynek mindkét méretre illeszkednie kell. |
| Forma vastagság tartomány | 460-550 mm | 460-550 mm | Tartalmazza a betéteket, a hátlapokat és a rögzítési részleteket. |
| A gép mérete, Ho x Sz x Ma | 5,45 x 3,5 x 4,2 m | 5,45 x 3,5 x 4,2 m | Ez a gép borítéka, nem a teljes termelési cella. |
| A gép súlya | 14 t | 15 t | Az alapozáshoz és kezeléshez használja a végső általános elrendezést. |
Forrás: aktuális KinggleKGB90A termékoldalésKGB90AP termékoldal, ellenőrizve: 2026. szeptember 9. Az adatok publikált hivatkozások, nem garantálnak minden konfigurációra.
Az első döntés a falszerkezet, nem a 60L-es címke
Mindkét modell azonos névleges 60 literes kapacitással rendelkezik. Ez a megosztott címke nem teszi felcserélhetővé őket. A KGB90A terméktáblázat egy 90 mm-es csavart tartalmaz. A KGB90AP táblázat két 70 mm-es csavart tartalmaz. A Kinggle kijelenti, hogy a kettős extrudálási rendszert kétrétegű vagy kétszínű gyártásra szánják.
Kezdje a termékrajzzal. Jelöljön meg minden szükséges falréteget, színtartományt és anyagáramot. Mondja el, miért létezik mindegyik. A második extrudert termékkövetelmény indokolja. Csak azért nem szabad hozzá, mert egy bonyolultabb gép jobban hangzik.
Egyfolyamos termék esetén a KGB90A az egyszerűbb publikált architektúra. A végleges javaslat anyagi és eszközi felülvizsgálatra szorul. Az oldalon a PE, PP és ABS anyagcsaládok szerepelnek, de ez a lista nem bizonyítja, hogy minden osztály ugyanazzal a kimenettel fog feldolgozni. Az olvadási viselkedés, a termék geometriája és az átvételi tesztek továbbra is a projekt bemenetei maradnak.
Egy meghatározott kétrétegű vagy kétszínű termék esetén a KGB90AP biztosítja a két közzétett extrudálási adatfolyamot. Az idézetnek tovább kell mennie. Meg kell határoznia, hogy melyik gyanta vagy szín táplálja az egyes áramokat. Meg kell adni a célréteg kapcsolatát, az indítási módszert és az ellenőrzési tervet is. Két extruder hoz létre képességet. Önmagukban nem határozzák meg a kész fal specifikációját.
Kerülje a rétegek összekeverését a szerszámkimenetekkel vagy a formaüregekkel. Egy réteg fut át a termék falán. Egy kockakimenet egy plébánost alkot. Az egyik részt egy üreg alkotja. Kingglefej, üreg és rétegvezetőelválasztja ezeket a számokat. Tegye minden számlálót a saját RFQ sorába.
Mit mond a két közzétett táblázat a megosztott platformról
A jelenlegi modelltáblázatok egy közös formázási burkot mutatnak. Mindkettő 280 kN szorítóerőt és egy 960 x 980 mm-es formalemezt tartalmaz. Mindkettő 700 x 980 mm-es maximális formaméretet mutat. A közzétett formavastagság tartomány 460-550 mm. A feltüntetett akkumulátor kapacitása 6,6 l, a PE akkumulátor tömege 4,95 kg.
Ezek a hasonlóságok jobban láthatóvá teszik az extruder elrendezését. A KGB90A egy 90 mm-es csavart használ a listán szereplő 45 kW-os extrudermotorral. A KGB90AP két 70 mm-es csavart használ két 22 kW-os motorral. Mindkét oldalon 130-160 kg/h HDPE olvasztási kapacitást közölnek.
Ne adja hozzá a két KGB90AP kapacitásadatot, hacsak a táblázat nem mutat külön kimeneteket. Nem. A közzétett sorozat már leírja a modellt. A kettős extruderes elrendezés feloszthatja a bruttó olvadékot a folyamok között, de a jóváhagyott rétegarány meghatározza az egyes folyamok valós igényét. A gyárnak szüksége van erre az arányra a gyantakezelés méretezése és a próba futtatása előtt.
A gép méretei szintén egyenlő 5,45 x 3,5 x 4,2 m-ben vannak közzétéve. A felsorolt tömeg 14 tonnáról a KGB90A esetében 15 tonnára változik a KGB90AP esetében. Ez az egy tonnás különbség hasznos a korai tervezéshez. Ez nem elég a végleges alapozáshoz, emelési vagy szállítási tervhez.
A két asztalon is ugyanaz a száraz ciklus címke található. Csak gépi mozgás referenciaként kezelje. Nem azonosít teszttartályt, gyantát, résztömeget, hűtési időt vagy elutasítási szabályt. Egy termékcikknek egyértelművé kell tennie ezt a határt, ahelyett, hogy egy katalógussort gyártási ígéretté változtatna.
Ahol a KGB90A a közvetlenebb kiindulópont
Ebben az összehasonlításban a KGB90A az egyextruderes modell. A közzétett oldalon egy 90 mm-es csavar, egy 24 L/D arány és egy 45 kW-os extrudermotor található. A Kinggle a szabványos modellleírás részeként egy MOOG 100 vastagságszabályozót, robotkart és fenékfúvó rendszert is felsorol.
Ez az elrendezés praktikus kiindulópont, amikor a jóváhagyott termék egyetlen olvadékáramot használ. A Kinggle által felsorolt lehetséges alkalmazások közé tartoznak a vegyszercsomagoló hordók, egymásra rakható vödrök, kültéri víztartályok, autótartályok, játékok, autóalkatrészek, szerszámosládák és forgalmi akadályok. A lista a termék szélességét mutatja. Nem igazolja, hogy ezekben a csoportokban minden termék egy formához vagy egy recepthez illeszkedik.
Az illeszkedés feltételezése előtt küldje el a tényleges alkatrészt. Egy 60 literes keskeny tartály és egy 60 literes széles szerszámosláda nagyon eltérő vetített területekkel rendelkezhet. Formáik szélességben, magasságban és vastagságban is különbözhetnek. A fogantyúk, a mélyhúzások, a betétek és az elválasztó vonalak befolyásolják a szükséges parison- és szorítóterhelést. A maximális termékmennyiség csak egy szűrési érték.
Az egyextruderes elrendezés megkönnyíti az anyagút meghatározását is. Egy fő gyantaáramot kell szárítani, táplálni, színezni és öblíteni. Ez nem szünteti meg a folyamatmunkát. A gyantacserék, a színváltozások és az újraköszörülési szabályok továbbra is hatással vannak az indításra és az cserére. AHDPE és PP útmutatómegmagyarázza, hogy az anyagnevek önmagukban miért nem határozzák meg a receptet.
Csak akkor válassza a KGB90A-t, ha a termékkövetelmény támogatja. Ha a vevő később egy második réteget vagy egy külön látható színfolyamot ad hozzá, ez a változás hatással lehet a teljes extrudálási és vágófejes csomagra. Olcsóbb a falszerkezetet a gépkialakítás befagyasztása előtt rendezni.
Mit ad hozzá a KGB90AP, és mire van még szüksége a vevőtől
A Kinggle a KGB90AP-t a kettős extrudálású modellként írja le a kétrétegű vagy kétszínű munkákhoz. Jelenlegi táblázata két 70 mm-es csavart és két 22 kW-os extrudermotort tartalmaz. A közzétett maximális tartálykapacitás, a szorítási adatok, a formaboríték és az akkumulátor adatai megegyeznek a KGB90A táblázattal.
Az extra extrudálási folyam a meghatározó különbség. Lehetővé teszi, hogy a projekt két meghatározott olvadékáramot tápláljon be a vágófej-rendszerbe. Ezek a folyamok két színt vagy egy tervezett rétegszerkezetet képviselhetnek. A vevőnek kell megadnia az anyagpárt és a közöttük szükséges kapcsolatot. A kompatibilitást nem szabad a "kétrétegű" szavakból feltételezni.
A rétegvezérléshez is kell egy vizsgálati módszer. Döntse el, hogy a gyár a teljes falvastagságot, az egyes rétegek eloszlását, a színhatárt, a megjelenést vagy a termékspecifikus teljesítménytesztet vizsgálja-e. Adja meg, hogy az alkatrész hol lesz metszve vagy mérve. A sikeres eredményhez rajz vagy vezérlési terv kell, nem pedig vizuális vélemény a gépen.
A megjelent KGB90AP oldalon az eszköztárak, vegyszercsomagolások és játékok is szerepelnek alkalmazásként. Mindegyik különböző követelményeket támaszthat a fal alakjával és színével szemben. Az eszköztár mély jellemzőkkel és széles vetített területtel rendelkezhet. A vegyi csomagoláshoz meghatározott anyag- és teljesítményspecifikáció szükséges. A játékelemek megjelenési és színhatárigényt jelenthetnek. A gépjavaslatnak követnie kell a tényleges részt.
A Kinggle házigazdájaMOOG DigiPack III kézikönyvkifejti, hogy az akkumulátor-gép falprofilok az akkumulátor pozíciójához kapcsolódnak a kitolás során. Ez támogatja a profil elhelyezését a plébánia mentén. Nem szabályozza automatikusan a vevő rétegarányát. Az extrudálás és a vágófej kialakításának meg kell felelnie ennek a külön követelménynek.
Egy 60 literes terméknek még illeszkednie kell a formához és az akkumulátorhoz
A névleges térfogat rossz végső illeszkedési teszt. Két üreges termék azonos térfogattal rendelkezik, miközben nagyon eltérő formákat igényel. Kezdje az alkatrész maximális szélességével, magasságával és mélységével. Adja hozzá az elválasztó vonalat, a lehúzást, a zsebeket, a nyak vagy az alsó fúvófelületet, a betéteket, a hűtőcsatlakozásokat és a rögzítőlemezeket.
Hasonlítsa össze a kész öntőforma összeállítást a közzétett gépablakkal. Mindkét 60 literes oldalon 700 x 980 mm-es maximális formaméret és 460-550 mm vastagság szerepel. A lemez mérete 960 x 980 mm. Ezek az adatok lehetővé teszik a korai szűrést. A jóváhagyott gép- és formarajzoknak meg kell erősíteniük a végső interfészt.
Ezután ellenőrizze a plébánost. A bruttó parison tömeg magában foglalja a készterméket, a flasht, a végtermékeket és az alakítás során felfogott bármely technológiai anyagot. Mindkét termékoldalon 4,95 kg-os PE-akkumulátor található. Ne hasonlítsa össze ezt a számot a kész alkatrész tömegével. Használja a teljes bruttó lövést, és ellenőrizze a tényleges gyantát.
A parisonnak is el kell érnie a kívánt hosszúságot és alakot, mielőtt a gravitáció vagy a hűtés torzítaná. A fali programozás az anyagot ezen a hosszon osztja el. A mély sarkok, a fogantyúk és a széles részek eltérő módon nyújthatják a parisont. Kinggleparison programozási útmutatómegmutatja, hogyan kell ellenőrizni a profilt a falak mért helyeihez képest.
Végül tekintse át a bilincs igényét és a formanyílást. A vetített terület, a fúvónyomás és az alkatrész geometriája befolyásolja az alakító terhelést. A betétek és az alkatrészek eltávolítása befolyásolja a nyílást. Aextrudáló fúvóforma tervezési útmutatóteljesebb interfész ellenőrzőlistát biztosít.
Ne értékesítse a száraz ciklus figuráját késztermékként
Mindkét jelenlegi termékoldalon az "500 PC/HR" szerepel száraz ciklus kimenetként. A címke számít. A száraz ciklus nem bizonyítja, hogy bármelyik modell óránként 500 elfogadott 60 literes terméket tud készíteni. Nem tartalmazza az azonosított alkatrészt, a bruttó mintasúlyt, az anyagot, a falvastagságot, a hűtési igényt vagy a későbbi folyamatot.
A tényleges termelés a teljes termelési ciklussal kezdődik. A felhalmozódásnak és a parison kitolásnak meg kell egyeznie a forma zárásával. Be kell fejezni a fújást, a hűtést, az elszívást, a nyitást és az alkatrész eltávolítását. A trimmelésnek és az áramlás utáni kezelésnek is lépést kell tartania. Az elutasított alkatrész nem tartozik az elfogadott kimenethez.
A közzétett HDPE olvasztási kapacitás tartomány egy másik határ. Mindkét oldalon 130-160 kg/h szerepel. Hasonlítsa össze ezt a tartományt a bruttó anyagigénnyel, ne csak a kész alkatrész tömegével. A bruttó óránkénti kereslet magában foglalja az összes parison komponenst és a tervezett rendezvények arányát. A tényleges gyanta és a folyamat körülményei megváltoztathatják az eredményt.
Használd a Kinggle-tciklusidő útmutatóa korlátozó esemény azonosítására. Ezután számolja meg az elfogadott alkatrészeket egy stabil futás során. Jegyezze fel az alkatrész tömegét, a faleloszlást, a méreteket és a szükséges funkcionális vizsgálatokat. A gyors gépmozgásnak csekély értéke van, ha a terméknek több hűtésre van szüksége, vagy a vezeték elutasítja az alkatrészeket.
Az energiának ugyanazt az elfogadott kimeneti nevezőt kell használnia. A két nyilvános táblázat 35-45 kW-os tartományt jelöl átlagos energiafogyasztásként. A kilowatt az átlagos teljesítményt írja le, nem az alkatrészenkénti energiát. Aenergiamérési útmutatóelmagyarázza, hogyan kell mérni a kWh-t elfogadott termékenként. Tartsa ezt az eredményt a tényleges tárgyaláshoz kötve.
A termelési cella nagyobb, mint a közzétett gépi boríték
A két 60 literes oldalon ugyanazok a gépméretek szerepelnek: 5,45 m hosszú, 3,5 m széles és 4,2 m magas. Ez egy hasznos első ellenőrzés. Nem jeleníti meg a szervizfolyosókat, az anyagrendszereket, a kezelői pozíciókat, a formák kezelését, az alkatrészkiürítést vagy a későbbi berendezéseket.
Építse fel a cellát a termékáramlás köré. Jelölje meg, hol lép be a gyanta, és hol hagyja el a kész alkatrészeket. Hagyjon helyet a robotnak, a vágásnak, az ellenőrzésnek és az elutasított anyagoknak. Mutassa meg a formacsere útvonalát. Tartson hozzáférést a fűtőberendezésekhez, a hidraulikához, a vágófejhez és a vezérlőszekrényhez. A végső általános elrendezésnek azonosítania kell ezeket az interfészeket.

A segédprogramok is a kiválasztott konfigurációhoz tartoznak. Kérdezze meg a végső csatlakoztatott terhelést, a tápfeszültséget, a gép beszívott levegőszükségletét és a hűtővíz igényét. Tartalmazzon minden helyi segédeszközt. Ne tervezze meg a növényt hasonló modell asztaláról. Az opciók és a helyi elektromos tervezés megváltoztathatja a végső csomagot.
Kinggleközüzemi követelmények útmutatójaelválasztja a csatlakoztatott terhelést az üzemi igénytől. Lefedi a sűrített levegő áramlását, a hűtést és az elrendezést is. Használja a projekt segédlapjával és a végleges géprajzzal. A helyszíni tervet a gép kiszállítása előtt jóvá kell hagyni.
A függőleges útvonalat ugyanolyan gondosan ellenőrizze, mint a padlót. A közzétett magasság nem tartalmaz minden emelési műveletet vagy helyszíni akadályt. Tekintse át az ajtókat, a tetőszerkezetet, a daru hozzáférését és a penészkezeléshez használt útvonalat. Jelenítse meg a karbantartó platformokat és a nyitott védőburkolatokat az elrendezésen. Egy gép elfér az épületben, és még mindig nehézkes lehet a felszerelése vagy szervizelése.
Fejezd be az áttekintést a downstream sorral. Egy nagy résznek helyre van szüksége a stabilizáláshoz, vágáshoz és sérülésmentes mozgáshoz. Erősítse meg a robot leadási pontját, a szállítószalag szélességét és az ellenőrzési pozíciót. Ha a folyamat ismét villog a darálóhoz, jelölje meg ezt az útvonalat is. Ezek a részletek gyakran döntik el, hogy a gép hol ülhet.
Építse fel az ajánlatkérést nyolc termékbizonyíték köré
Az alkatrészcsomag nélküli modellkérelem a legnagyobb döntéseket nyitva hagyja. Kinggleértékesítési folyamattermékfotókat vagy rajzokat, súlyt, méretet, anyagot, vastagságot, teljesítményt és vegyszerállósági igényeket kér. A KGB90A és KGB90AP határozathoz rendezze ezeket az információkat ebben a sorrendben.
- Küldje el a vezérelt alkatrész rajzát.Tartalmazza a teljes méreteket, a nyak- vagy interfész részleteit, az elválasztási határértékeket és a legújabb verziót.
- Adja meg a bruttó és kész tömeget!Különítse el a késztermék súlyát a vakutól, a végtermékektől és az egyéb technológiai anyagoktól.
- Határozzon meg minden anyagáramot.Adja meg a gyanta minőségét, a szállítót, a színt, az újraőrlési szabályt és a folyamok közötti bármilyen szükséges kapcsolatot.
- Ismertesse a falszerkezetet!Jelöljön meg egy folyamot, dupla réteget vagy dupla színt. Adja hozzá az ellenőrzési módszert és az elfogadási határokat.
- Adja meg a formacsomagot.Adja meg a végső szélességet, magasságot, vastagságot, súlyt, a hűtési elrendezést, a rögzítési pontokat, a betéteket és a fúvófelületet.
- Állítsa be az elfogadott kimenetet.Határozza meg az óránkénti értékesíthető alkatrészeket, a tervezett műszakokat, a selejtkezelést és a későbbi folyamatokat, amelyeknek lépést kell tartaniuk.
- Sorolja fel a gyári feltételeket.Tartalmazza a feszültséget, a frekvenciát, a sűrített levegőt, a hűtővizet, a belmagasságot, az emelési hozzáférést és a rendelkezésre álló alapterületet.
- Egyezzen meg a tárgyalásban.Nevezze meg a gyantát, a formát, a vizsgálat időtartamát, a minőségi ellenőrzéseket, a kimeneti mennyiséget, az energiahatárt és az átvétel előtt szükséges dokumentumokat.
Kérjen olyan választ, amely elválasztja a szabványos modelladatokat a projektspecifikus adatoktól. A standard táblázat segít a platform összehasonlításában. A műszaki megállapodásnak le kell írnia a megrendelt konfigurációt. Tartsa a felülvizsgálati számokat a termékrajzon, a formarajzon, a használati lapon és az átvételi terven.
Használja agyári átvételi vizsgálati útmutatóa futás meghatározásához. Ha a termékkel kapcsolatos energia a döntés részét képezi, az EUROMAP 46.2 mérési módszert biztosít egy adott géphez, szerszámhoz és meghatározott termékhez. A módszer azt is megköveteli, hogy a termék megfeleljen a vevői igényeknek.
Kinggleletöltési oldalparamétertáblázatokat és vezérlődokumentumokat biztosít áttekintésre. Győződjön meg arról, hogy minden dokumentum megfelel a végső modellnek és vezérlőcsomagnak. Egy hasonló gép kézikönyve hasznos háttér, de nem írja felül a megrendelt műszaki fájlt.
Kérje meg mindkét felet, hogy írják alá ugyanazt az adatkészletet a gyártás megkezdése előtt. A megváltozott falszerkezet megváltoztathatja az extruder kiválasztását. Egy nehezebb ember megváltoztathatja a felvétel felülvizsgálatát. Egy nagyobb forma megváltoztathatja a gép illeszkedését. A felülvizsgálati ellenőrzés megakadályozza, hogy egy korai árajánlat véletlenül a végső elfogadási alap legyen.
Az ajánlatkérésben azt is meg kell adni, hogy mely tételek maradnak nyitva. Tipikus példák közé tartozik a végső gyantaminőség, a formahűtő csatlakozások vagy a későbbi automatizálás. Adjon meg minden nyitott pontnak egy tulajdonost és a határidőt. A gyár ezután elkülönítheti a megerősített géptervezési bemeneteket azoktól az információktól, amelyekhez még a vevő jóváhagyására van szükség.
Válassza ki a jóváhagyott terméknek megfelelő modellt
A KGB90A és a KGB90AP számos közzétett formázási határt oszt meg. A modellválasztás ezért az extrudálási architektúrával kezdődik. Használja a KGB90A-t a jóváhagyott egyfolyamos koncepció kiindulópontjaként. Használja a KGB90AP-t, ha két extrudálási adatfolyamra van szükség a megadott réteg- vagy színszerkezethez.
Ne használja a modell összetettségét a termékdefiníció helyettesítésére. A kettős extrudáló géphez két anyagmozgatási út, meghatározott indítási mód és réteg- vagy színvizsgálati terv szükséges. Ha a terméknek nincs szüksége ezekre a funkciókra, akkor adnak hozzá munkát anélkül, hogy elfogadott termékelőnyt hoznának létre.
Ne csak azért válassza a KGB90A-t, mert a felsorolt gép tömege kisebb. A penész illeszkedése, a bruttó parison kereslet és az elfogadott termelés fontosabb. Egy egyáramú termék továbbra is gondos falprogramozást, hűtést és alkatrészkezelést igényelhet. A termékpróbának bizonyítania kell a teljes eredményt.
Ha a vásárló jövőbeli termékeket vár, sorolja fel őket most. Nézze meg a legnagyobb penészgombát és a legnehezebb durva mintát. Jelölje meg a jövőbeni kétrétegű vagy kétszínű igényeket. Ezután döntse el, hogy az extra architektúra az első vásárláshoz vagy egy későbbi sorhoz tartozik-e. Tartsa külön a meg nem erősített jövőbeli ötleteket a jelenlegi elfogadási teszttől.
Szállítás előtt futtassa le a megállapodás szerinti részt a megegyezett anyaggal. Jegyezze fel a receptet, a minőségi eredményeket, az elfogadott kimeneti és használati feltételeket. Használja aindítási ellenőrző listaüzembe helyezésre és aátállási útmutatóamikor a termékcsalád több formát vagy színt tartalmaz.
Gyakran ismételt kérdések
Mi a fő különbség a KGB90A és a KGB90AP között?
A jelenlegi KGB90A táblázat egy 90 mm-es csavart és egy 45 kW-os extrudermotort tartalmaz. A KGB90AP táblázat két 70 mm-es csavart és két 22 kW-os motort tartalmaz. A Kinggle a KGB90AP-t a kettős extrudálási lehetőségként írja le a kétrétegű vagy kétszínű termékekhez. Sok közzétett formázási méret egyébként megegyezik.
A 60 literes kapacitás azt jelenti, hogy minden 60 literes termék belefér?
Nem. A mennyiség csak egy korai szűrési érték. A kész formának illeszkednie kell a lemezhez, a maximális formaméretekhez, a vastagságtartományhoz és a nyíláselrendezéshez. A bruttó parisonnak meg kell felelnie az akkumulátor követelményének. A vetített terület, a bilincs igény, a betétek, a hűtés és az alkatrész eltávolítás is felülvizsgálatra szorul.
Felhasználható-e az óránként megjelent 500 darab gyártási teljesítményként?
Nem. Mindkét oldalon ezt az ábrát száraz ciklusú kimenetként jelölik. Nem azonosítja a fröccsöntött terméket, a gyantát, a súlyt, a hűtési időt, az elutasítási szabályt vagy a későbbi beállítást. A termelési teljesítményt elfogadott alkatrészekként kell mérni egy egyeztetett próba során a valódi termékkel és anyaggal.
Mikor válassza a vásárló a KGB90AP kettős extrudálásos modellt?
Válassza a KGB90AP-t, ha a jóváhagyott termék két olvadékáramot igényel egy meghatározott kétrétegű vagy kétszínű szerkezethez. Határozza meg mindkét anyagot, a folyamok közötti tervezett kapcsolatot és az ellenőrzési módszert. A második extrudert ne csak általános frissítésként adja hozzá.
Milyen termékinformációkra van szüksége a Kinggle-nek egy 60 literes gépajánlathoz?
Küldje el a termékrajzot vagy fotókat, méreteket, kész és bruttó tömeget, gyantaminőséget, falszerkezetet, vastagsági követelményeket, kimeneti célt és funkcionális teszteket. Adja hozzá a forma részleteit és a gyári segédprogramokat, ha rendelkezésre állnak. Ez az információ lehetővé teszi, hogy a gép, a szerszámfej, a forma és a próbaterv ugyanazt a termékalapot használja.
Hogyan kell összehasonlítani a két modell energiafogyasztását?
Mérje meg az egyes modelleket, miközben ugyanazt az elfogadott terméket azonos feltételek mellett készíti el. Ugyanabból az időzített ablakból rögzíti a gép kWh-ját, az elfogadott teljesítményt, az extrudált tömeget és a mellékelt segédeszközöket. Ne hasonlítsa össze a csatlakoztatott motor teljesítményét vagy a száraz ciklust úgy, mintha a termék energiafogyasztása lennének.
A modell kiválasztása előtt küldje el a terméket
Ossza meg a rajzot, a gyantát, a bruttó parison masszát, a falszerkezetet, a formára vonatkozó információkat, az elfogadott kimenetet és a gyári segédprogramokat. A Kinggle ezután megerősítheti, hogy a KGB90A, KGB90AP vagy más platform megfelel-e a projektnek.
Kérjen termék alapú ajánlatotAz útmutató forrásai ellenőrizve
- Kinggle KGB90A 60L akkumuláló fúvógép, aktuális termékleírás és közzétett táblázat, ellenőrizve 2026. szeptember 9.
- Kinggle KGB90AP 60L akkumulátoros fúvógép, kettős extrudálás leírása és közzétett táblázat, 2026. szeptember 9-én ellenőrizve.
- Moog DigiPack III használati útmutató, akkumulátor-pozíció-profil-vezérlő módszer, a Kinggle-n keresztül érhető el.
- EUROMAP 46.2, 1.0-s verzió, 2014. január, termékkel kapcsolatos energiamérés egy adott termékhez és formához.
- Kinggle értékesítési folyamat, gépajánlatokhoz kért termékinformáció, 2026. szeptember 9-én ellenőrizve.