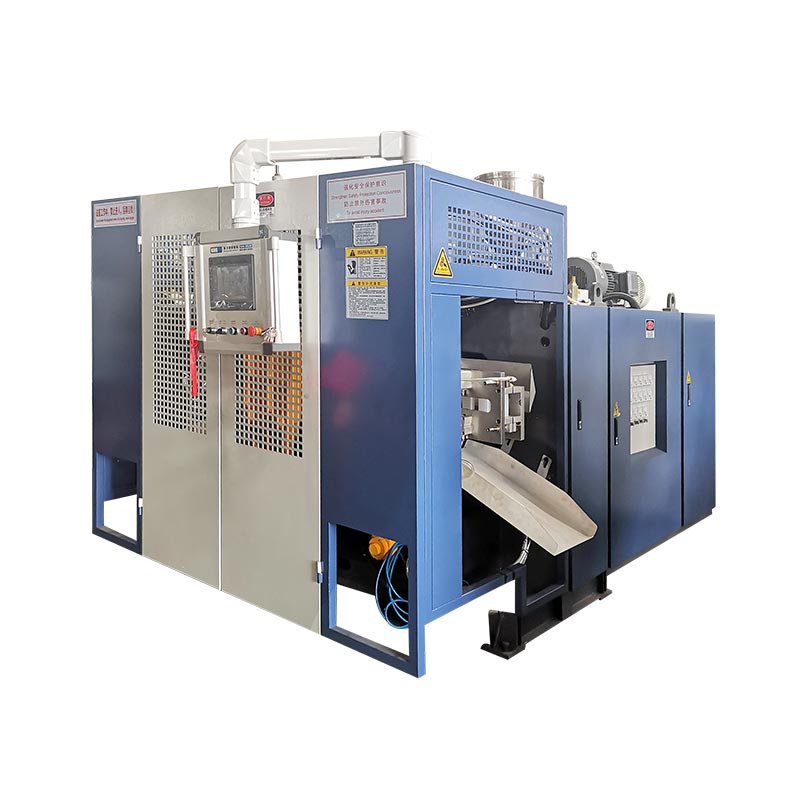
Válassza ki az automata fúvógépet a szállítandó termék és a fröccsöntés utáni műveletek alapján – ne az „automatikus” szó szerint az árajánlaton. Az extrudálásos fúvóformázáshoz adja meg a gyantát, a szerszámokat, a kiszedést, a vágást, az ellenőrzést és az átvitelt egyetlen gyártási rendszerként. Javasoljuk, hogy a konfigurációt a végső ürítési ponton hagyja jóvá az elfogadott tartályokhoz, ne pedig a katalógus száraz ciklusadatához.
A fröccsöntő gépek automatikus ciklust futtathatnak, miközben az emberek még eltávolítják a vakut, ellenőrzik az üvegeket vagy megtöltik a kartonokat. Ez lehet a megfelelő elrendezés egy kis, változó termékskálához. Rossz az elrendezés, ha a befektetési eset feltételezi, hogy ezek a munkahelyek megszűntek. Az árak összehasonlítása előtt határozza meg a határt.
Öt döntés, ami számít a megrendelés előtt
- Az automatizálási szintek összehasonlítása előtt illessze az öntési folyamatot az alkatrészhez.
- Határozzon meg minden átviteli és befejező műveletet, beleértve a kézi munkákat is.
- Egyensúlyozza az öntési sebességet a vágási, ellenőrzési és csomagolási kapacitással.
- Tesztelje a hibaelhárítást és az átállásokat, nem csak a megszakítás nélküli termelést.
- Hasonlítsa össze az elfogadott konténerenkénti teljes vonalköltséget azonos feltételek mellett.

Mit takar az „automatika” a fúvóformázásban?
Az „Automatikus” a műveletek vezérlését írja le. Nem azonosítja a műanyag rész kialakításának módját. Az automata extrudáló fúvógép és a PET-palackfúvó gép egyaránt képes programozott szekvenciákat futtatni, mégis eltérő anyag-előkészítést, szerszámozást és befejező elrendezést igényelnek. A teljesen automata fúvógépet kereső vásárlónak először a folyamat kérdését kell eldöntenie.
Az extrudálásos fúvással a gép olvadt csövet képez, amelyet parisonnak neveznek. A forma befogja ezt a csövet, és a levegő alkotja az üreges részt. A PET sztreccs fúvóformázásnál olyan előformát használnak, amelyet nyújtanak és felfújnak. Ezek a különböző kiindulási formák magyarázatot adnak arra, hogy a PET előforma betöltési útmutató miért nem teljes körű vásárlási útmutató a HDPE mosószer-palacksorhoz.
| Döntés | Extrúziós fúvással | PET sztreccs fúvóformázás |
|---|---|---|
| Kezdő forma | Extrudált olvadt parison | PET előforma |
| Közös vásárlási kontextus | HDPE palackok, kezelt tartályok és ipari üreges alkatrészek | Előformákból készült átlátszó italos palackok |
| Automatizálási kérdések | Alkatrészek kioldása, vaku eltávolítása, vágás, tesztelés és átvitel | Előforma kezelés, melegítés/nyújtás-fújás sorrend és palack átvitel |
A folyamat hivatkozása:Kinggle fúvógép útmutatója. A termék geometriája és a gyanta minősége határozza meg a végső folyamatválasztást.
Válasszuk szét a gépet, a cellát és a vonalat
Egy gépi szintű automatikus ciklus lefedi a megállapodás szerinti formázási sorrendet. Egy automatizált cella meghatározott kezelést vagy befejezést ad hozzá a géphez. Egy gyártósor köti össze az egymást követő műveleteket egy elfogadott termékhatáron keresztül. A csomagolás lehet ezen a határon belül, vagy maradhat külön gyári művelet.
Ezek hasznos beszerzési megkülönböztetések, nem pedig annak ígérete, hogy minden szállító ugyanazt a terminológiát használja. A tényleges műveleteket írja be a specifikációba. A felszereléslista nélküli „teljesen automatikus” túl sok teret hagy a különböző értelmezéseknek.
A széles címkével szemben előnyben részesítjük az olyan konkrét leírásokat, mint például az „automatikus formázás, irányított kiszedés, lecsengés és szivárgásvizsgálattal ellenőrzött kisütés”. Megmondja a vásárlónak, hogy hol jelenik meg a késztermék, és mire kell még figyelni. Az anyagutánpótlás, a mintavétel, a selejtkezelés és a kartoncsere is gazdára szorul, még akkor is, ha a normál formázási folyamat ismétlődő kézi kezelés nélkül fut.
Hasonlóképpen, az automatikus vezérlés nem azonos a teljesen elektromos meghajtással. A hajtás típusa, az állomások elrendezése, a létszám és az automatizálási hatókör külön választás. Tekintse át mindegyiket a munkához képest, ahelyett, hogy egyetlen prémium specifikációként kezelné őket.
Kezdje az alkatrészrel és a gyártási ütemtervvel
Egy palack névleges térfogata nem elegendő a gyártósor meghatározásához. Egy keskeny kerek palack és egy széles nyelű tartály ugyanazt a folyadékmennyiséget képes szállítani, de különböző formákra, kivehető szerszámokra és támasztékokra van szükség. A vonalnak a tényleges külső formát kell kezelnie, nem pedig egy absztrakt „2 literes terméket”.
Kezdje az alkatrészrajzzal és a kisütéskor várható kész állapottal. Jegyezze fel a nyak felületét, a fogantyúnyílást, a test méreteit, a célsúlyt és a kritikus minőségi követelményeket. Erősítse meg a pontos gyantaminőséget, a színcsomagot és a megállapodás szerinti újrahasznosított vagy újracsiszolt állapotot. Ezek a részletek relevánssá teszik a javasolt próbatételt a tervezett munkához.
Fordítsa le az értékesítési tervet gyártási követelménysé
Határozza meg a műszakonként elfogadott konténereket a műszakok számával, a tételek méretével és a változtatási gyakorisággal együtt. A magas óradíj kevésbé hasznos, ha a legtöbb megrendelés rövid lefutást és kiterjedt szerszámcserét igényel. Egy lassabb, de könnyebben cserélhető cella jobban illeszkedhet ehhez a termelési keverékhez. Egyik következtetés sem vonható le pusztán a maximális katalógusteljesítményből.
Sorolja fel a termékcsaládot, ne csak az első dobópalackot. Határozza meg a legszélesebb, a legnehezebb és a legnehezebben megfogható vagy vágható részt. Ezek különböző cikkszámok lehetnek. Ezután döntse el, hogy mely termékeknek kell futniuk a kezdeti összeállítás során, és melyekhez szükséges a jövőbeni szerszámok vagy külön berendezések.
- A tesztcikk lefagyasztása:rajz felülvizsgálata, gyanta, kész tömeg és szükséges vizsgálatok.
- Állítsa be a szállítási feltételt:vágott, ellenőrzött, orientált, számolt vagy csomagolt.
- Határozza meg az ütemtervet:műszakonként jó konténerek, üzemidő és tervezett SKU-módosítások.
- Ellenőrizze a szerszámcsaládot:formák, fejemelkedés, megfogó szerelvények, vágófészkek és próbatömítések.
- A cella borítékának jóváhagyása:közművek, őrzés, szolgáltatás hozzáférés és termékáramlás.
Az állomások számát, a szerszámkimeneteket és az üregeket külön felül kell vizsgálni. Két állomás nem jelent két konnektort. A többfejes fúvógép nem tesz minden palack formát kompatibilissé a kimeneti távolsággal. A többrétegű fej a falépítést írja le, nem pedig a kész konténerek számát eseményenként.
Kinggletöbbfejű versus többüregű vezetőelmagyarázza ezeket a konfigurációs különbségeket. Használja ezt az áttekintést az automatizálási elrendezés javítása előtt. Miután az üreg elrendezése megtörtént, a ki- és kikészítő berendezésnek minden pozíciót meg kell őriznie az áthelyezési és minőségi ellenőrzések révén.
A leghasznosabb megkeresés tehát a rajzot, az anyagleírást, a gyártási ütemtervet és a minőség meghatározását tartalmazza. Egy HDPE palack gyártósor esetében az ilyen bemenetek nélküli „automatikus műanyag palackgyártó gép” iránti kérés nem tudja meghatározni a megfelelő gyártósort.
Ellenőrizze a termékminőséget beállító géprendszereket
A downstream automatizálás nem tudja megjavítani az instabil réteget, a nem megfelelő lecsípést vagy olyan alkatrészt, amely túl puhává teszi a formát ahhoz, hogy kezelni tudja. Az öntési folyamatnak megismételhető tárgyat kell készítenie, mielőtt az átviteli rendszer megismételhető eredményeket tud nyújtani. Ellenkező esetben a robot az inkonzisztens részek mozgatásának pontos módja lesz.
A fúvógép fontos részei közé tartozik az extruder, a szerszámfej, a szorítóegység, a fúvórendszer, a hűtőkörök és a vezérlők. Tekintse át a jóváhagyott részhez való hozzájárulásukat, ne csak az összetevők neve alapján válasszon. Egy elismert PLC márka például nem hozza létre a mellékelt receptfunkciókat vagy a downstream kommunikációt.
| Rendszer | Mit kell felülvizsgálni | Kérésre bizonyíték |
|---|---|---|
| Extrudálás és vágófej | A gyanta alkalmassága, a bruttó parison-igény és a kimeneti egyensúly | Gyártási minták és azonosított anyagi feltételek |
| Parison ellenőrzés | Falelosztás az alkatrész kritikus helyein | Pozícióspecifikus mérések és elmentett recept |
| Forma és befogás | Szerszám illesztése, lecsípése és kioldási távolsága | Jóváhagyott rajzok és öntött alkatrészek ellenőrzése |
| Hűtés és kezelés | Alkatrészmerevség a tervezett kioldási és fogási pontokon | Próba átadása a tényleges résszel |
| Vezérlők | Szekvencia, riasztások, recept hatóköre és downstream jelek | Funkció bemutató és interfész lista |
Konkrét referencia: Kinggle 2 literes egyállomásos gépe
AKGB2L termékoldal2 literes maximális tartálykapacitást, 50 mm-es csavart, 30 kg/h HDPE olvasztóképességet és 360 × 380 mm-es maximális formaméretet sorol fel. Leírja a két-, három- és négykimenetes konfigurációkat is kisebb, 100 ml–1 literes palackokhoz. Ezek az értékek segítenek átvizsgálni a javasolt munkát; nem helyettesítik a szerszámok áttekintését.
Ugyanezen az oldalon a 600 PC/HR „Kimenet (száraz ciklus)” felirat szerepel. Ez nem egy azonosított samponpalack, forma és befejező vonal elfogadott eredménye. A gyártási igényhez szükség van a tényleges anyagra, a hűtési időre, az aktív pozíciókra és az ellenőrzési állapotra. A száraz ciklus bejegyzését úgy tekintse, mint a közzétett mozgásreferenciát.
Több kivezetéses ajánlat esetén ellenőrizze a kombinált bruttó parison tömeget, valamint az üreg illeszkedését. A kész palack súlya nem tartalmazza a vakut, amelyet az extruder is biztosít. Több kivezetés növelheti az extrudálás, a hűtés és a kikészítés iránti igényt. A létszám önmagában nem képes meghatározni a használható termelési arányt.
A fröccsöntő rendszert csak akkor hagyjuk jóvá, ha a kritikus alkatrész mérései és az átviteli viselkedés stabilak az egyeztetett feltételek mellett. Ha a problémák megoldása előtt szállítószalagot ad hozzá, a probléma lejjebb kerül. Fali elosztáshoz használja aparison programozási útmutatóa termékrajz mellett.
Adja meg a sort az adagolástól az elfogadott tárolókig
A fúvóformázás automatizálásának legszigorúbb specifikációja minden művelet során követi a terméket. Megmondja, hogy az egyes modulok mit kapnak, mit szállítanak, és kié a kapcsolat a következő modullal. Ez hasznosabb, mint a robotok, szállítószalagok és érzékelők hosszú listája, megállapodás szerinti folyamathatár nélkül.
Megjelent a Kinggleautomatizálási képességekmagában foglalja a későbbi vágást, ellenőrzést és csomagolást. Palackprojekt esetén fordítsa le ezt a képességet egy meghatározott hatókörbe. Az automatikus felvillanás, a nyakvágás, a szivárgásvizsgálat és a csomagolás különböző funkciók; egyiket sem szabad némán feltételezni a másik jelenlétéből.
| Művelet | Elintézendő kérdés | Átvételi ellenőrzés |
|---|---|---|
| Táplálás | Ki biztosítja a szállítást, a keverést és az anyagszintű vezérlést? | A jóváhagyott anyag nem tervezett ellátási megszakítás nélkül érkezik a garatba. |
| Eltávolítás | Hol van az alkatrész megfogva, és milyen irányban hagyja el az egységet? | Nincs elmulasztott átvitel vagy elfogadhatatlan jelölés a vizsgálati cikken. |
| Eltávolítás és vágás | Mely vaku- és befejezési funkciókat távolította el? | A szükséges élek, nyak és fogantyúnyílások megfelelnek az alkatrészdefiníciónak. |
| Ellenőrzés és elutasítás | Mely tesztek vannak soron belül, és hogyan különíthetők el a sikertelen részek? | Az egyeztetett kihívásmintákat azonosítják és megfelelően irányítják. |
| Szállítás és csomagolás | Milyen palack állapotának és elrendezésének kell elérnie a következő állomást? | Átadási, felhalmozási és végszámlálási munka a megbeszélt ütemben. |
Adjon minden határnak egy elnevezett integrációs tulajdonost. Ha a gép szállítója biztosítja a kiszedést, és egy másik szállító biztosítja a szivárgásvizsgálót, akkor is valakinek jóvá kell hagynia a palack tájolását, az átviteli magasságot, a távolságot és a vezérlő kézfogást. A kompatibilis megjelenésű modulok vásárlása nem ugyanaz, mint egy integrált cella vásárlása.
Állapodjon meg abban, hogy a „kész”, „alkatrész jelen van”, „ciklus befejeződött” és hibaállapotok jelennek meg ott, ahol ezekre a jelekre van szükség. Határozza meg, hogy melyik vezérlő kezdeményez leállást, és melyik egység jelenti a kezdeményező hibát. A pontos architektúra projektspecifikus, de a felelősség nem maradhat homályos.
Ellenőrizze a hulladékáramlást az elfogadott termék útvonalától elkülönítve. Az eltávolított vakut be kell gyűjteni és egyeztetni kell. Az újrafelhasználás az anyag- és termékkövetelményektől függ; az automatikus daráló csatlakozás nem engedélyez semmilyen utánőrlési százalékot. Tartsa ellenőrzés alatt az anyag receptjét.
A palackok szivárgásvizsgálatához határozza meg a vizsgálati módszert, a rögzítést, a tömítés állapotát és a megállapodás szerinti próbamintákat. Egy tesztállomásnak többet kell tennie, mint zöld eredményt megjeleníteni. Megbízhatóan szét kell választania a hibákat, és rögzítenie kell a számokat anélkül, hogy az elutasított alkatrészek észrevétlenül visszakerülnének a jó termék szállítószalagjára.
A hatókör rajzának tartalmaznia kell a karbantartást és a szerszámcserét is. Használja a Kinggle-tsegédprogram és gyári elrendezési útmutatóaz energia, a levegő, a víz és a tér összehangolására az összes mellékelt segédeszközzel.
Az átadás korlátozhatja a kimenetet, mielőtt a formázógép tenné
A fúvóformázó gyártósor csak azt szállítja, amit a kapcsolódó műveletei elbírnak. A leggyorsabb modul nem képes végtelenségig kompenzálni egy lassabb trimmert, tesztert vagy csomagolóállomást. A pufferek időt adnak a vonalnak, hogy helyreálljon egy rövid megszakítás után; nem szüntetik meg a tartós kapacitáshiányt.
Először minden felszerelés arányát ugyanarra az alapra helyezze. A szám öntési eseményeket, durva alkatrészeket, tesztelt alkatrészeket vagy elfogadott tartályokat jelent? Csak a folyamatos futást fedi le, vagy tartalmazza az utánpótlást és a szokásos megállásokat? Csak akkor hasonlítsa össze az árakat, ha ezek a meghatározások megegyeznek.
Kidolgozott példa kifejezetten feltételezett termelési alappal
Tekintsünk egy javasolt vonalat, amely 480 tartályt bocsát ki óránként formázás és vágás után. Tegyük fel, hogy az egypozíciós szivárgásvizsgálójának 8 másodpercre van szüksége a teljes terhelési, vizsgálati, döntési és ürítési folyamathoz. Ideális kapacitása 3600 ÷ 8 = 450 konténer óránként. Ezek tervezési feltételezések, nem mért Kinggle géperedmény.
Bejövő sebesség: 480/h · Ideális teszter kapacitás: 450/h · Akkumuláció: 30/h
A beérkező alkatrészek óránként 30 konténerrel is meghaladják a kapacitást, még ha nem áll meg a tesztelő. Egy 15 használható pozíciót tartalmazó puffer 15 ÷ 30 = 0,5 óra vagy 30 perc alatt töltődik ki. Ha a sort üres szállítószalaggal indítjuk, egy rövid bemutató kielégítőnek tűnhet. Az egyensúlytalanság továbbra is fennáll.
Most fontolja meg a tesztelő teljes leállítását. A feltételezett 480/h bejövő sebesség mellett az alkatrészek percenként 8-at érkeznek. Ugyanaz a 15 szabad pozíció mindössze 15 ÷ 8 = 1,875 percet, körülbelül 113 másodpercet biztosít, mielőtt a puffer megtelik. A felhalmozódás mértéke lassuláskor és teljes leálláskor eltérő.
Ezek a számítások csak akkor hasznosak, ha a pozíciók valóban használhatók. Az a palack, amely felborul, megérinti a védőburkolatot, vagy nem tudja megőrizni a kívánt tájolást, nem hoz létre érvényes pufferpozíciót. A biztonságos felhalmozódási határ elérése előtt a vezérlőelemeknek is egyeztetett válaszra van szükségük.
Ellenőrizze a geometriát és a sebességet
A kiszedő szerszámoknak és szállítószalagoknak az alkatrészt a tényleges kioldási állapotában kell kezelniük. Határozzon meg egy megismételhető markolat helyet. Ellenőrizze, hogy a nyak, a test vagy a vaku biztosítja-e ezt a helyet, és hogy a vágás eltávolítja-e a következő átvitel előtt. Előfordulhat, hogy az első átvételkor elérhető funkció nem létezik a másodiknál.
Ezt a nullapont-láncot feloldjuk a gép sebességének növelése előtt. Az ésszerű sebességgel átvitelt és előreláthatóan felépülő sor jobb termelési eszköz, mint az, amelyik többszöri kézi áthelyezést igényel. Az előnyben részesített megoldás lehet az átdolgozott szerszámozás, egy másik átviteli sorrend vagy a további utánfutó kapacitás – nem pedig egy gyorsabb formázási ciklus.
Végül számolja meg az elfogadott konténereket az egyeztetett ellenőrzési pont után. Tartsa az upstream bruttó számokat a diagnózishoz, de ne használja azokat a szállítási kimeneti adatként. Kingglegyári átvételi útmutatóelmagyarázza, hogy a termékazonosító, a számhatárok és a megfigyelési idő miért tartoznak ugyanabba a rekordba.
Bizonyítsuk be, hogy a vonal képes helyreállni és módosítani a termékeket
A zökkenőmentes automatikus futás csak egy üzemállapotot bizonyít. A gyártás magában foglalja az utánpótlást, a sikertelen átvitelt, az elutasított alkatrészeket, az eltömődött szállítószalagokat és a termékcseréket is. Ezek az események helyet érdemelnek az elfogadási tervben, mert a válasz határozza meg, hogy a sejt visszatér-e az ellenőrzött termeléshez.
Gyári oldalról a hibaelhárítást egy csiszolt demonstráció elé helyeznénk. Ha egy palack kihagyja a hangszedőt, a következő kérdés nem az, hogy valaki milyen gyorsan tudja visszahelyezni. A kérdések az, hogy mi észlelte a hiányosságot, melyik mozgás állt le, és hogyan erősíti meg a cella az ismert állapotot az újraindítás előtt. Az ismételt kézkorrekció tünet, amelyet ki kell vizsgálni, nem a normál automatikus működés.
Amikor egy vékony falú palack kiengedés után megbillen, ellenőrizzük a markolat és a támaszték állapotát, mielőtt több folyamatbeállítást megváltoztatnánk. Tekintse át az alkatrész merevségét átvitelkor, a rögzítés érintkezési pontjait és a mozgási sorrendet. Ezután próbáljon ki egy ellenőrzött korrekciót, és ellenőrizze újra az alkatrészt. A nagyobb megfogási nyomás más hibát okozhat az első javítás helyett.
Ugyanez a fegyelem vonatkozik arra az esetre is, ha a szivárgást visszautasítók emelkednek. Őrizze meg az érintett mintákat, és azonosítsa a helyzetet és az időt. Ellenőrizze a próbatömítést és a rögzítés állapotát a fröccsöntött nyak és a csípés mellett. A szivárgásvizsgáló csatlakozás és a szivárgó tartály különböző korrekciókat igényel. A fröccsöntési recept megváltoztatása az okok elkülönítése nélkül időt veszíthet, és elrejti a hibát.
Határozza meg a helyreállítást a hiba fellépése előtt
- Jegyezze fel a kiváltó hibát, az érintett modult és a termék helyzetét.
- Állítsa a cellát a jóváhagyott vezérlési és biztonsági terv által meghatározott állapotba.
- Felhatalmazott személyzettel oldja meg a hibát az előírt elkülönítési és hozzáférési eljárás szerint.
- Az újraindítás előtt illessze össze az alkatrészeket az áthelyezési, ellenőrzési és elutasítási pozíciókban.
- Folytassa az egyeztetett helyreállítási sorrendet, majd ellenőrizze a szükséges termékellenőrzéseket.
Ezek tervezési lépések, nem engedélyt adnak az őrzött berendezésekbe való belépésre vagy a retesz megkerülésére. Az integrált cellának kockázatelemzésre van szüksége, amely magában foglalja a modulok interakcióit és az előrelátható beavatkozásokat.ISO 12100:2010meghatározza a gépek kockázatértékelésének és kockázatcsökkentésének általános elveit; a projektnek meg kell határoznia az alkalmazandó gépspecifikus és rendeltetési követelményeket is.
A mentett recept nem feltétlenül jelenti a teljes átállást
Egy recept felidézheti a hőmérsékletet és a formázási mozgásokat, miközben a picker, a trimmer fészek és a teszter manuálisan beállítható marad. Kérdezze meg, mely pozíciók vannak tárolva, melyek motorizáltak, és melyekhez szükséges a fizikai szerszámcsere. Technéfolyamatautomatizálási dokumentációiparági példát ad a formátumhoz kapcsolódó beállításokra a picker, a deflashing és a szivárgástesztelő pozíciókhoz. Ez szemlélteti a meghatározandó hatókört; nem minden gépen hozza létre azokat a funkciókat.
Határozza meg az átállási időt az egyik formátum végső elfogadott részétől a következő első elfogadott részéhez, az elfogadott módszerrel. Külön rögzítse a szerszámozási munkákat, a beállításokat, az anyagátállást és a minőségi kiadást. Ez feltárja, hogy valójában mit takarít meg egy gyorsabb recept-visszahívás, és mi marad mechanikai vagy feldolgozási feladat.
Hasonlítsa össze az elfogadott konténerenkénti költséget, ne az automatizálási címkéket
A félautomata és a teljesen automatikus fúvógép összehasonlítását ugyanazzal a termékkel és a gyártási ütemtervvel kell kezdeni. Ellenkező esetben az olcsóbb árajánlat egyszerűen kizárhatja a kezelést, a tesztelést vagy a csomagolást, amelyet a másik árajánlat tartalmaz. Hasonlítsa össze az egyenlő szállítási határokat, mielőtt összehasonlítja a felszerelések összegét.
Az automatizálás akkor a leginkább védhető, ha eltávolít egy meghatározott ismétlődő kényszert. Ez lehet manuális vaku eltávolítás, inkonzisztens átvitel, nehéz ellenőrzési átadás vagy olyan csomagolási művelet, amely nem képes lépést tartani. Ha több automatizálást vásárol a korlát azonosítása nélkül, az megnövelheti a karbantartási és váltási munkákat anélkül, hogy javítaná az elfogadott teljesítményt.
A költséghatár legyen olyan széles, mint a kimeneti határ
Átvett konténerenkénti költség = a megállapodás szerinti gyártási határon belüli összköltség ÷ az adott határon belül leszállított elfogadott konténerek
A számlálónak tartalmaznia kell az összehasonlítás szempontjából releváns költségeket: anyag, munkaerő, közművek, szerszámok, karbantartás és a kiválasztott tőke vagy rezsi kezelés. Mindkét lehetőséghez használja ugyanazt az elszámolási módszert. A downstream robot nem ingyenes, mert a költsége kívül esik a fröccsöntőgép árajánlaton.
Sorolja fel a visszatérő emberi feladatokat! Valaki továbbra is pótolhatja az anyagokat, mozgathatja a törmeléket, mintát vehet az alkatrészekből, kicserélheti a kartonokat, karbantarthatja a szerszámokat és reagálhat a riasztásokra. Becsülje meg a munkaterhelést egy normál műszakban, nem csak az automatikus munkafolyamat futása közben. Döntse el, hogy egy operátor biztonságosan kiszolgálhat-e egynél több cellát késleltetett ellenőrzések vagy helyreállítás nélkül.
Használja a villamos energiát kWh-ban a megfigyelési időszakra és az ugyanebből az időszakból elfogadott konténereket. A kW-ban megadott teljesítmény más mennyiség. A komplett vonal összehasonlításakor vegye figyelembe az egyeztetett segédberendezéseket, különösen, ha kompresszor, hűtő vagy daráló változik az ajánlatok között. Aközüzemi követelmények útmutatójamagyarázatot ad arra, hogy miért kell különválasztani a csatlakoztatott teljesítményt és a működési igényt.
A gyakori formátummódosítások esetén vizsgálja meg az egyes SKU-hoz szükséges rögzítőket és tartalék szerszámokat. Az alacsonyabb kezdeti cellaárat bonyolult átállások vagy extra formátumú alkatrészek ellensúlyozhatják. Ezzel szemben a kifinomult átviteli rendszer szükségtelen lehet egy kis volumenű, praktikus kézi utómunkával rendelkező termék esetében.
Javasoljuk az ajánlatok rangsorolását az általuk eltávolított termelési megszorítások, az általuk ellenőrizhető elfogadott kimenetek és az általuk hátrahagyott visszatérő munkák alapján. Egy automatizáltabb cella akkor kapja meg a helyét, ha ezek az előnyök illeszkednek a gyár valós ütemtervéhez. A „pilóta nélküli” nem elégséges pénzügyi érv.
Inkább kérjen kényes eseteket, mint egyetemes megtérülési követelést. Hasonlítsa össze a várható keresletet, az alacsonyabb kihasználtságot és a gyakoribb változtatásokat a vevő saját költségeivel. Ez akkor is hasznossá teszi a befektetési döntést, ha az értékesítési mennyiségek vagy a termékösszetétel megváltozik.
A rendelés leadása előtt hagyja jóvá a konfigurációt
A beszerzési megrendelés előtt alakítsa át a kiválasztott koncepciót egy egyeztetett berendezéslistává, cellaelrendezésbe és elfogadási protokollba. A legdrágább kétértelműség gyakran nem a hiányzó érzékelő. Ez egy határ, amelyről mindegyik fél azt gondolta, hogy valaki másé.
Egy kompakt palackprojekthez a2 literes egyállomásos platformkonkrét kiindulópontot kínál. A közzétett formaboríték és a kisebb palackok több kimeneti lehetőségei lehetővé teszik a kezdeti illeszkedés ellenőrzését. A tényleges rajz, gyanta, fejelrendezés és a későbbi hatókör határozza meg a javasolt összeállítást. Ne csak a kötetből válassza ki ezt a konfigurációt.
Válaszoljon a próba során a vásárlási kérdésekre
A kísérletnek az elfogadott termékdefiníciót kell használnia, és magában kell foglalnia az idézett kimenetet támogató műveleteket. Ha a szivárgásteszt vagy a vágás a szállítási határ részét képezi, demonstrálja azt a cellával, ahelyett, hogy független önálló ciklust mutatna be. Őrizze meg a minta azonosságát, ahol több pozíció elrejthet egy gyenge kimenetet vagy üreget.
Az elfogadási rekordnak minden igényt egy módszerhez, határértékhez és megfigyelt eredményhez kell kötnie. Az olyan szó, mint a „megfelelt” az alapfeltétel nélkül, nem irányíthatja a vevő gyárában történő üzembe helyezést. AKinggle FAT útmutatóteljesebb keretet biztosít azoknak a bizonyítékoknak.
- Identitásépítés:gép, szerszámok, vezérlési változat és a mellékelt modulok.
- Vizsgálati feltételek:termék, gyanta, aktív pozíciók és használati feltételek.
- Minőség:kritikus mérések, funkcionális tesztek és elutasítási okok.
- Vonal teljesítménye:elfogadott számlálás, megfigyelési időszak, megállások és beavatkozások.
- Helyreállítás:egyeztetett hibaforgatókönyveket és a bemutatott újraindítási sorrendet.
- Átadás:rajzok, kézikönyvek, szerszáminformációk, biztonsági másolatok és nyitott elemek.
Külön a gyári átvételt a helyszíni átvételtől, ha az üzemi szolgáltatások vagy a harmadik féltől származó berendezések nem reprodukálhatók a szállítás előtt. Előzetesen azonosítsa a fennmaradó ellenőrzéseket, és jelölje ki a felelősséget. A gyári próba nem állíthatja csendben, hogy ellenőrizni kell azokat a feltételeket, amelyekben nem szerepelt.
A képzésnek ki kell terjednie a normál működésre és az automatizálás által hátrahagyott feladatokra. A kezelőknek fel kell ismerniük a sikertelen átvitelt, értelmezniük kell a kezdeményező riasztást, és követniük kell a jóváhagyott helyreállítási módszert. A karbantartáshoz szükség van a rajzokra, a kopóalkatrészekre és a cella támogatásához szükséges hozzáférésre.
Beszélje meg az automatikus extrudálásos fúvóformázás konfigurációját a Kinggle segítségével.Küldje el a tartály rajzát, a gyanta minőségét, a kész tömeget, a szükséges vizsgálatokat, a gyártási ütemtervet és a tervezett későbbi műveleteket a következőn keresztülprojekt érdeklődő oldal.
Érintkezés:sales@kinggle.com · +86-574-87103665. A meghatározott termék- és vonalhatár hasznosabbá teszi a konfiguráció áttekintését, mint a gép árának kérése.
Gyakran ismételt kérdések
Az automata fúvógép ugyanaz, mint egy komplett gyártósor?
Nem. Egy automata gép irányíthatja a fröccsöntési mozgásokat, miközben a termék eltávolítása, vágása, ellenőrzése vagy csomagolása külön marad. Egy teljes gyártósor határozza meg az átvitelt, az ellenőrzéseket és a minőségi határt ezek között a műveletek között. Kérjen felszereléslistát és elrendezést, amely azonosítja az összes mellékelt modult, kézi feladatot és kizárt szolgáltatást. Nem az automatikus szó, hanem a vásárlási specifikáció határozza meg, hogy mi érkezik.
Szüksége van még kezelőkre egy teljesen automata fúvógéphez?
Igen. Az anyag-utánpótlás, a minőségi mintavétel, a szerszámcserék, a karbantartás és a hibaelhárítás továbbra is meg kell határozni a felelősséget. Az automatizálás megszüntetheti az ismétlődő kezelést anélkül, hogy minden termelési feladatot eltávolítana. Tervezze meg a személyzetet a teljes műszak és a tényleges szolgáltatási elrendezés körül, beleértve a csomagolást és a hulladékkezelést. Ne számoljon le egy rövid bemutatóból, amelyben a kisegítő személyzet a kamera keretén kívül marad.
Az automatikus öblítés, a palack szivárgásvizsgálata és a csomagolás az alapfelszereltség része?
Ne gondold, hogy azok. Az árajánlatnak meg kell határoznia az egyes műveleteket, a szállított berendezéseket, a termékspecifikus szerszámokat, a vizsgálati módszert és a selejtezési útvonalat. A kiszállító egység nem szivárgásvizsgáló, és az automatikus szállítószalag nem automatikus csomagolórendszer. Minden idézett modulnál kérdezze meg, hogy milyen befejezetlen állapotot kap és milyen elfogadott állapotot szállít.
Automatizálható egy meglévő extrudáló fúvógép?
Lehetséges, de a megvalósíthatóság függ a meglévő vezérlőrendszertől, őrzéstől, rendelkezésre álló helytől, formanyílástól, termékleadástól és szállítási elrendezéstől. Az alkatrésznek meg kell felelnie a javasolt megfogó-, vágó- és ellenőrző felszereléseknek is. Tekintse át a teljes cellát, mielőtt külön vásárolna egy robotot vagy szállítószalagot. Az utólagos felszerelésnek tartalmaznia kell egy meghatározott integrációs felelősséget, frissített kockázatértékelést és jóváhagyott gyártási kísérletet.
Hogyan kell a vásárlóknak ellenőrizniük az automatikus vonal kimenetét?
Számolja össze az elfogadott konténereket a megbeszélt végső ürítési ponton egy meghatározott megfigyelési időszak alatt. Azonosítsa a gyantát, a terméket, a formát, az aktív pozíciókat, a segédprogramokat és a mellékelt műveleteket. Jegyezze fel az elutasításokat, leállításokat és kézi beavatkozásokat. Jelentse a bruttó fröccsöntési teljesítményt az elfogadott vonali kimenettől elkülönítve. A katalógus száraz ciklus értéke nem helyettesíti ezt a gyártási kísérletet.