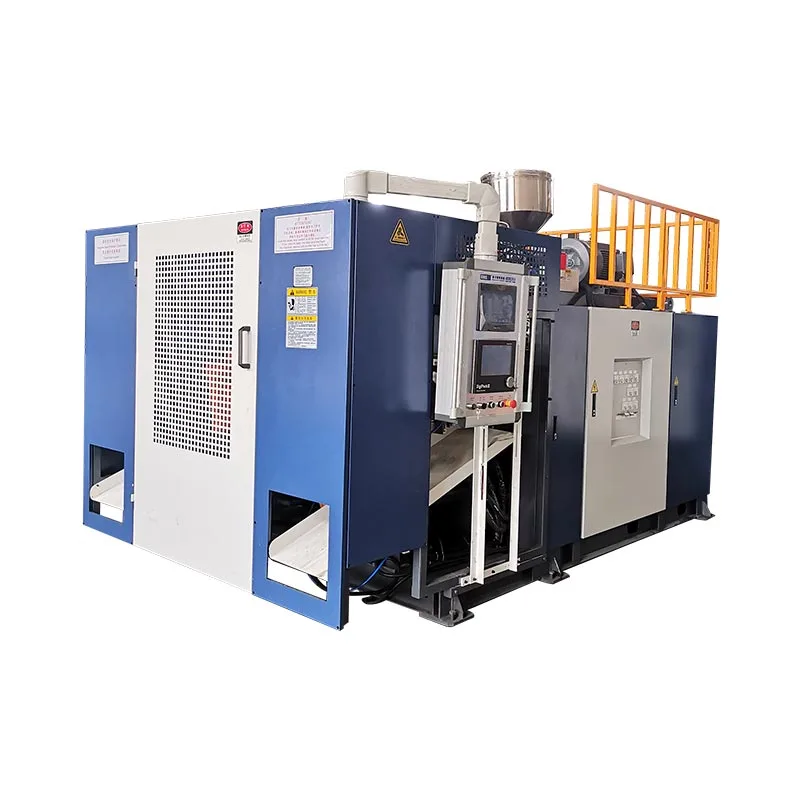
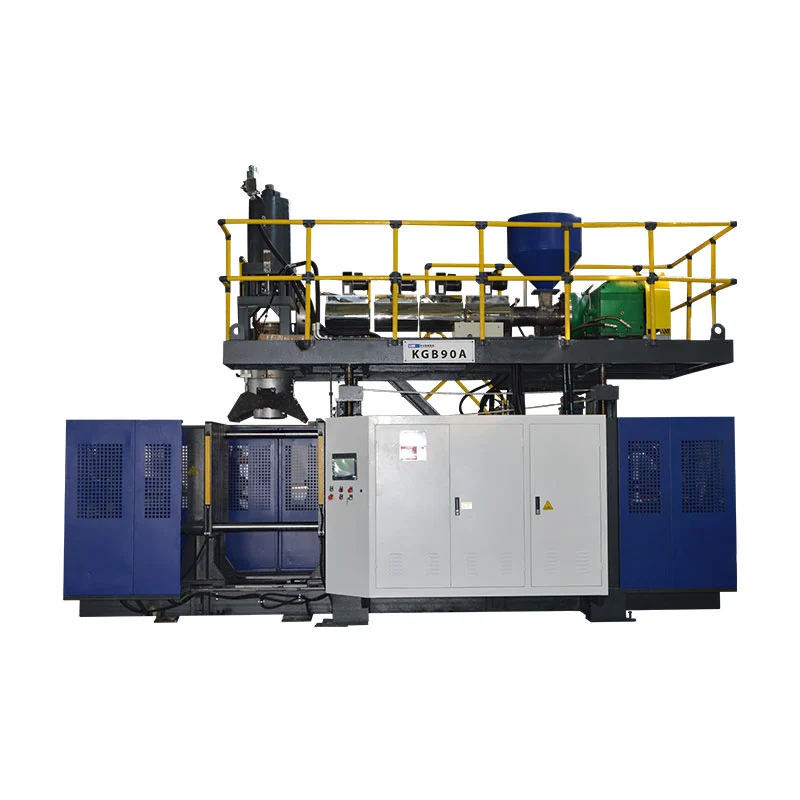
Egy 1000 literes IBC fúvógép alkotja a műanyag belső edényt. Ez önmagában nem bizonyítja a teljes IBC-t. Válassza ki és fogadja el a gépet a jóváhagyott belső palack, ketrec, raklap, záróelemek, anyagrendszer, forma, mellékszerelvény és a szükséges csomagolási tesztek alapján.
A nagy kapacitás miatt egy IBC-projekt gépméretezési gyakorlatnak tűnik. A nehéz munka a felületeken ül. A felső nyílásnak találkoznia kell a zárással. Az alsó kimenetnek találkoznia kell a szelep és a ketrec hozzáférésével. Az öntött testnek megfelelően kell feküdnie a raklapon. A ketrecnek meg kell védenie a belső tartályt anélkül, hogy káros érintkezést hozna létre.
Ez az útmutató ezeket az interfészeket gépi bemenetekké és gyári tesztelési bizonyítékokká alakítja. A Kinggle jelenlegi 1000 literes IBC platformját használja közzétett berendezési referenciaként.

A termék egy összeszerelt rendszer
A belső palack illeszkedik a ketrechez, a raklaphoz, a szelephez és a töltőcsatlakozáshoz.
A fej, a parison profil, a forma és a hűtés alkotja a jóváhagyott faltérképet.
A kiszedés, a vágás, az összeszerelés és a tesztelés fenntartja a szükséges elfogadott teljesítményt.
A próba minden elfogadott egységet az anyagokkal, beállításokkal, mérésekkel és vizsgálati eredményekkel köt össze.
KGB1000L-IBC, míg a specifikációs táblázata használjaKGS1000L-IBC. A száraz ciklus sora is megjelenik150 liter, ami nem használható arány. Ez a cikk a berendezést Kinggle 1000L IBC platformnak nevezi mindaddig, amíg az élő oldal és az árajánlat egyetlen megerősített modellkódot és kimeneti egységet használ.Határozza meg, hogy mit szállít az 1000 literes IBC fúvóformázógép
A fúvógép készíti a műanyag testet. Az IBC terminológiában ezt a testet gyakran belső palacknak, belső tartálynak, bélésnek vagy belső tartálynak nevezik. A keresés nyelve piaconként eltérő. A műszaki megállapodásnak egy ellenőrzött kifejezést kell használnia.
Egy komplett kompozit IBC többet tartalmaz, mint az öntött test. A külső szerkezet fémketrecből és raklapból állhat. Zárások, tömítések, alsó nyomószelep, címkék és azonosító jelek teszik teljessé a csomagot. Az összeszerelő berendezések és a tesztállomások a formázócellán kívül helyezkedhetnek el.
A megkülönböztetésnek gyakorlati hatása van. A gép beszállítója igazolni tudja az öntési folyamatot és az egyeztetett próbatételben szereplő méreteket. A teljes IBC tulajdonosnak bizonyítania kell, hogy az összes szállított alkatrész együtt működik. Ha a ketrec, raklap vagy szelep más szállítótól származik, a vevőnek interfész-vezérlésre van szüksége a vállalatok között.
Az Egyesült Államok jelenlegi szabályai világos példát mutatnak.49 178 707 CFRAz összetett IBC-t egy merev külső csomagolásként írja le, amely egy műanyag belső tartályt vesz körül. Azt írja, hogy a belső tartály és a külső csomagolás egy integrált csomagot alkot. Azt is mondja, hogy a belső tartálynak nem az a célja, hogy a külső csomagolás nélkül ellátja elszigetelési funkcióját.
Ez a szabály piacspecifikus, de a mérnöki óra jól halad. Ne fogadja el a belső palackot elszigetelten, ha a kereskedelmi termék összeszerelt IBC. A termelőketrec, a raklap, a felső záróelem, a szelep és a tömítések felvétele a minősítési tervbe.
Az árajánlatnak tartalmaznia kell a gép-szállító határt. Nevezze meg a mellékelt öntőformát, robotot, tisztítószert, szivárgásvizsgálót, szállítószalagokat és összeszerelő szerszámokat. Jelölje meg az összes vevő által szállított alkatrészt és szolgáltatást. Egy színes határrajz hasznosabb, mint a „standard tartozékok” hosszú listája.
A belső palackot, a ketrecet, a raklapot és a szelepet egy rajzon irányítsa
A palack belső rajza nem állhat meg a külső méreteinél. Meg kell mutatnia, hogyan találkozik a palack az IBC többi részével. Készítsen egy interfészvezérlő rajzot a jóváhagyott alkatrészrajzokra való hivatkozásokkal.
Kezdje a tetején. Jegyezze fel a töltőnyílást, a menetet vagy a zárófelületet, a tömítőfelületet, a kupak hézagát és a kosár hozzáférését. Adja hozzá a felső felület magasságát a ketrechez képest. A záróelem megfelelhet a saját mérőeszközének, mégis nehézkessé válik a felszerelése, ha a belső palack túl magasan vagy túl alacsonyan helyezkedik el.
Lépjen az alsó kimenetre. Mutassa be a kimenet középvonalát, a szöget, a támasztékot, a szelepcsatlakozást és a kalitkán keresztüli hézagot. Tartalmazza a raklapkapcsolatot. A meleg palack alakja megváltozhat a hűtés során, ezért mérje meg a felületet az egyeztetett kondicionálási időszak után.
Térképezze fel a ketrec érintkezőit. Jelölje meg a sarok sugarait, a panelzónákat és az esetleges helyi támasztékokat. Az érintkező megváltozhat, amikor a feltöltött egységet kezelik vagy egymásra rakják. A belső palacknak ott kell lennie, ahol a kialakítás elvárja. Nem szabad véletlenül kidudorodva támaszkodnia.
| Felület | Ellenőrzött bizonyítékok | Gép vagy forma döntés |
|---|---|---|
| Felső nyitás és zárás | Fejezze be a rajzot, a tömítőfelületet, a mérőt és a kupak hézagát | Nyakszerszámok, fúvás elrendezés, hűtés és trim |
| Alsó kimenet és szelep | Középvonal, szög, támaszték, tömítés és ketrec hozzáférés | Formabetét, helyi falprofil, hűtés és kikészítés |
| Külső ketrec | Belső boríték, sínek helyek és palackok érintkezési zónái | Palack geometriája, fali térképe és kiadási állapota |
| Raklap vagy alap | A lokátor geometriája, a tartófelület és a kezelési távolság | Alapforma forma, kivehető támaszték és utóhűtő rögzítés |
| Címke és jelölési területek | Laposság, helyzet és szükséges azonosítás | Formafelület, falprofil és utólagos kezelés |
Számozzon meg minden interfészt. Használja ugyanazokat a számokat a formarajzon, az ellenőrzési tervben és a gyári próbajelentésben. Ha egy dimenzió meghibásodik, a csapat nyomon követheti azt a szerszámozásig, a hűtéshez, az eltávolításhoz vagy az összeszereléshez, anélkül, hogy vitatkozna arról, hogy melyik rajzvezérlőt.
Kinggleértékesítési folyamattermékfotókat, rajzokat, súlyt, méretet, anyagot, vastagságot, teljesítményt és vegyszerállóságot kér. IBC projekt esetén adja hozzá a ketrec-, raklap-, szelep- és zárórajzokat a csomaghoz.
Olvassa el a közzétett 1000 literes gépborítékot anélkül, hogy túl olvasná
Kinggle1000L IBC termékoldalbiztosítja az összehasonlító borítékot. Felsorol egy 1000 literes maximális konténerosztályt, egy 55 tonnás gépet és egy 9,5 × 5,1 × 6,5 méteres gépméretet. A végleges elrendezéshez még hozzáférésre, karbantartásra és segédtérre van szükség.
A nyilvános szorítótáblázaton 1000 kN, egy 1800 x 1600 mm-es nyomólap és 1600 x 1500 mm-es maximális formaméret szerepel. 1200 és 1400 mm közötti vastagsági tartományt ad. Ezek a számok alátámasztják a korai formázási áttekintést. Nem helyettesítik a teljes forma-összeállítási rajzot.
Az extrudálási rész két 100 mm-es csavart tartalmaz 32 L/D aránnyal. A közzétett HDPE olvasztási kapacitás csavaronként 180 kg/h. A vágófej rész egy 45 literes akkumulátort és egy 33 kg-os PE-akkumulátor-súly referenciaértéket tartalmaz.
| Közzétett tétel | Weboldal értéke | Kötelező projektellenőrzés |
|---|---|---|
| Konténer osztály | 1000 liter | Jóváhagyott belső palack, durva lövés, penész és eltávolítási út |
| A gép mérete és súlya | 9,5 x 5,1 x 6,5 m; 55 t | Végleges GA rajz, alapozás, szállítási felosztás és emelési terv |
| Szorítóerő | 1000 kN | Vetített terület, fúvónyomás, lecsípődés és margó |
| Maximális formaméret | 1600 x 1500 mm | Teljes forma, elosztók, tömlők, mozgó alkatrészek és robothézag |
| Formavastagság | 1200-1400 mm | Zárt köteg és nyomólap interfész |
| Csavarok | 100 mm x 2; 32 L/D | Rétegszerkezet, gyantaminőség és tényleges rendezett olvadási út |
| Megjelent HDPE olvasztási kapacitás | 180 kg/h x 2 | Stabil gyógyulás a jóváhagyott formulával |
| Akkumulátor hivatkozások | 45 liter; 33 kg PE | Bruttó parison tömeg, tartalék, gyantabázis és profil |
| Fújj levegőt | 0,8 MPa; 2 m³/perc | Csúcsáramlás, vevő, levegőminőség és nyomás a gépnél |
| Hűtővíz | 0,3 MPa; 120 l/perc | Hőmérséklet, hőterhelés, vízminőség és áramköri egyensúly |
| Közzétett teljesítményreferencia | átlagosan 110-150 kW | Mérési határ, termék, beállítások és elfogadott kimenet |
Jelenleg az oldal száraz ciklusának sora látható150 liter. A liter nem ciklusszám. Ne alakítsa át ezt a sort óránként 150 darabra vagy más kimeneti igényre. Kérje meg a Kinggle-t, hogy erősítse meg a kívánt számot és mértékegységet az árajánlatban.
Minden sor egy szűk kérdésre válaszol. A maximális formaszélesség nem bizonyítja a robot távolságát. Az akkumulátor tömege nem bizonyítja a kész belső palack súlyát. Az olvasztási kapacitás értéke nem egyenlő az elfogadott kimenettel. Kösse össze a sorokat a jóváhagyott termék- és próbaterv segítségével.
Kérje a csatlakoztatott terhelés ütemezését is. A motor és a fűtés sorai a főbb alkatrészeket írják le, de a végső beépített terhelés tartalmazhat vezérlőket, szivattyúkat, robotot, anyagmozgatást és a megrendelt segédeszközöket is.
Építse fel az akkumulátor döntését egy mért tömegmérlegből
A kész belső palack csak egy része az egyes lövéseknek. A parison felső vakut, alsó végeket, kimeneti burkolatot és egyéb folyamathulladékot is képez. Az akkumulátornak az egész egyházközséget el kell látnia a jóváhagyott anyagi alapon.
Mérjünk le egy ismert gyártási mintát, ha van ilyen. Távolítsa el a záróelemeket, szelepeket és minden külön összeszerelt alkatrészt. Ezután mérje le vagy becsülje meg az egyes trimm-folyamokat. Tartsa a becslést a javasolt forma- és csípős kialakításhoz kötve.
kész belső foglalat + felső vaku + alsó végek + kimeneti burkolat + egyéb fröccsöntött hulladék
Hasonlítsa össze ezt az eredményt a közzétett 33 kg-os PE akkumulátor-súly referenciaértékkel. Ne hasonlítsa össze egyedül a kész súlyt. A projekthez működési tartalék is szükséges. A kiválasztott gyanta, szín és rétegelrendezés megváltoztathatja a hasznos tömegalapot.
A kötet újabb csekket hoz létre. Az oldalon egy 45 literes akkumulátor található. A térfogat és a tömeg közötti összefüggés a tényleges olvadéktól és a gyártó definíciójától függ. Ne alakítsa át a 45 litert közvetlenül a késztermék tömegévé a szállító számítása nélkül.
Az akkumulátor lemerülési ideje számít, mert egy hosszú, nehéz parison megereszkedhet. A fejnek ki kell juttatnia a programozott parisont, mielőtt a gravitáció ellenőrizhetetlenül megváltoztatná a faleloszlást. Jegyezze fel a kisülési ablakot, az olvadék állapotát és a préselési rés profilját a próba során.
A felépülés is számít. A két extrudernek el kell készítenie a következő lövést a gyártási cikluson belül. Hasonlítsa össze a mért helyreállítási időt a hűtéssel és a későbbi munkával. A nagy katalógus-olvadási sebesség nem segíthet, ha a jóváhagyott anyagrendszer lassan regenerálódik, vagy az alsó cella már megtelt.
Használja a tömegrekordot Kinggle-nélparison programozási útmutató. A tömeg megmutatja, hogy mennyi anyag került a formába. A fali térképen látható, hogy hova került az az anyag.
Minden rétegnek adjon írásos munkát, mielőtt két extrudert rendel
A termékoldal leírja a többrétegű gyártást, és felsorol két extrudert. Ez a többfolyamos platform bizonyítéka. Ez nem egy teljes rétegspecifikáció.
Írd le az egyes rétegek függvényét! Egy réteg biztosíthatja a szabályozott érintkezési felületet. Egy másik jóváhagyott folyamat közbeni újraköszörülést végezhet. A szín- vagy UV-védelem egy meghatározott sugárban helyezkedhet el. A pontos kialakítás a terméktől, a tartalomtól, a piactól és a jóváhagyott tesztprogramtól függ.
Ezután határozza meg az engedélyezett anyagokat. Nevezze meg a gyantaminőséget, a mesterkeveréket, az adalékokat és az újraőrlés forrását. Jegyezze fel, hogy az újraőrlés csak ugyanabból a gyártási folyamatból származik-e. Ne használja az „újrahasznosított” szót egy ellenőrzött anyagspecifikáció helyettesítésére.
Az Egyesült Államok jelenlegi követelményei jól mutatják, miért számít ez. A 178.707 szakasz ismert műanyag előírásokat ír elő a kompozit IBC belső tartályokra. Korlátozza a felhasznált anyagokat is, hacsak nincs jóváhagyva, ugyanakkor megengedi a gyártási maradékot vagy az újraőrlést ugyanabból a gyártási folyamatból a megadott feltételek mellett. Más piacok eltérő szabályokat alkalmazhatnak.
A rétegaránynak szüksége van egy célra és egy munkatartományra. Adja meg, hogyan kell beállítani és ellenőrizni az arányt. A gravimetrikus előtolási rekordok, az extruder kimeneti ellenőrzései vagy a roncsolásos szakaszelemzés támogathatják a szabályozási tervet. A gyári próba előtt válassza ki a módszert.
A fejrajzon az olvadás útját kell mutatni. Határozza meg, melyik extruder táplálja az egyes rétegeket. Jegyezze fel a szakaszok számát és a sorrendet a kocka mellett. Adjon hozzá tisztítási és anyagcsere eljárásokat. Ha a projekt egyrétegű és többrétegű termékeket is futtat, határozza meg az átalakítási eljárást és annak elfogadási ellenőrzését.
A gép leírása
Két közzétett 100 mm-es csavar és egy többrétegű kimutatás mutatja a platform irányát. Nem határozzák meg a rendezett rétegfüggvényeket vagy arányokat.
Projekt specifikáció
A rétegdiagram megnevezi az egyes anyagáramot, a funkciót, a célarányt, a megengedett tartományt, az ellenőrzési módszert és a változás-szabályozási szabályt.
Ne ígérjen alacsonyabb költséget vagy hosszabb élettartamot a többrétegű konstrukciónak a jóváhagyott képlet és vizsgálati bizonyíték nélkül. Ezek az eredmények a kiválasztott anyagoktól, a forgalmazástól és a kész IBC tervezéstől függenek.
Ellenőrizze a formát, a bilincset és a parison útvonalat egyetlen mechanikai rendszerként
Egy 1000 literes forma többet foglal el, mint egy katalógus szélessége és magassága. Tartalmazza a hűtő elosztókat, tömlőket, nyakszerszámokat, kimeneti betéteket, csípőhelyeket, emelési pontokat és minden mozgó részletet. A robotnak és a forró belső palacknak világos eltávolítási útvonalra van szüksége.
Fedje rá a teljes formarajzot a lemezrajzra. Ellenőrizze a hajtórudakat, a szorító középvonalat, a fúvószerszámokat és a szervizcsatlakozásokat. Tekintse át a zárt vastagságot és a nyitási sorrendet. Egy öntőforma elfér a lapok között, és még mindig blokkolja a tömlő vagy a robot mozgását.
A bilincs kiválasztásánál a kivetített területet és a fúvónyomást kell használni. A közzétett 1000 kN egy gépoldalas referencia. Kérje a projekt számítását. Tartalmazza a leszorító erőket és a megadott margót. A nagy lapos panelek még akkor is igényes vetített területet tudnak előállítani, ha a belső palack térfogatához képest könnyű.
A plébánia ösvénye ugyanolyan figyelmet igényel. Erősítse meg a szerszám középvonalát, a kisülési hosszt, a formabefogást és a zárási sorrendet. A hosszú parison képes lengetni vagy nyújtózkodni, mielőtt elfogják. A profilnak figyelembe kell vennie a vállát, a sarkokat, a kimeneti zónát és az aljzatot.
A becsípős területeknek elegendő anyagra van szükségük a hegesztéshez, de a felesleges anyag növeli a vágást és a hűtést. A kimeneti betét helyi vezérlést igényel. A felső nyílásnak stabil geometriára van szüksége a záráshoz. Ezek a tereptárgyak a számozott falitérképen szerepelnek.
A szellőzés és a felületkezelés befolyásolja a kibocsátást és a megjelenést. A ketrec elrejthet néhány panelt, de nem tudja kijavítani az öntött hibát. Tekintse át az összes érintkező- és címketerületet, amely az összeszerelés után is működőképes marad.
Kinggleformatervezési útmutatóburkolatok illeszkedése, lecsípése, légtelenítése és hűtése. Használja a végső összeállítási rajzzal együtt, ne általános formaellenőrző listaként.
Az öntőformát csak azután hagyja jóvá, ha a gép szállítója, a formagyártó, a ketrecbeszállító és az IBC tulajdonosa megállapodott az interfészekről. Minden jóváhagyott rajz-revíziót rögzítsen a vásárlási fájlban.
Védje az IBC geometriáját hűtéssel, eltávolítással és kondicionálással
A nagy felületek a forma nyitása után is tovább mozognak. A belső palack elfogadhatónak tűnhet kiengedéskor, és hűlés közben elsodródhat. Ez a mozgás megváltoztathatja a zárási magasságot, a szelep helyzetét vagy a ketrec érintkezését.
Hűtőkörök tervezése a termikus zónák köré. A vállak, a sarkok, a nyakak, a kivezető betétek és az alaptámaszok eltérő áramlást igényelhetnek. Nevezze meg az egyes áramköröket a formarajzon. Adja hozzá a kívánt bemeneti hőmérsékletet és áramlást. Egyetlen nyomásleolvasás nem bizonyítja a kiegyensúlyozott hűtést.
Mérje meg az ellátási és visszaszállítási feltételeket a próba során. Ellenőrizze az áramlást minden olyan körben, ahol a rendszer lehetővé teszi. Rögzítse a penész hőmérsékletét az egyeztetett helyeken. Ha az egyik zóna forró marad, ne rejtse el a teljes ciklus meghosszabbításával az áramkör vizsgálata nélkül.
A kivehető támogatás a hűtés része. Határozza meg, hol fog a robot, és hol száll le a palack. A meleg panel deformálódhat egy keskeny megfogó vagy szállítószalag alatt. Az alsó kimenetnek kerülnie kell az ütközést. Az alapnak alátámasztottnak kell maradnia, amíg az alkatrész eléri a kezelhetőséget.
A méretellenőrzés előtt állítson be kondicionálási időt. Adja meg a környezeti állapotot, ha ez számít. Ugyanazt az időzítést használja a próbamintákhoz és a gyártásellenőrzéshez. Ha az egyik palackot melegen, egy másik hideget mérünk, az olyan zajt kelt, amely úgy néz ki, mint a folyamat eltolódása.
A termékoldalon a 0,3 MPa és a 120 L/perc hűtővíz referenciaként szerepel. Ezek az ábrák segítenek a kapcsolat megtervezésében. Nem határozzák meg a víz hőmérsékletét vagy a teljes hőelvezető képességet. Kérdezze meg a gép és a forma hőterhelését.
Kövesse nyomon a hűtési időt a minőség ellen. Kinggleciklusidő útmutatóelválasztja a hűtést, a visszanyerést és a kezelést. A hasznos cél a legrövidebb stabil ciklus, amely megfelel a méret- és funkcionális tervnek.
Ügyeljen arra, hogy az öntött palack a gyártórekeszhez, a raklaphoz és a szeleprészekhez illeszkedjen
A minősítés során termelési célú alkatrészeket használjon. A prototípus ketrecek vagy a kézzel módosított raklapok elrejthetik az interfész hibákat. Jegyezze fel a szállítót, az alkatrészszámot és az átdolgozást minden összeszerelési alkatrészhez.
Kezdje száraz illesztéssel. Helyezze a kondicionált belső palackot a ketrecbe és a raklapba. Ellenőrizze a lokátor érintkezőit, a panel hézagát, a felső nyílás hozzáférését és a kimenet helyzetét. Szerelje fel a szelepet és a felső záróelemet a meghatározott szerszámokkal és nyomatékmódszerrel, ahol lehetséges.
Mérje meg az összeszerelt egységet az interfészeknél. Ne ismételjen meg minden öntött méretet. Koncentráljon arra, hogy mi szabályozza a töltést, a kiürítést, a kezelést, a halmozást és a teszt előkészítését. Használjon go vagy no-go műszereket, ahol csökkentik a kezelő megítélését.
A kezelés után ellenőrizze az érintkezést. Emelje vagy mozgassa az egységet a jóváhagyott módszerrel. Keressen új nyomokat, helyi nyomáspontokat vagy mozgást. A belső palacknak és a ketrecnek a tervezésnek megfelelően kell működnie, nem csak álló helyzetben kell illeszkednie.
| Összeszerelési ellenőrzés | Mit kell rögzíteni | Lehetséges folyamatkapcsolat |
|---|---|---|
| Ketrec behelyezése | Törlés, interferencia, tájolás és beillesztési módszer | Karosszéria méretei, hűtés, kivezetési deformáció |
| Raklap ülőhely | Tartóérintkező, hintázás, lokátor illesztése és kimeneti magassága | Alapforma, hűtőtartó és formabetét |
| Felső zárás | Mérési eredmény, tömítési felület és beépítési magasság | Nyak szerszámozása, vágás, zsugorodás és kezelés |
| Alsó szelep | Középvonal, szög, tömítés állapota és a ketrechez való hozzáférés | Kivezető betét, fali elosztás és befejezés |
| Kész egység | Azonosítás, vizuális állapot és nyomon követhető komponens-revíziók | Szerelési ellenőrzések és végső ellenőrzés |
A szivárgásvizsgálathoz jóváhagyott beállítást kell használni. Határozza meg, mely alkatrészeket kell beszerelni, a tesztközeget, a nyomást vagy a vákuumot, a stabilizálást, az időtartamot és az elutasítási szabályt. A módszernek meg kell egyeznie a vonatkozó termékprogrammal. A gyors bolti ellenőrzés nem helyettesíti automatikusan a formális tesztet.
Határmintaként őrizzen meg egy jóváhagyott szerelvényt. Fényképezze le az interfészeket. Tárolja a fröccsöntött receptúrát, az anyagtételt, a ketrec-revíziót, a raklap felülvizsgálatát, a szelep- és záróelemadatokat a minta-nyilvántartással együtt.
Válassza le a gép FAT-ját a teljes IBC-terv-típusjóváhagyástól
A gyári átvételi teszt igazolja, hogy a megrendelt formázócella megfelel a megállapodás szerinti terméknek és feltételeknek. Nem ad jóváhagyást minden összeszerelt IBC-re, töltőanyagra vagy piacra.
AENSZ-EGB ENSZ-mintaelőírások Rev. 24a jelenlegi 2025-ös globális referencia kiadvány. A 6.5. fejezet az IBC felépítésével és tesztelésével foglalkozik. A nemzeti és modális szabályok egyedi kiadást fogadhatnak el, vagy követelményeket írhatnak elő. Az érvényesítési terv befagyasztása előtt erősítse meg a vonatkozó hatóságot és a minősített vizsgálati útvonalat.
Ne kezdjen az interneten található egyetlen ejtési magassággal. A tervezési típus, az anyag, a tervezett tartalom, a csomagolási csoport, az előkészítés, a kondicionálás, a lezárások és a teljes vizsgálati sorrend befolyásolja a programot. Az illetékes hatóságnak vagy minősített laboratóriumnak meg kell határoznia a szükséges bizonyítékokat.
A gép minősítésének továbbra is hasznos bizonyítékokat kell létrehoznia. Jegyezze fel az anyagspecifikációkat, a rétegelrendezést, a bruttó és nettó tömeget, a faltérképet, a méreteket, a szivárgási eredményt, a receptúrát és az alkatrészek átdolgozását. Tartsa meg a mintákat a vizsgált tételből. Ez az információ segít összekapcsolni a gyártási folyamatot a csomag későbbi tesztelésével.
Válasszon szét három dokumentumot. A gép FAT jelentése lefedi a felépítési és a feldolgozási teljesítményt. Az összeszerelési minősítési jelentés a ketrecre, raklapra, szelepre és záróelemre vonatkozik. A hatósági vizsgálati jelentés az alkalmazandó tervezési típusra vonatkozik. Minden jelentésnek fel kell tüntetnie annak hatályát és korlátait.
A gyártásellenőrzés a jóváhagyás után folytatódik. Kezelje a gyanta, a pigment, az inhibitor, az újracsiszolás, a rétegarány, a forma, a záróelem, a szelep, a ketrec és a raklap módosításait a jóváhagyott minőségbiztosítási rendszeren keresztül. Egy kis változtatás befolyásolhatja a teszteléshez használt alapot.
Egy kisebb szabályozott csomagolósor esetében aKGB200L/LP vegyipari dobcella-vezetőugyanazt a különbséget mutatja a gépi bizonyítékok és a csomagolás jóváhagyása között.
Mérje meg a kimenetet az utolsó elfogadott cellakapunál
A jelenlegi termékoldal nem ad használható termelési sebességet. Megjelenik a száraz ciklus sora150 liter, ezért ez a cikk nem következtet óránként darabszámra. A projektnek egy elfogadott kimeneti célra van szüksége, amely a valódi belső palackon és a teljes cellán alapul.
Először válassza ki a kimeneti határt. A formázott belső palackok óránként mérik a formázócellát. Az óránként összeszerelt és szivárgástesztelt IBC-k nagyobb rendszert mérnek. Mindkét szám hasznos lehet, de nem szabad egy címkén osztozniuk.
belső palackok, amelyek átmentek az egyeztetett formázási ellenőrzésen ÷ megfigyelt perc x 60
összeszerelt egységek, amelyek áthaladnak a megállapodás szerinti végső kapun ÷ megfigyelt perc x 60
Számoljon minden indítást, elutasítást és leállást. Osztályozza az okokat! Az extrudálás helyreállítása, a hűtés, a robotkezelés, a trimmelés, a ketrec behelyezése, a szelep beszerelése és a szivárgásvizsgálat egyaránt beállíthatja a cella sebességét. A leglassabb stabil kapu határozza meg a kész kimenetet.
Az anyagszükségletnek a bruttó söréttömeget és a formázási eseményeket kell használnia. A kész belső palack súlya nélkülözi a vágási és indítási veszteségeket. Jelentse az elfogadott palackonkénti bruttó kilogrammot, valamint az óránkénti darabszámot.
Az energiának ugyanaz a határ kell. A Kinggle 110-150 kW-ot tesz közzé a platform átlagos teljesítmény-referenciájaként. Ez nem kWh IBC-nként. Jegyezze fel a kiválasztott mérési pontot, a gyártási állapotot, a futás időtartamát és az elfogadott számot. Aenergiamérési útmutatómegmagyarázza ezt a megkülönböztetést.
Használjon elég hosszú próbaidőszakot a helyreállítási és a későbbi várólisták felfedéséhez. Egy rövid sorozatban a gép mozgása látható, de elmarad az anyagsodródás, a hűtési egyensúlyhiány vagy a ketrec felhalmozódása.
A hasznos műszerfal tartalmazza az elfogadott öntött palackokat, az elfogadott komplett IBC-ket, az első menet hozamot, az elfogadott palackonkénti bruttó kilogrammot, a vágási tömeget, az átlagos ciklust, a számolt állásidőt és az elfogadott egységenkénti energiát. Határozza meg az egyes kifejezéseket az elfogadási jegyzőkönyvben.
Tervezze meg az épületet a jelenlegi általános elrendezési rajz köré
Egy 55 tonnás gépnek több kell, mint az alapterület. Az épületnek támogatnia kell a telepítést, a karbantartást, az anyagmozgatást és a biztonságos hozzáférést. Kezdje a szállító jelenlegi általános elrendezési rajzával a megrendelt változathoz.
A nyilvános táblázat egy 9,5 x 5,1 x 6,5 m-es gépet sorol fel. A termékoldal rajza saját méreteit jeleníti meg. Kezelje a rajzot vizuális referenciaként, amíg a Kinggle meg nem erősíti, hogy melyik rajz-revízió felel meg az árajánlatnak. Ne használjon webképet az alapozás megtervezéséhez.

Jelölje meg a penész útvonalát. Tartalmazza az ajtó méretét, a padlókapacitást, a daru horog magasságát, az emelési pontokat és a tárolást. Mutassa be a csavarhúzó teret és a hozzáférést az akkumulátorfejhez. Adjon hozzá biztonságos lépcsőket és peron hozzáférést a megemelt berendezések körül.
Térképezze fel az anyagáramlást a tárolóból az egyes extruderekbe. Adjon hozzá mesterkeveréket, újraköszörülést, szállítást, köszörülést és porkezelést. A tiszta burkolatot tartsa elkülönítve a vegyes hulladéktól. Mutassa meg, hogyan lesz szervizelve a megtelt garat vagy az elzárt visszatérő vezeték.
Használjon projektspecifikus segédlapokat. Az oldalon 0,8 MPa és 2 m³/perc befúvó levegő szerepel. 0,3 MPa-t és 120 l/perc értéket ír le a hűtővízre. Tervezze meg a nyomást a gépen, a csúcsáramot, a vevőket, a kezelést, az előremenő hőmérsékletet, a visszatérő állapotot és a hőelvezetést.
Az elektromos tervezés csatlakoztatott terhelést, feszültséget, frekvenciát, védelmet, kábelvezetést és segédterheléseket igényel. A közzétett 110-150 kW-os átlagos referencia nem a csatlakoztatott terhelés. A hűtőberendezések, kompresszorok, anyagfelszerelések, darálók, összeszerelő és tesztállomások szerepeljenek az üzemben.
Használd a Kinggle-tközüzemi követelmények útmutatójaa határlap megépítéséhez. Rögzítse azt a lapot az elrendezéssel és az alaprajzzal.
Kövesse nyomon egy nyomon követhető IBC tételt a gyári átvételi teszten
A hasznos FAT megkezdődik, mielőtt a gép elindulna. Fogadja el a belső palack rajzát, az alkatrészek átdolgozását, a gyantát, a rétegszerkezetet, a fali térképet, a mintatervet, a kimeneti határt és az átvételi határokat. Nevezze meg a műszereket és a vizsgálati módszereket!
- Erősítse meg a megrendelt platformot.Ellenőrizze a végső modellkódot, az extrudereket, az akkumulátorfejet, a szorító elrendezést, a vezérlőt, a robotot, a fúvó hardvert, az őrzést és a segédeszközöket a szerződés ellenében.
- Erősítse meg a segédprogramokat és a kalibrálást.Rögzítse a teljesítmény-, levegő- és hűtési feltételeket. Sorolja fel a mérőműszereket és a kalibrálás állapotát.
- Ellenőrzött anyagok betöltése.Jegyezze fel minden gyantaminőséget, tételt, színt, adalékanyagot és újraőrlési folyamot. Ellenőrizze az egyes extruderek adagolási útvonalát.
- Stabilizálja a formázási folyamatot.Érje el az ismételhető helyreállítást, kisütést, formahűtést, eltávolítást és vágást a formális futtatás megkezdése előtt.
- Fagyassza le a kiindulási receptet.Mentse el a hőmérsékleteket, a sebességeket, a rétegbeállításokat, a parison profilt, az időzítéseket, a nyomásokat és a későbbi beállításokat egyetlen revízió alatt.
- Futtassa az egyeztetett termelési ablakot.Számolni kezdéseket, átvett palackokat, selejteket és minden megállást. Tartsa konkrétan az okkódokat.
- Mérje meg az öntött tervet.Ellenőrizze a nettó és bruttó tömeget, a díszítést, a faltérképet, a nyílásokat, a kivezetést, az alapot, a karosszéria geometriáját, a megjelenést és a szivárgás eredményét.
- Szerelje össze a gyártási alkatrészeket.Szerelje be a jóváhagyott ketrecet, raklapot, felső zárást, szelepet és tömítéseket. Végezze el az interfész-mérőket és az összeszerelési ellenőrzéseket.
- Zárja be a bizonyítékcsomagot.Őrizze meg a címkézett mintákat, exportálja a végső receptet, és rögzítsen minden nyitott eltérést tulajdonosi és újbóli vizsgálati módszerrel.
Válasszon mintákat a formális futtatás elejéről, közepéről és végéről. Jelölje meg őket az idővel és a recept átdolgozásával. Őrizze meg a ketrec, a raklap, a szelep és a záróelem felülvizsgálatát a minta-nyilvántartással együtt.
Ha lehetséges, használja a tényleges alsó állomásokat. A kézzel vágott minta áthaladhat, miközben a gyártási berendezés károsítja a kimenetet. A laboratóriumi szivárgásteszt elrejtheti a sort a tervezett vonalvizsgálónál.
Ne keverje össze a hatósági jóváhagyást egy általános FAT-aláírással. Ha formális tesztet végez, csatolja a külön vizsgálati jegyzőkönyvet és jelentést. Adja meg a tervezési típust, a minta előkészítését és a jogosultságot.
Fényképezze le a gép adattábláját, a formaazonosítót és a megőrzött mintákat. Mentse el a riasztási előzményeket és a termelésszámlálót a futás végén. Jegyezzen fel minden kézi beavatkozást, amely egy palackot cserélt, még akkor is, ha a végső ellenőrzés sikeres volt. Ezek a részletek segítenek a webhely csapatának reprodukálni az elfogadott állapotot a telepítés után.
A Kinggle értékesítési folyamata magában foglalja az ellenőrzést és a tesztre való felkérést. Használja agépi FAT útmutatóa rekord meghatározásához. Tekintse át a Kinggle's-en elérhető felszerelésről készült felvételeketvideó oldala látogatás előtt, hogy a csapat fókuszált kérdéseket készíthessen.
Küldjön egy árajánlatra kész IBC-projektfájlt a kötet helyett
A csak „1000 literes IBC gép” feliratú kérés meghatározatlanul hagyja a fontos munkát. Küldjön jóváhagyott belső palackrajzot és fényképeket. Adjon hozzá fizikai mintát, ha lehetséges. Adja meg a névleges kapacitást és a tervezett tartalmat.
Tartalmazza a nettó öntött tömeget, a bruttó lövésbecslést, a vágási térképet és a falvastagság térképét. Nevezze meg az egyes gyantafolyamokat, adalékanyagokat, színeket és újraőrlési szabályokat. Csatolja a rétegdiagramot és az ellenőrzési módszert.
Adja hozzá a ketrec, a raklap, a felső záróelem, az alsó szelep és a tömítés rajzait. Jelölje meg a vezérelt interfészeket. Adja meg, hogy ki szállítja az egyes összetevőket a formapróba, a FAT és a helyszín indítása során.
Sorolja fel az összes termékellenőrzést. Tartalmazza a méreteket, a műszereket, a kondicionálási időt, a szivárgási módot és az összeszerelési ellenőrzéseket. Azonosítson minden alkalmazható tervezési típusú programot, illetékes hatóságot vagy vizsgálólaboratóriumot. Ne illesszen be általános tesztlistát más piacról.
Határozza meg az elfogadott kimenetet a megfelelő kapunál. Adja meg a tervezett műszakmintát és az éves keresletet. Ismertesse a robot kiszedését, a trimmelést, a hűtéstámogatást, a ketrec behelyezését, a zárást és a szelep összeszerelését, a szivárgásvizsgálatot, a jelölést és a raklap áramlását.
Adja meg a gyári feszültséget, frekvenciát, rendelkezésre álló levegőt és hűtést, környezeti feltételeket, magasságot, alaprajzot, daruadatokat és hozzáférési útvonalat. Kérje a végleges általános elrendezést, az alapozási terheléseket, a közműlapot és a szállítási megosztást.
A szállítói válasznak meg kell neveznie a gép végleges modelljét és változatát. Tartalmaznia kell az extruder és a fej architektúráját, az akkumulátor alapját, a forma borítékát, a bilincs felülvizsgálatát, a kiegészítő határt, az elfogadási protokollt és az adatátadást.
Használd a Kinggle-tletöltési központaktuális dokumentumokhoz. Küldje el a vezérelt projektfájlt akapcsolati oldal. Az árajánlat ezután a tényleges IBC projektre válaszolhat a széles 1000 literes címke helyett.
Gyakran ismételt kérdések
Ezek a válaszok azokra a gépkiválasztási problémákra adnak választ, amelyek leggyakrabban módosítják a hatókört, a próbaverziót vagy a gyári tervet. A közzétett modelladatok továbbra is kiindulási referenciaként szolgálnak. Az aláírt műszaki megállapodásnak kell irányítania a megrendelt rendszert.
Mit csinál valójában egy 1000 literes IBC fúvógép?
Ez képezi a műanyag belső tartályt, amelyet belső palacknak vagy bélésnek is neveznek. A komplett kompozit IBC magában foglalja a külső ketrecét vagy csomagolását, a raklapot, a felső zárást, az alsó szelepet, a tömítéseket és az egyéb szerviz- vagy szerkezeti részeket.
Mi a Kinggle 1000 literes IBC gépének típusszáma?
A jelenlegi angol oldal inkonzisztens. Termékösszefoglalóján a KGB1000L-IBC, a specifikációs táblázaton pedig a KGS1000L-IBC szerepel. Erősítse meg a végleges modellkódot és a revíziót az árajánlatban, a rajzokon, az adattáblán és a kézikönyvekben.
A közzétett 33 kg-os akkuérték 33 kg-os kész palackot jelent?
Nem. Az oldalon 33 kg van feltüntetve PE-akkumulátor-súly referenciaként. A bruttó mintatömeg magában foglalja a kész belső tartályt és az összes öntött díszítést. Erősítse meg a gyantabázist, a tartalékot, a rétegszerkezetet és a teljes lövésszámítást.
Mi a Kinggle 1000L IBC platform gyártási teljesítménye?
Az aktuális száraz ciklus sorban 150 liter látható, ami nem használható termelési mennyiség. Ne következtessen darabokra óránként. Határozza meg az óránként elfogadott öntött palackok vagy teljes IBC-k számát, és igazolja ezt az arányt a megállapodás szerinti gyártási próba során.
Miért kell a ketrecnek és a raklapnak jelen lennie a géppróba során?
A palacknak illeszkednie kell és működnie kell a teljes szerelvényben. A gyártási ketrecek, raklapok, záróelemek és szelepek olyan magassági, kimeneti helyzeti, támaszték-, hézag- és kezelési hibákat tárnak fel, amelyeket az elszigetelt palackok ellenőrzése elmulaszthat.
Milyen információkat kell küldenem egy 1000 literes IBC gép árajánlathoz?
Küldje el a belső palack rajzát, a mintát, a súlyt, a fali térképet, az anyagokat, a rétegtervet és a vágási becslést. Adja hozzá a ketrec-, raklap-, záró- és szeleprajzokat, teszteket, kimeneti célt, lefelé irányuló hatókört, gyári elrendezést és használati feltételeket.
Építse fel a gépjavaslatot a teljes IBC köré
Küldje el a Kinggle-nek az ellenőrzött belső palackfájlt, a komponens interfészt, az anyag- és rétegtervet, a kimeneti célt, a teszteket és a gyári segédprogramokat. A mérnöki csapat ezután megerősítheti az 1000 literes platformot, a formát, a segédeszközöket és az elfogadási kört.
Kérjen 1000 literes IBC gép megoldást