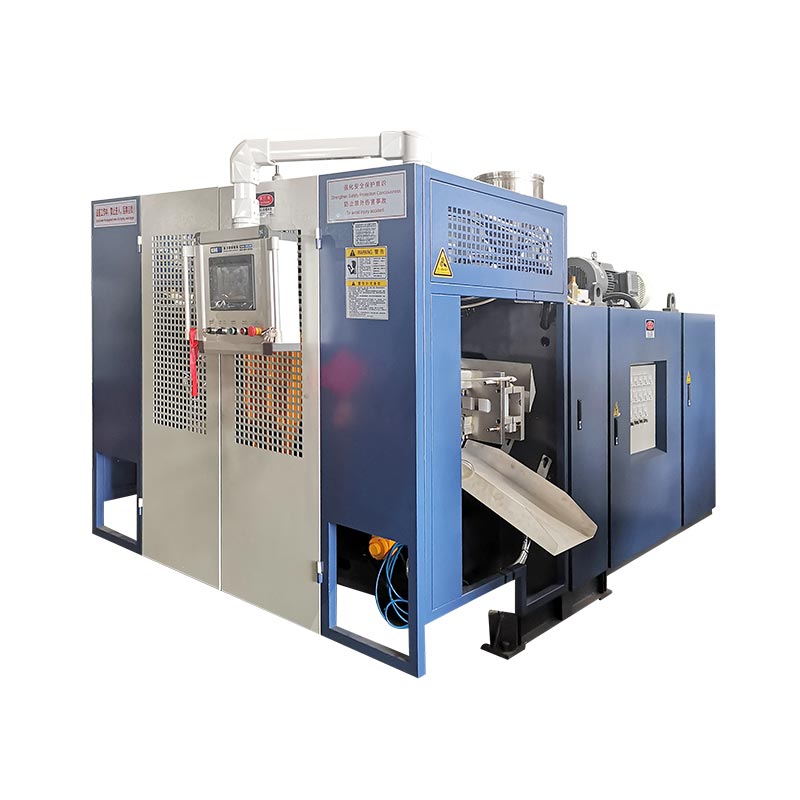
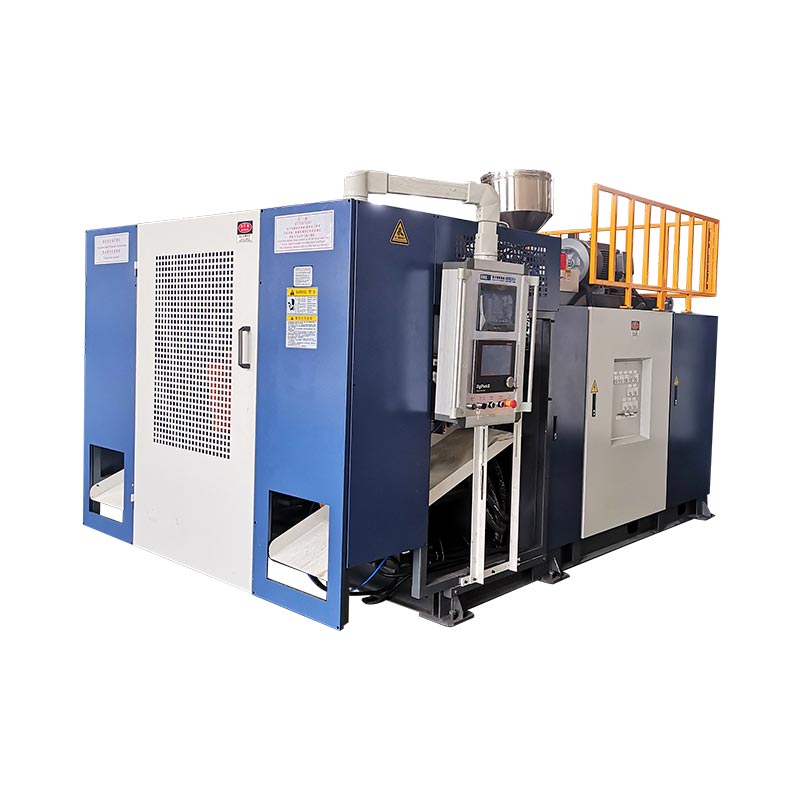
Konfigurálja a KGB110A-t egy mért termékmintából, ne csak a 160L nevéből. Jegyezze fel az alkatrész geometriáját, a nettó tömeget, a fali térképet, a gyantát, a burkolatot és a gyártási célt. Ezután használja ezeket a bemeneteket az öntőforma borítékának, a bruttó parison-igénynek, az extrudálás visszanyerésének, a bilincsek követelményeinek és a gyári segédprogramoknak az ellenőrzésére.
Egy 160 literes fúvógép nagyon különböző termékeket készíthet. Az üreges útsorompó széles kivetített területtel rendelkezik. Egy pontonnak lehetnek hosszú húzózónái és tömítési követelményei. Az asztallap lehet széles, de viszonylag sekély. Egy modellnév nem szünteti meg ezeket a különbségeket.
A leghasznosabb kiindulási pont gyakran az a tárgy, amely már a vevő asztalán van. Mérje meg, mérje le és jelölje meg a fontos területeket. Ez a minta lesz a kapcsolat a terméktervezés, a szerszámok, a gépkonfiguráció és az átvételi teszt között.

A hatoldalas mintafájl, amely a projektet vezérli
Méretezett alkatrész rajz, teljes méret, nyílások, betétek és szerelési felületek.
Nettó alkatrésztömeg, anyagminőség, szín, adalékanyagok és megengedett utánköszörülés.
Falvastagság térkép a kritikus helyekkel és a termékvizsgálati követelményekkel.
Vágási térkép, amelyen látható a felső vaku, az alsó farok, a fogantyúhulladék és egyéb veszteségek.
Elfogadott kimeneti cél, műszakminta, automatizálás és későbbi munka.
Gyári áram, levegő, víz, hozzáférés, emelés és szabad cellatér.
Közzétett adatok megjegyzése:A Kinggle jelenlegi oldalcíme és alkalmazásszövege a KGB110A-t a 160L osztályba sorolja. Ugyanezen az oldalon jelenleg 120 liter látható az összesítő és a maximális kapacitás táblázatban. Ez a cikk a közzétett 160L-es termékpozícionálást követi, de a pontos megrendelt kapacitást az árajánlatban és a műszaki megállapodásban kell visszaigazolni.
Kezdje a termékmintával, ne a katalóguscímkével
A minta megmondja, hol hibásodhat meg a gépi döntés. Külső méretei befolyásolják a formát. Súlya és díszítése befolyásolja az akkumulátort. Széles felületei befolyásolják a vetített területet. A mély sarkok és fogantyúk befolyásolják a fal elosztását. A hűtési viselkedés befolyásolja a ciklus idejét és az eltávolítást.
A hangerő továbbra is hasznos. Segít elhelyezni a projektet egy általános géptartományban. Mégis, két ugyanolyan zárt térfogatú termékhez különböző fejekre, bilincsekre vagy formanyílásokra lehet szükség. Egy terjedelmes úszó több levegőt tartalmazhat, miközben kevesebb gyantát használ, mint egy sűrű műszaki panel helyi bordákkal és vastag rögzítési zónákkal.
Ne hagyatkozzon egyetlen forrásként a versenytárs kész alkatrészére. Ha lehetséges, adja hozzá az eredeti tervfájlt és a tervezett teljesítménykövetelményt. A másolt minta falvastagságot tartalmazhat, amely kompenzálja a régi formát vagy eljárást. A fal megismétlése anélkül, hogy megértené a feladatát, növelheti a súlyt a teljesítmény javítása nélkül.
Kinggle dokumentálva vanértékesítési folyamattermékfotókkal, rajzokkal, tömeggel, mérettel és anyaggal kezdődik. A vastagságra, a teljesítményre és a vegyszerállóságra vonatkozó követelményeket is megköveteli. Ez a sorrend praktikus, mert a gépre vonatkozó ajánlás követi a termékleírást.
A mintafájlnak egy verziószámmal kell rendelkeznie. Ha a nyak, a fogantyú, a betét vagy a teljes hossza megváltozik, frissítse a fájlt, mielőtt a gép és a forma lefagyna. Ezzel elkerülhető az olyan projekt, ahol az árajánlat illeszkedik egy korai mintához, de a gyártási rajz már nem illeszkedik az idézett cellához.
Készítsen mintadokumentációt, amely túléli a műszaki felülvizsgálatot
Kezdje az alapvető mérésekkel. Rögzítse a teljes hosszúságot, szélességet és magasságot. Adja hozzá a nyílás átmérőit, a nyak felületét, a karima méretét, a fogantyúk hézagát és bármely betét helyzetét. Jelölje meg az elválási vonalat és a látható becsípődési területeket, ha a minta felfedi ezeket.
Mérje le a teljes terméket egy kalibrált mérlegen. Ezután válasszon szét minden eltávolítható alkatrészt, amely nincs fúvással öntve. A kupak, dugó, fém betét vagy habbetét nem számít öntött műanyagnak. Jegyezze fel az anyagazonosítási módszert ahelyett, hogy a polimert a megjelenés alapján feltételezné.
A falvastagsághoz helytérkép szükséges. Számozza meg a pontokat egy rajzon vagy fényképen. Tartalmazza a sarkokat, a váll átmeneteket, a fogantyúkat, az alapérintkezőket, a rögzítési zónákat és a széles paneleket. Egyetlen átlagos vastagság elrejti azt a vékony területet, amely szabályozhatja a teljesítményt.
Ezután írja meg a termékteszteket. Az úszónak, a forgalmi akadálynak, a bútorlapnak és az ipari konténernek nem ugyanazok az átengedési feltételei. Használja a vevő tényleges rajzát, szabályozási követelményét vagy belső tesztjét. Ne kölcsönözzön ejtési magasságot, terhelést vagy szivárgástesztet független terméktől.
| Minta bizonyíték | Hogyan kell rögzíteni | A gépi döntés érintett |
|---|---|---|
| Általános geometria | Méretezett rajz vagy ellenőrzött 3D fájl | Forma boríték, középvonal, fej helyzete és eltávolítási útvonala |
| Nettó öntött tömeg | Súly külön összeszerelt alkatrészek nélkül | A bruttó plébános mise kiindulópontja |
| Fali elosztás | Számozott helyek a választott mérési módszerrel | Parison profil, lövések elosztása és próbatételi kritériumok |
| Gyanta rendszer | Minőség, szállító, szín, adalékanyagok és újraőrlési szabály | Csavar alkalmassága, olvadási sebessége és feldolgozási ablaka |
| Vágás és vaku | Várható felső, alsó, fogantyú és oldalsó törmelék | Akkumulátor igény és újraköszörülési terhelés |
| Funkcionális tesztek | Megnevezett módszer, feltétel, mintanagyság és átadási korlát | Formatervezés, hűtés, fali célok és FAT hatókör |
| Elfogadott kimenet | Jó alkatrészek óránként vagy műszakonként ellenőrzés után | Visszanyerési sebesség, hűtés, automatizálás és downstream kapacitás |
A minta bizonyíték, nem teljes specifikáció. Lehet, hogy elöregedett, elvetemült vagy felszívódott vegyszerek. Használja jobb kérdések feltevésére, majd helyezze a jóváhagyott rajz- és tesztszabványt a fizikai minta fölé a dokumentumhierarchiában.
Olvassa el a KGB110A specifikációt ellenőrzések sorozataként
AKGB110A termékoldal6,6 x 4,2 x 5,2 m-es gépméretet és 22 t gépsúlyt ad ki. Befogórésze 760 kN, egy 1100 x 1400 mm-es lemez és egy 1000 x 1400 mm-es maximális forma. Az oldal 610-750 mm-es formavastagságot is megad.
A nyitáshoz és a mozgáshoz az oldalon 600-1600 mm és 600 mm-es mozgó löket látható. Ezekhez a számokhoz szükség van a formaszerelvényre is. A hasznos kérdés az, hogy a komplett lehűtött alkatrész ki tudja-e engedni és elhagyni a formát a tervezett robottal, betétekkel és díszítéssel.
Az extrudáló rész egy 110 mm-es csavart, 25 L/D arányt, 75 kW-os extrudermotort és négy fűtőzónát tartalmaz. A közzétett HDPE olvasztási kapacitás 160-200 kg/h. Ez a tartomány az oldal HDPE-szövegéhez tartozik. Nem bizonyítja ugyanazt az arányt egy másik anyag vagy készítmény esetében.
A fejrész 12(20) literes akkumulátorkapacitást és 9(15) kg PE akkumulátortömeget tesz közzé. A 450 (600) mm-es maximális nyomógomb átmérőjét is feltünteti. A zárójeles értékek tükrözhetik a konfigurációs lehetőségeket, de az oldal nem határozza meg a szabályt. Az ajánlatban fel kell tüntetni a kiválasztott fejet, a szerszámot és a gyanta alapot.
Az oldal leírja a standard modellt MOOG 100 vastagságszabályozóval, robotkarral és alsó fúvórendszerrel. Ezek első fél által közzétett nyilatkozatok. Az árajánlatnak továbbra is meg kell neveznie minden szállított tételt, annak felületét és minden projektspecifikus változtatást.
Gyári olvasmány:kérdés nélkül ne másolja be a táblázatot egy beszerzési rendelésbe. Tegye a mérési mintát, a formarajzot vagy a hasznosságszámítást minden olyan specifikáció mellé, amelynek teljesítenie kell.
A termék alakját alakítsa át formába illeszkedő és eltávolítható térré
A termékrajz csak a zsugorodási stratégia, az üreges acél, a hűtés, a leszorítás, a szellőzőnyílások, a nyakszerszámok és a szerelés hozzáadása után válik formává. A kapott összeállítás sokkal nagyobb lehet, mint a termék. Az 1000 x 1400 mm-es határon belül kényelmesnek tűnő alkatrész szűkülhet a csatlakozások és a mozgó eszközök hozzáadása után.
Külön ellenőrizze a szélességet, magasságot és beépített vastagságot. Használja a teljes szerelvényt, beleértve a hátlapokat és az adaptereket. Erősítse meg a szerelési mintát az 1100 x 1400 mm-es nyomólemez referenciapontjához képest. Mutassa be a víz-, hidraulikus, pneumatikus és elektromos csatlakozásokat a beépített helyzetükben.
A nyitott tér mozgási probléma. Előfordulhat, hogy egy asztallapnak meg kell tisztítania a mély bordákat. Egy akadály ferdén hagyhatja el az üreget. A ponton rugalmas maradhat, amíg meleg, és szükség lehet támogatásra a kiszedés során. A robotmarkolatnak és a részforgatásnak saját söpört borítékra van szüksége.
Ezzel egy időben tervezze meg a formacsere útvonalát. A KGB110A oldal 22 tonnás géptömeget közöl, de nem teszi közzé a megengedett öntőtömeget. Kérdezze meg a Kinggle-től a forma végső súlyhatárát, az emelési pontokat és az általános elrendezési rajzot. Ezután ellenőrizze az üzem darut, a horog magasságát és a megközelítést.
A formahűtés az egész ciklust szabályozhatja. A nagy felületek kiegyensúlyozott áramköröket igényelnek, míg a vastag felületek fókuszált hűtést igényelhetnek. Aextrudáló fúvóformázó formavezetőrészletesebben kitér a lecsípésre, légtelenítésre és az áramkör tervezésére.
A fej kiválasztása előtt számítsa ki a bruttó parison keresletet
Az akkumulátornak ki kell szállítania minden olyan anyagot, amely egy formázás során elhagyja a szerszámot. A késztermék súlya csak egy rész. A fej táplálja a vakut, a farkat, a nyélhulladékot és minden olyan anyagot, amelyet a vágási folyamat eltávolít.
Bruttó mintatömeg = nettó fröccsöntött termék + felfújás és vágás + dokumentált feldolgozási ráhagyás
Használjon mért vagy formából származó értékeket. Az úszók, sorompók, bútorok és műszaki alkatrészek esetében nincs univerzális hulladékszázalék.
A Kinggle 9(15) kg-ot tesz közzé a KGB110A PE-akkumulátor-súly vonalaként. Kezelje fej- és anyagreferenciaként, ne késztermék-kapacitásként. A PE-minőség, az olvadékhőmérséklet, az újrahasznosított tartalom és a szerszámbeállítás megváltoztathatja a használható viselkedést. Egy másik gyanta saját felülvizsgálatot igényel.
Parison hossza számít a tömeggel. A hosszú parison megereszkedhet vagy megnyúlhat, mielőtt a forma bezárulna. A széles matrica csökkentheti a termék körül szükséges húzást, de megváltoztathatja a fejre és a szerszámokra vonatkozó követelményeket. Jegyezze fel a szerszám méretét, a programozott rést, az extrudálási időt és a parison helyzetét a próba során.
A bruttó kereslet is befolyásolja az újrafeldolgozást. Erős vaku is beleférhet az akkumulátorba, miközben nagy hulladékáramot hoz létre. A granulátornak, a szállító- és keverőrendszernek lépést kell tartania. Ha visszaőrölődik a termék, akkor annak százalékos és szennyezettségi ellenőrzése a jóváhagyott készítményhez tartozik.
Hagyja el a szabályozási tartományt a profiljavításhoz. A praktikus élén futó fejnek kevés helye lehet a vastagabb sarkoknak vagy a hosszabb szárnak. A kísérletnek stabil bruttó tömeget, elfogadható párnát és megismételhető parison elhelyezést kell mutatnia egy meghatározott mintaablakban.
Változtassa a fali térképet ellenőrzött egyházi profilmá
A fali térképen szerepel, hogy hol kell a termékhez anyag. A gyülekezeti profil azt mondja, hogy mikor kell változnia a kocka hézagának, amint a parison elhagyja a fejet. A két rekord összekapcsolása hasznosabb, mint egy profil másolása egy másik részről.
Számozza be a falak helyét a mintarajzon. Minden próba után vágja vagy mérje meg ugyanazokat a helyeket, ugyanabban a sorrendben. Rögzítse az alkatrész súlyát és a profil felülvizsgálatát minden csoporttal. Ha egyszerre több beállítás módosul, a csapat elveszíti az eredmény indokát.
A KGB110A oldal egy MOOG 100 vastagságszabályozót nevez meg. AMoog DigiPack III kézikönyv, amelyet a Kinggle tárolelmagyaráz egy vezérlő módszert, amely a termékfájlokat tárolja, és a programozott falvastagságot a gép helyzetéhez viszonyítja. Hasznos folyamat bizonyíték, de nem azonosítja a pontos vezérlő interfészt minden KGB110A-hoz.
Egy profil nem képes minden hibát kijavítani. A szerszám és a tüske geometriája, a fej központosítása, az olvadékhőmérséklet, a parison duzzadása és a formázás időzítése továbbra is számít. Ha a fahéj nem középen kerül be a formába, az anyag hozzáadása elrejtheti a tünetet, miközben növeli a súlyt.
Ha a rész áthaladt, mentse el a teljes receptet. Tartalmazza az anyagot, a színt, a hőmérsékletet, a lövés beállítását, a profilfájlt, a fúvatást, a hűtést és a formák felülvizsgálatát. Aparison programozási útmutatóteljesebb hangolási sorrendet biztosít.
Párosítsa az extrudálás helyreállítását a hűtéssel és az elfogadott kimenettel
A nyilvános táblázat 160-200 kg/h között szerepel a KGB110A HDPE olvasztási kapacitás tartományaként. A gyártási kérdés az, hogy a kiválasztott csavar képes-e újratölteni az akkumulátort a következő lövés előtt, miközben az olvadék minősége stabil marad. A brosúrák maximális aránya önmagában erre nem képes.
Számítsa ki a bruttó óránkénti keresletet a teljes egyházközségből. Használja az óránként tervezett formázási eseményeket és az aktív kimeneteket. Ezután hasonlítsa össze az eredményt a vizsgált olvadási sebességgel a tényleges gyanta, szín és újraköszörülési állapot tekintetében.
Bruttó anyagigény, kg/h = bruttó mintázat tömeg x formázási események óránként x aktív mintázatok eseményenként
A KGB110A oldalon 320 db/h van feltüntetve, de fel van tüntetve, hogy száraz ciklus. A száraz ciklus egy gépi mozgás referencia. A termék kimenete magában foglalja az akkumulátor visszanyerését, a parison kialakítását, a fújást, a hűtést, a kipufogót, a nyitást, a kiszedést, a vágást és a minőségi veszteségeket.
A nagy részek gyakran a ciklus nagy részét hűtéssel töltik. Ez az idő lehetővé teszi, hogy az extruder újratöltse a fejet. Ha a forma jobb hűtése lerövidíti a ciklust, a szükséges olvadási sebesség nő. A ciklusoptimalizálásnak ezért ellenőriznie kell a visszanyerést és a falminőséget, nem csak a formák hőmérsékletét.
Jelentse az elfogadott alkatrészeket óránként az egyeztetett ellenőrzések után. Tartsa külön oszlopokban a száraz ciklust, a bruttó ciklusokat, a selejteket és a leállításokat. Aciklusidő optimalizálási útmutatóbemutatja, hogyan kell szakaszonkénti időköltségvetést felépíteni.
Ellenőrizze a 760 kN-t a tervezett területtel és a folyamatnyomással szemben
A Kinggle 760 kN szorítóerőt tesz közzé a KGB110A számára. Ez a szám csak az üreg vetített területe és a megállapodás szerinti belső nyomás mellett válik hasznossá. A vetített terület az üreg sziluettje az elválási síkon. Ez nem a tartály térfogata vagy felülete.
Egy széles sorompó vagy asztallap jelentős elválasztó terhelést tud létrehozni még akkor is, ha sekély. Egy mély, de keskeny úszó másképp viselkedhet. A többüreges vagy többrészes elrendezések növelik a bilincs által látható teljes vetített területet.
A termékoldalon 0,8 MPa fúvónyomás szerepel. Használja a tényleges termelési ablakot a számításban. A forma légtelenítése, az olvadék hőmérséklete, a felület részletei és a falvastagság megváltoztathatja a szükséges nyomást. A gyári tesztnek rögzítenie kell a beállított nyomást és a rendelkezésre álló gép bemeneti nyomását.
A vaku állapota hasznos bizonyíték. A növekvő villanás túlzott elválasztóerőre, kopott becsípődésre, beállítási problémákra vagy anyagfeleslegre utalhat. Ne javítson minden vakuproblémát a szorítóerő növelésével. Vizsgálja meg a formát, és dolgozza fel együtt.
A gépszállítónak és a formaszállítónak egy számítást kell jóváhagynia. A vetített területet, a folyamatnyomást, a szorítószükségletet és a feltételezett tényezőt írja be a műszaki dokumentációba. Ez megakadályozza, hogy két külön jóváhagyás történjen, amelyek eltérő feltételezéseken alapulnak.
Ellenőrizze újra a számítást, ha az üreg elrendezése megváltozik. Egy második rész hozzáadása, az elválasztó vonal mozgatása vagy a panel nagyítása megváltoztathatja a vetített területet. A betétek és az oldalsó műveletek megváltoztathatják a penész reakcióját is. Az ellenőrzést a végleges formarajznak kell lezárnia, nem pedig egy korai termékvázlatnak.
Határozza meg az anyagrétegeket ahelyett, hogy egy jellemző kifejezésre hagyatkozna
A KGB110A oldal azt írja, hogy a platform egyrétegű termékeket tud nyújtani, és kétrétegű vagy többrétegű struktúrákat is tud készíteni. Ugyanebben a nyilvános specifikációs táblázatban szerepel egy 110 mm-es csavar és egy 75 kW-os extrudermotor. Egy többrétegű projekthez ezért a szabványos táblázaton túl is konfigurációs rajzra van szükség.
Kezdje a termék okával egy másik réteghez. Ez lehet színelhelyezés, újrahasznosított maganyag vagy funkcionális akadály. Adja meg az egyes rétegek anyagát és a célarányt. Ellenőrizze a kompatibilitást, a feldolgozási hőmérsékleteket és a megengedett eltéréseket.
Ezután kérje le az olvadási út diagramját. Azonosítania kell minden extrudert, adaptert, fejcsatornát és vezérlőpontot. A javaslatnak tartalmaznia kell a motorméreteket, a fűtési terheléseket, az anyagmozgatást és a felülvizsgált közmű-összeget is. Az általános „többrétegű” címke nem határozza meg ezt a berendezést.
Az átállási munka minden anyagi úttal növekszik. Az öblítési mennyiség, a tisztítási hozzáférés, a színek sorrendje és a hulladék elkülönítése befolyásolja a működési időt. Ha a terméknek nincs szüksége több rétegre, az extra rendszer hozzáadhat munkát anélkül, hogy vevői értéket teremtene.
Egyrétegű irány
Egy meghatározott gyantaáramot használjon, ha a termék teljesítménye, színe és újrahasznosítási terve egyetlen falszerkezettel teljesíthető.
Többrétegű irány
Kérjen projektspecifikus koextrudálási konfigurációt, ha minden rétegnek dokumentált funkciója és elfogadási tartománya van.
Kinggletöbbrétegű koextrudálási vezetőelmagyarázza a rétegszerepeket és az ajánlatkéréshez tartozó kérdéseket.
Tervezze meg a teljes cellát egy 22 tonnás gép köré
A közzétett gép méretei: 6,6 x 4,2 x 5,2 m. A gép tömege 22 t. Ezek az értékek kezdik az üzem elrendezését. Nem tartoznak ide a szervizelési távolság, a lépcsők, a penészkezelés, a műgyanta-berendezések, a kompresszor, a hűtőrendszer, a kiszedés vagy a feldolgozás után.
Először ellenőrizze a függőleges utat. Az épületnek elegendő magasságra van szüksége a géphez, a peron megközelítéshez és a tervezett emeléshez. Jelölje meg a szerszámfej és az extruder alkatrészeinek útvonalát, ha a karbantartás a fej fölötti eltávolítást igényli. Erősítse meg a daru teherbírását és a horog nyúlását a végső rajzon.
A KGB110A oldalon 0,3 MPa és 120 l/min a hűtővíz. A projektlapnak szüksége van a bemeneti hőmérsékletre, a visszatérési határértékre, a vízminőségre, a szűrésre és az áramkör terjedelmére is. A hőmérséklet nélküli áramlási szám nem tudja méretezni a hűtőrendszert.
Sűrített levegő esetén az oldal 0,8 MPa és 1,8 m³/perc értéket mutat be. Ellenőrizze a csúcs- és átlagos igényeket, a vevő méreteit, a harmatpontot, a szűrést és a csatlakozás méretét. Ha a fejléc alulméretezett, a nagy fúvó események lefelé húzhatják a nyomást.
Az oldal átlagos energiafogyasztásként 52-60 kW között van feltüntetve. Mivel a kW teljesítmény, kezelje ezt közzétett üzemi teljesítmény referenciaként. Ne alakítsa át alkatrészenkénti kWh-ra.EUROMAP 46.2a termékkel kapcsolatos energiamérést egy adott géphez, formához és termékhez köti stabil körülmények között.
Agyári használati útmutatólefedi az elektromos határokat, a levegőt, a vizet, az építőmunkát és a hozzáférést. A telepítés jóváhagyásához használja a végleges általános elrendezési rajzot a nyilvános boríték helyett.

Bizonyítsa be a konfigurációt egy nyomon követhető termékpróbával
A gyári próbaverziónak újra létre kell hoznia a mintafájlban leírt termékfeladatot. A jóváhagyott formának, gyantának és főbb opcióknak jelen kell lenniük. Ha helyettesítőt használunk, jegyezzük fel a különbséget, és ennek megfelelően korlátozzuk a következtetéseket.
Futás előtt tervezze meg a mintasorozatot. Az alkatrészek számozása formázási sorrendben. Határozza meg, hogy mikor kezdődik a stabil gyártás, és mennyi ideig tartson a mérési időszak. Az EUROMAP 46.2 stabil gépkörülményeket követel meg a termékkel kapcsolatos energiamódszerhez, és a tesztkörnyezet részeként dokumentálja a termék minőségét.
- Határozza meg a konfigurációt.Jegyezze fel a gép sorozatszámát, a fej opciót, a szerszámszerszámokat, a forma felülvizsgálatát, a vezérlőt és a telepített automatikát.
- Ellenőrizze a készítményt.Jegyezze fel a gyantaminőséget, a szállítót, a színt, az adalékanyagokat és az újraőrlés tartalmát a tényleges próbaanyagból.
- Rögzítse a receptet.Mentse el a hőmérsékletet, a lövésbeállításokat, a falprofilt, az ütési beállításokat, a hűtési feltételeket és az automatizálási időzítést.
- Zárja le a tömegmérleget.Mérje le a terméket, minden trimm-áramot és a teljes bruttó lövést. Hasonlítsa össze az idézett fejalappal.
- Mérje meg a fali térképet.Használja a számozott helyeket és az egyeztetett módszert. Tartsa a leolvasott értékeket az egyes mintaszámokhoz kapcsolva.
- Futtasson funkcionális ellenőrzéseket.Csak a jóváhagyott követelményben leírt termékspecifikus teszteket és határértékeket alkalmazza.
- Számolja ki a kimenetet őszintén.Külön szárítási ciklus, bruttó ciklusok, átvett alkatrészek, selejtezések és leállások a megállapodás szerinti időtartamon belül.
- Segédprogramok rögzítése.Mérje meg a teljesítményt, a levegőt és a vizet meghatározott határokon, miközben az elfogadott termék készül.
- Zárja be a megnyitott elemeket.Adjon meg minden eltérésnek egy tulajdonost, a korrekciós intézkedést, a bizonyítékok követelményét és a határidőt.
Ne csak a legjobb részt válassza ki a jelentéshez. Tartson egy sorozatot, amely eltérést mutat. Ha a recept megváltozik, indítson új mintacsoportot. Ez elválasztja a folyamatfejlesztést az elfogadási bizonyítékoktól.
A vizsgálat előtt állapodjon meg a mérőeszközökről. Rögzítse a skálafelbontást, a vastagsági módszert és a kalibrálási állapotot, ahol ezek befolyásolják az eredményt. Használja ugyanazokat az eszközöket a mintasorozathoz. Ha a vevő és a szállító különböző módszerekkel mér, hasonlítsa össze ezeket a módszereket, mielőtt úgy döntene, hogy az alkatrészek nem egyeznek.
A sikertelen eredményhez kontextusra van szükség. Őrizze meg a kapcsolódó beállításokat, riasztási előzményeket, mintaszámot és ellenőrzési jegyzőkönyvet. A javított alkatrész igazolhatja a javítást, de nem törölheti a korábbi eltérést. Ez az előzmény segít a csapatnak eldönteni, hogy a javítás stabil vagy ideiglenes.
Tárolja együtt a nyers adatokat, fényképeket, receptexportokat és aláírt összefoglalókat. Agyári átvételi vizsgálati útmutatószélesebb protokollt biztosít a gépek, termékek és dokumentumok ellenőrzéséhez.
Használjon négy kaput annak eldöntésére, hogy a KGB110A megfelelő-e
A KGB110A szerepel a szűkített listán, amikor négy bizonyítékkapu bezárul. Először is, a forma illeszkedik a nyomólaphoz, a borítékhoz, a vastagságtartományhoz és a mozgáshoz. Másodszor, a kiválasztott fej hasznos vezérlési tartománnyal tudja szállítani a bruttó parisont. Harmadszor, az extrudálási visszanyerés támogatja a célciklust az aktuális anyaggal. Negyedszer, a gyár tudja biztosítani a szükséges közműveket és kezelést.
A 160 literes címke nem helyettesíti egyetlen kaput sem. Egy hosszú rész meghiúsíthatja a formaellenőrzést. Egy nehéz alkatrész meghiúsíthatja a lövés ellenőrzését. Egy rövid ciklus sikertelen lehet a helyreállítási ellenőrzésben. Előfordulhat, hogy egy korlátozott magasságú gyár sikertelen a telepítési ellenőrzésen.
Ha a termék és az öntőforma sokkal kisebb, és a nagyobb platform nem növeli a hasznos kapacitást, lépjen lejjebb egy géptartományban. Mozogjon felfelé, vagy kérjen másik konfigurációt, ha a bruttó lövés-, forma- vagy szorítófelület-igény meghaladja a bevált tartományt. AKGB100B 120L útmutatóbiztosítja a szomszédos alacsonyabb tartományú műszaki ellenőrzéseket.
Fejezd be a választást egy előjeles követelménymátrixszal. Minden sornak meg kell neveznie a vevő által megadott adatokat, a javasolt konfigurációt és a megfelelőséget igazoló bizonyítékokat. Az ismeretlen tételeknek nyitva kell maradniuk, ahelyett, hogy a brosúra feltételezésével lecserélnék őket.
A gépmodell ekkor a termékfájl eredménye. Ez a megrendelés megadja a formatervezőnek, a gépgyártónak és a vevőnek egy sor tényt, amelyek alapján dolgoznia kell.
Gyakran ismételt kérdések
Milyen termékekhez való a KGB110A 160L fúvógép?
A Kinggle termékoldalán hordók, bútorok, úszók, pontonok, játékok, autóalkatrészek és forgalmi akadályok találhatók. Ezek alkalmazáscsaládok. Az adott terméknél továbbra is ellenőrizni kell a penész illeszkedését, a bruttó mintatömeget, a bilincs igényét, az anyagot, a hűtést és az eltávolítást.
Miért kell fizikai mintát és rajzot küldenem?
A rajz meghatározza a jóváhagyott geometriát, míg a minta segít a mérnöki csapatnak a súly, az elválasztási vonal, a díszítés, a falelosztás és a kezelés ellenőrzésében. Lehetőség szerint mindkettőt használja. A rajzi és írásbeli teszteknek ellenőrizniük kell, hogy a minta eltér-e a jelenlegi tervtől.
A 320 db/h a KGB110A gyártási teljesítménye?
Nem. A KGB110A oldal 320 db/h-t jelöl száraz ciklusként. Az elfogadott kimenetnek tartalmaznia kell az extrudálás visszanyerését, a parison kialakítását, a fúvatást, a hűtést, a kiszedést, a vágást, a selejteket és a gyártási formával és gyantával számolt megállásokat.
Egy 15 kg-os kész PE alkatrész futhat KGB110A-n?
A nyilvános táblázat 9(15) kg PE-akkumulátorsúly referenciaként szerepel, nem késztermék kapacitás. A bruttó parison tömeg magában foglalja a terméket és az összes vakut vagy díszítést. Erősítse meg a kiválasztott fejet, gyantabázist és üzemi árrést, majd igazolja az eredményt a termékpróbában.
A szabványos KGB110A többrétegű termékeket készít?
A termékleírás egy- és többrétegű megoldásokat említ, míg a nyilvános táblázat egy csavart és egy extrudermotort tartalmaz. Egy többrétegű projekthez külön olvasztási útvonal rajzra, extruderlistára, fejkonfigurációra, rétegarány-tartományra és felülvizsgált segédlapra van szükség.
Mit kell tartalmaznia a KGB110A lekérdezésnek?
Küldje el a termékrajzot, mintafotókat, méreteket, nettó súlyt, fali térképet, gyantát, vágási becslést, minőségi teszteket, elfogadott kimeneti célt, formaadatokat és gyári segédprogramokat. A Kinggle ezután megerősítheti a fejet, a formateret, az extrudálás elrendezését és az átvételi tervet.
Küldje el a termék bizonyítékát, ne csak egy kötetet
Ossza meg a mintafájlt, a penészinformációkat, a kimeneti célt és az üzem feltételeit a Kinggle-lel. A projektcsapat felhasználhatja ezeket a tényeket a KGB110A konfiguráció megerősítésére és egy termékalapú próba meghatározására.
Kérjen KGB110A konfiguráció felülvizsgálatátForrások és áttekintés alapja
- Kinggle, 160L Accumulate Fúvógép, KGB110A modell. A termék pozicionálása, specifikációi és a megadott alkalmazások, ellenőrizve 2026. szeptember 15-én.
- Kinggle értékesítési folyamat. Termékinformációs kérés és bejelentett ellenőrzési munkafolyamat, ellenőrizve 2026. szeptember 15-én.
- Moog DigiPack III használati útmutató, amelyet a Kinggle tárol. Tárolt termékfájlok és programozott falvastagság-szabályozás akkumulátoros vagy folyamatos gépekhez.
- EUROMAP 46.2, Extrúziós fúvógépek, Termékhez kapcsolódó energiafogyasztás meghatározása. 1.0-s verzió, 2014. január.
Szerkesztői megjegyzés:A Kinggle ennek az útmutatónak a gyártója és kiadója. A termékadatok első fél által közzétett információként jelennek meg. Az aláírt projektspecifikáció és a tanúskodó próba vezérli a megrendelt gépet.