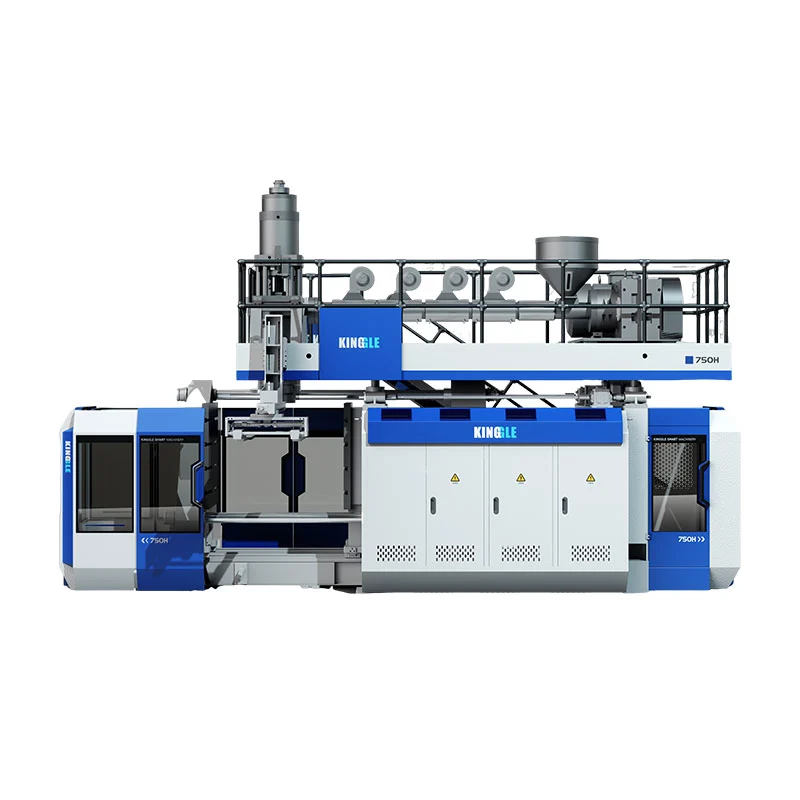
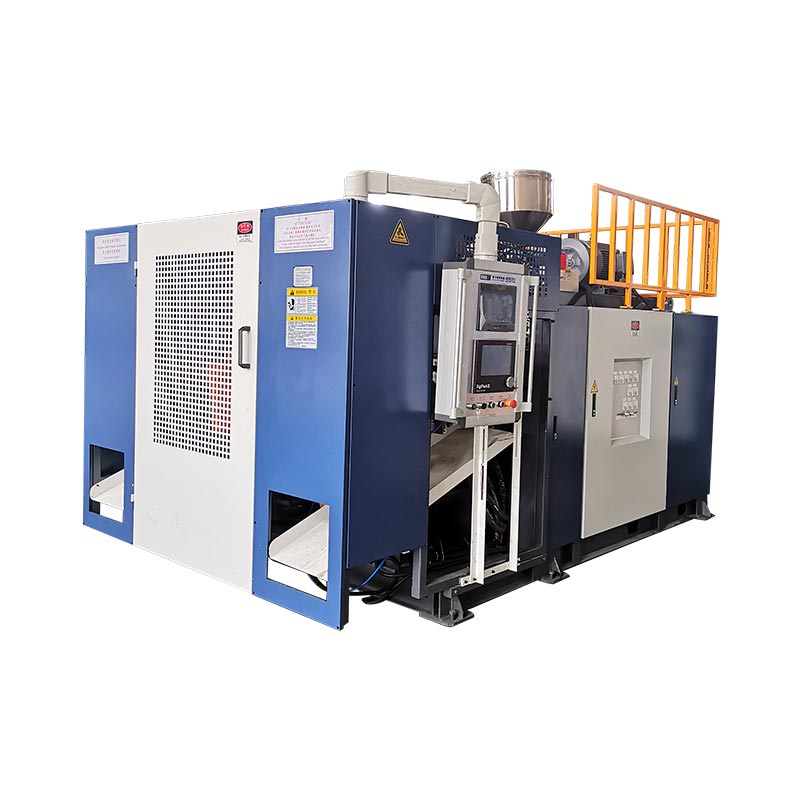
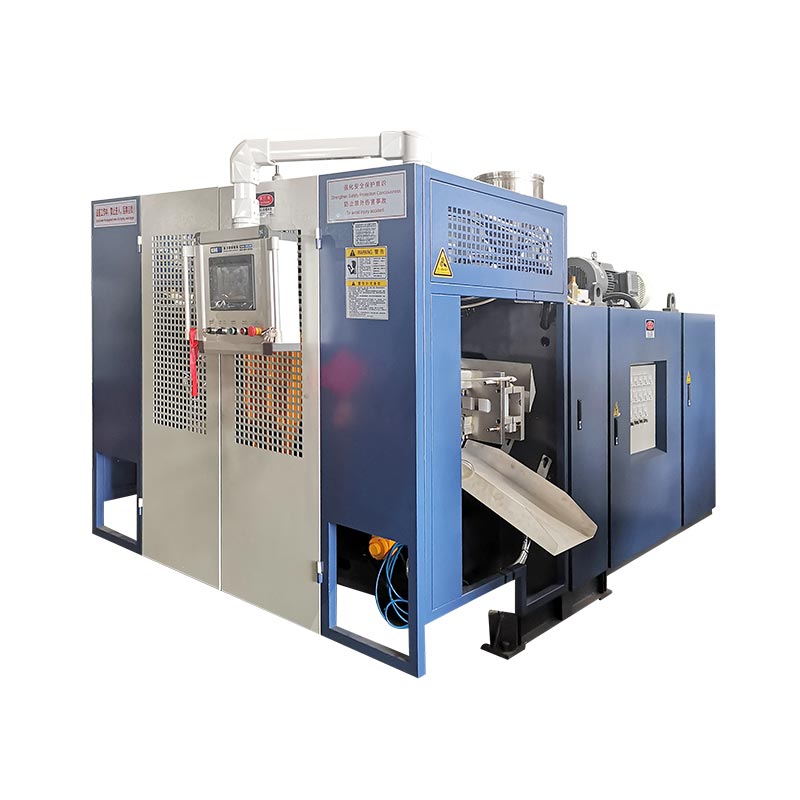
A KGB200L/LP a Kinggle 250L-es osztályú akkumulátorfúvó-fúvó platformja 220 literes kétgyűrűs vegyszerhordókhoz. Egy működő projekthez több kell, mint a formázógép. Jóváhagyott dobspecifikációra, illesztett HMWHDPE-re, forma- és hűtési kialakításra, parison programra, ki- és lehűtésre, szivárgásvizsgálatra, nyomon követhető minőségellenőrzésre és gyári átvételi tervre is szüksége van.
Egy vegyszerdobsort a kész csomagtól visszafelé kell tervezni. A dobnak tartalmaznia kell a tervezett tartalmat. Túl kell vészelnie a meghatározott kezelési és szállítási teszteket. Lezárásait, faltérképét és gyártási nyilvántartásait ellenőrzés alatt kell tartani. A gyors szárítási ciklus önmagában nem bizonyítja ezeket a dolgokat.
Ez az útmutató egy dobot követ végig a teljes cellán. Elválasztja a közzétett gépadatokat a projektbemenetektől. Azt is megmutatja, hogy mely eredményeket kell bizonyítani a gyártási próba során.

- Fagyassza le a dobrajzot, a záróelemeket, az anyagot, a nettó súlyt és a fali térképet.
- Átalakítsa a kész súlyt bruttó parison masszává, beleértve az összes díszítést.
- Illessze a fejet, a parison programot, a formát és a hűtést a kritikus zónákhoz.
- Határozza meg a kezelést, az oltást és az ellenőrzést a ciklus részeként.
- Fogadja el a gyártósort jóváhagyott gyantával, gyártási beállításokkal és mérhető áthaladási kritériumokkal.
Mit tartalmaz egy komplett 220 literes vegyi dobcella
A gép alkotja az üreges testet. A sejt megismételhető, elfogadott dobokat készít. Ez a megkülönböztetés megváltoztatja a beszerzési listát. A tervezés során feltett kérdéseket is megváltoztatja.
Az upstream berendezés magában foglalhatja a gyanta tárolását, szállítását, szárítását vagy keverését, ha a készítmény ezt megköveteli. A szín és az adalék adagolása ellenőrzött receptúrát igényel. A Regrindnek meghatározott forrásra, részecskeállapotra és megengedett arányra van szüksége. Ezek az elemek határozzák meg, hogy mi éri el az extrudert. Egy instabil takarmány nem tud stabil parisont létrehozni.
A magcella tartalmazza az extruderrendszert, az akkumulátorfejet, a szorító egységet, a formát, a fúvócsapokat vagy az alsó fúvó elrendezést, a hidraulikus rendszert és a vezérlőket. KinggleKGB200L/LP termékoldalközzétett leírásában felsorol egy MOOG 100 vastagságszabályozót, robotkart és fenékfúvó rendszert is. A végső megrendelésnek pontosan meg kell határoznia a szállított verziókat.
A munkavégzés a forma nyitásakor kezdődik. A forró dob ellenőrzött eltávolítása szükséges. A felső és alsó vakot a tömítőfelületek sérülése nélkül kell levágni. A nyílások megmunkálást vagy kikészítést igényelhetnek. A záróelemek felszerelésére lehet szükség. Ezután minden elfogadott dobnak meg kell felelnie a megállapodás szerinti méret-, súly-, fal- és szivárgásellenőrzésnek.
A cella körül hűtőberendezések, sűrített levegő, anyagmozgatás, kárpitgyűjtés és biztonságos hozzáférés található. Laboratórium vagy minőségi terület lehet rajta kívül. Ez a terület kezeli a hosszabb teszteket, a megőrzött mintákat és a rekordok felülvizsgálatát.
Egy teljes hatókör megnevezi az egyes határokat is. Ki szállítja a formahűtőt? Ki biztosítja a kompresszort és a vevőt? Ki köti össze az őrző robotot? Ki szállítja a szivárgásvizsgálót? Ha egy határnak nincs tulajdonosa, az gyakran indítási késleltetéssé válik.
Zárja le a dob specifikációját, mielőtt kiválasztja a végső konfigurációt
A „220 literes hordó” kifejezés nem teljes körű specifikáció. Két dob osztozhat a névleges térfogaton, mégis eltérő folyamatfeltételekre van szükség. A zárt fejű duplagyűrűs dob a nyitott fejű kiviteltől eltérő nyakkal és kezelési zónákkal rendelkezik. A lezárási rendszer, a tartalom és a szállítási útvonal is befolyásolja a tesztelést.
Kezdje egy ellenőrzött rajzzal. Tartalmazza a teljes méreteket, a névleges és a peremkapacitást, a nyílásokat, a záróelemeket, a csengőt, a gyűrűket, a fogantyúkat és a címketerületeket. Jelölje meg az elválási vonalat és csípje le. Azonosítson minden olyan méretet, amely befolyásolja a töltést, a raklapozást, a halmozást vagy a kupak illeszkedését.
Adjon hozzá egy számozott falvastagsági térképet. A térképnek le kell fednie a felső gyűrűt, a vállát, az oldalfalat, az alsó gyűrűt, a bázist, a nyakat és a csípős területeket. Egy átlagos falszám nem mutatja meg a gyanta eloszlását. A Kinggle oldalán 3,5–4 mm található a közzétett 200 literes alkalmazáshoz. Használja ezt oldalspecifikus hivatkozásként, ne helyettesítse a jóváhagyott falitérképet.
Jegyezze fel a nettó öntött tömeget. Ne tartalmazza a külön összeszerelt záróelemeket. Ezután becsülje meg a felső vakut, az alsó farkot, a nyaktörmeléket és minden más vágott anyagot. Ez létrehozza a bruttó parison célt. Egy 12 kg-os kész dobhoz szükség lehet 12 kg feletti lövésre, mert a folyamatnak eltávolítható anyagot is kell képeznie.
A kívánt tartalom a fájlhoz tartozik. Adja hozzá a sűrűséget, a viszkozitást, a töltési hőmérsékletet, a gőznyomást, a kémiai kompatibilitási követelményeket és a várható tárolási időt. A vevőnek azt is közölnie kell, hogy szállít-e a dob szabályozott veszélyes árukat. Ez a válasz megváltoztatja az érvényesítési útvonalat.
Kinggleértékesítési folyamatfényképeket, rajzokat, súlyt, méretet, anyagot, vastagságot, napi teljesítményt és vegyszerállóságot kér. Ezeknek a bemeneteknek egy felülvizsgálat által ellenőrzött dobdokumentációnak kell lenniük. Az árajánlatnak, a formatervezésnek és az átvételi tervnek ugyanarra a felülvizsgálatra kell mutatnia.
Olvassa el a KGB200L/LP közzétett adatait egy egyező készletként
A KGB200L/LP oldal hasznos kezdő borítékot nyújt. Egy 250 l-es maximális konténerosztályt, egy 39 t-s gépet és egy fix nyitott-záró elrendezést azonosít. Felsorol még egy 760 kN szorítóerőt, egy 1300 x 1500 mm-es nyomólapot és egy 1100 x 1700 mm-es maximális formaméretet.
A nyilvános extrudálási táblázat két 100 mm-es csavart mutat 32 L/D aránnyal. A közzétett HDPE olvasztási kapacitás csavaronként 180 kg/h. A táblázatban szerepel még egy 25 literes akkumulátor és egy 18 kg-os PE akkumulátor-súly referencia. Ezek gépoldali értékek. Nem bizonyítanak egy adott dobot, gyantát vagy ciklust megfelelő próba nélkül.
| Megjelent KGB200L/LP tétel | Weboldal értéke | Amit a projektnek még ellenőriznie kell |
|---|---|---|
| Maximális tartálykapacitás | 250 liter | A tényleges penész, sörétigény, geometria és eltávolítási út |
| A gép mérete és súlya | 9,5 x 4,1 x 6,5 m; 39 t | Szervizmentés, alapozás, szállítási felosztás és emelési terv |
| Szorítóerő | 760 kN | Vetített terület, fúvónyomás, lecsípő terhelés és margó |
| Maximális formaméret | 1100 x 1700 mm | Komplett formaboríték, tömlők, elosztók és mozgó alkatrészek |
| Formavastagság | 810-950 mm | Zárt formarakás és nyomólap interfész rajz |
| Csavar és L/D | 100 mm x 2; 32 L/D | Rendezett rétegarchitektúra, gyantaminőség és színrendszer |
| Megjelent HDPE olvasztási kapacitás | 180 kg/h x 2 | Stabil teljesítmény a jóváhagyott HMWHDPE összetétellel |
| Akkumulátor | 25 liter; 18 kg PE referencia | Bruttó parison tömeg, tartalék és programozott profil |
| Fújj levegőt | 0,8 MPa; 1,8 m³/perc | Szükséges levegőminőség, csúcsáramlás, vevő és nyomás a gépnél |
| Hűtővíz | 0,3 MPa; 120 l/perc | Előremenő hőmérséklet, visszatérő hőmérséklet, minőség és hőterhelés |
| Közzétett teljesítményreferencia | átlagosan 70-80 kW | Mérési határ, termék, beállítások és gyártási állapot |
Az oldalon a 300 db/h „Kimenet (száraz ciklus)” felirat is látható. Ez nem a vegyszerdobok gyártási teljesítménye. Leírja a száraz gép mozgási referenciáját. Ugyanezen az oldalon külön közölnek óránként 17-20 dobot a vegyszerhordós alkalmazáshoz. Mindkét címkét tartsa érintetlenül.
A helyes elfogadási cél önmagában egyik sem szám. A dobokat jóváhagyott gyártási feltételek mellett, megállapodott időnként fogadják el. A menetnek tartalmaznia kell az extrudálást, a fújást, a hűtést, a kiszedést, a vágást, az ellenőrzést és a számolt megállásokat.
Olvassa el az adatokat összekapcsolt csoportokban. A forma méretei a nyitólökethez és az eltávolítási útvonalhoz tartoznak. Az akkumulátortömeg a bruttó lőtömeghez és a gyantához tartozik. A légáramlás hozzátartozik a gép nyomásához. Egyetlen nagy érték nem tudja kompenzálni a gyenge egyezést a cellában máshol.
Miért ne tűnjön el a /LP utótag az idézetből?
A Kinggle jelenleg két kapcsolódó termékoldalt tesz közzé. Az egyik a KGB200L/LP speciális vegyszerhordó platformot nevezi meg. A másik a KGB200L 220 literes műanyag dobos gépet nevezi meg. A közös 250 literes osztályuk nem teszi felcserélhetővé a modellneveket.
A KGB200L/LP oldalon egy 39 tonnás gép és két 100 mm-es csavar található. Leírásának középpontjában egy kétrétegű akkumulátorfej áll. A KGB200L oldalon egy 36 tonnás gép és egy 120 mm-es csavar található. HDPE esetén 320 kg/h-t tesz közzé. Mindkét oldalon ugyanaz a széles formaboríték és a 760 kN szorítóreferencia látható.
Ez a különbség az építészetre utal, nem csak a kapacitásra. A két extruderes elrendezés támogathatja a rendezett rétegszerkezetet vagy az anyagfelosztást. Az egyextruderes elrendezés más olvadási útvonalat szolgál ki. Az egyes fóliák pontos funkciójához még írásos folyamatábra szükséges. Soha ne feltételezze, hogy két extruder automatikusan létrehozza a szükséges gátat, újrahasznosított tartalmú szerkezetet vagy színelrendezést.
KGB200L/LP nyilvános elhelyezés
Speciális 220 literes kétgyűrűs vegyszerdobos platform. Az oldalon két 100 mm-es csavar, egy kétrétegű fejleírás és egy 39 tonnás gépsúly található.
KGB200L nyilvános elhelyezés
220 literes műanyag dobos gép. Az oldalon egy 120 mm-es csavar, 320 kg/h HDPE olvasztási kapacitás és egy 36 t gépsúly szerepel.
A beszerzési megrendelésnek tartalmaznia kell a teljes modellt, változatot és konfigurációt. Csatolja a folyamat-folyamat rajzát. Soroljon fel minden extrudert, motort, csavart, fejjáratot és vezérlőt. Mutasd meg, melyik anyag táplálja az egyes szakaszokat. Ha a rétegarány szabályozott, határozza meg a munkatartományt és az ellenőrzési módszert.
Ez a vezérlés mindkét oldalt védi. A vevő megkapja a tervezett architektúrát. A szállító stabil műszaki célt kap. Ezenkívül a pótalkatrész-listákat, az elektromos rajzokat és a kezelői képzést a telepített géphez igazítja.
A HMWHDPE szabályozása termelési bemenetként, nem általános címkeként
A Kinggle alkalmazás hivatkozási neve HMWHDPE. A betűszó a nagy molekulatömegű, nagy sűrűségű polietilént írja le. Nem határoz meg egy pontos fokozatot. A dob teljesítménye a kiválasztott gyantától, a készítménytől, a feldolgozási előzményektől és a csomagolás kialakításától függ.
A jóváhagyott anyagfájlban meg kell nevezni a szállítót és a minőséget. Adja hozzá az anyag adatlapot, a színkeveréket, az adalékanyagokat és a változás-ellenőrzési szabályokat. Jegyezze fel a bejövő tételek azonosítását. Ha egy alternatív minőség megengedett, adja meg a jóváhagyási tesztet, mielőtt a normál gyártásba kerül.
A Regrindnek saját szabályra van szüksége. Különítse el a tiszta, folyamat közbeni burkolatot a használat utáni újrahasznosított anyagoktól. Határozza meg a megengedett forrást, készítményt, részecskeméretet, tárolást és keverési arányt. Jegyezze fel, hogyan reagálnak a kezelők, amikor a daráló vagy a szállítószalag leáll. A recept képernyőn látható százaléknak kevés értéke van, ha a tényleges betáplálási adatfolyam nincs szabályozva.
A nedvesség, a szennyeződés és a finomszemcsék megzavarhatják az etetést vagy a felület minőségét. Az anyag hőmérséklete és a tömeg viselkedése is megváltoztathatja a visszanyerést. A gyártási próba során ellenőrizze a valós rendszert. A gyantának át kell haladnia a tervezett garaton, a keverőn, a szállítószalagon és az újraőrlő hurkon.
Ha a dob vegyszereket szállít, a kompatibilitás a kész csomagprogramhoz tartozik. A formázógép önmagában nem tudja megállapítani a kompatibilitást. A bizonyítékot a tervezett anyag, a tárolás időtartama, a környezeti expozíció és az alkalmazandó szabályok határozzák meg.
Az anyagcsere megváltoztathatja az olvadék szilárdságát és megereszkedését. Megváltoztathatja a parison gyűrűk és sarkok körüli nyúlását. Éppen ezért az anyagi jóváhagyás illparison programozásnem szabad külön projektként kezelni.
Építsd a parisont gyűrűk, vállak, alap és záróelemek köré
Egy nagy dob nem nyúlik egyenletesen. A váll áthalad a forma egyik részén. Az alsó sarok áthalad egy másikon. A gyűrűk, az alapérintkező és a nyakrészek mindegyike más-más anyagot kér a paptól. Egy kocka rés nem szolgálhat ki minden zónát egyformán.
Kezdje a masszával. Adja hozzá a kész dobot, a felső vakut, az alsó vakut, a nyaktörmeléket és az egyéb díszítőelemeket. Ez a bruttó plébános mise. Hasonlítsa össze a megrendelt akkumulátorkapacitással a jóváhagyott gyanta alapján. Hagyjon mérnöki tartalékot ahelyett, hogy pontosan megfelelne a közzétett maximumnak.
kész dobmassza + felső vaku + alsó farok + nyak vagy fogantyú törmelék + egyéb vágott anyag
Ezután térképezze fel a plébánost a hossza mentén. Használja a jóváhagyott dob számozott fali térképét. Csatlakoztassa az egyes kritikus dobhelyeket a paris program egy pozíciójához. Az első profil csak egy kezdő recept. A gyártási kísérletnek frissítenie kell azt a mért fali eredmények alapján.
Figyelje a duplagyűrűs zónákat. A túl kevés anyag csökkentheti a helyi fal méretét vagy megváltoztathatja a gyűrű geometriáját. A túl sok növelheti a súlyt, a hűtési időt és a villogást. A nyakak és a záróelemek stabil geometriát igényelnek. Az alapnak elegendő anyagra van szüksége az érintkezési és ütési teljesítményhez. Ezen célok egyike sem oldható meg az egész dob nehezebbé tételével.
Az akkumulátor kisülése is számít. A parisonnak meghatározott időn belül be kell kerülnie a formába. Az olvadékhőmérséklet, az ürítési sebesség, a szerszámrések mozgása és a szerszámbezárási idő kölcsönhatásban vannak. Ha a fahéj túl sokáig lóg, a sag megváltoztatja a faltérképet, mielőtt a forma bezárulna.

Tárolja el a végleges profilt egy verziószámmal. Jegyezze fel a szerszám szerszámait, a gyantát, a hőmérsékleti alapértékeket, a kisülési időt és a minta faltérképét. Az ilyen feltételek nélküli profilt nehéz reprodukálni.
Tekintse a dobformát és a hűtőkört egyetlen tervezési döntésnek
A nyilvános formaboríték csak alkalmassági ellenőrzés. Ez nem bizonyítja, hogy a forma egyenletesen lehűl, elengedi a dobot vagy kitisztítja a robotot. Tekintse át a teljes formaszerelvényt. Tartalmazza az elosztókat, a tömlőhajlatokat, a fúvószerszámokat, a mozgó betéteket, a szorítóblokkokat és az emelési pontokat.
Az elválási vonalnak és a csípésnek meg kell felelnie egy nehéz parisonnak. A vágásnak következetesen tömítenie kell, anélkül, hogy túlzott anyag beszorulna. A flash zsebeknek hely kell a várható tömeghez. A nyak és az alsó fúvás részleteinek meg kell egyeznie a dob rajzával és az utánfutó befejezési módszerrel.
A hűtésnek követnie kell a dob hőterhelését. A gyűrűk és a vastag átmenetek hőt tudnak tartani. A széles oldalfalak az eltávolítás során deformálódhatnak. Előfordulhat, hogy az alap- és zárózónák szigorúbb hőmérséklet-szabályozást igényelnek. Tervezze meg a csatornákat ezeknek az igényeknek megfelelően, ahelyett, hogy egyetlen egyszerű áramkört használna az egész formához.
Oszd fel a formát elnevezett hűtőzónákra. Adjon meg minden zónának egy cél áramlási és bemeneti állapotot. Biztosítson elérhető csatlakozásokat és öblítési tervet. A próba során jegyezze fel az előremenő és visszatérő hőmérsékletet. A nyomásleolvasás önmagában nem mutatja, hogy hő távozik-e az egyes körökből.
Az eltávolítási hőmérséklet a ciklus része. A korai kioldás növelheti a teljesítményt, miközben a dob még puha. A robot, szállítószalag vagy kezelő ekkor eltorzíthatja a gyűrűket vagy a tömítőfelületeket. Határozzon meg egy biztonságos eltávolítási feltételt méretekkel és funkcionális bizonyítékokkal.
A Kinggle oldalon a 0,3 MPa és a 120 L/perc a gépi hűtővíz referenciaértékeként szerepel. Ezek az értékek segítik a kapcsolat méretét. Ezek nem egy teljes hűtő specifikáció. A végső hűtőcsomagnak szüksége van a víz hőmérsékletére, a környezeti tervezési állapotra, a szerszám hőterhelésére, a gép hőterhelésére, az áramlási stabilitásra és a víz minőségére.
Használja aextrudáló fúvóformázó forma tervezési útmutatóa légtelenítés, a lecsípődés, a hűtés és a kioldás áttekintésére. Tegye be az elfogadott formarajzot ugyanabba a műszaki fájlba, mint a gép elrendezését.
Tervezze meg a kiszedést, az oltást és a szivárgástesztet a cikluson belül
A formázási ciklus nem ér véget, amikor a forma kinyílik. Egy nagy dob továbbra is biztonságos eltávolítást és ellenőrzött befejezést igényel. Ezek a lépések valódi kimeneti korlátokká válhatnak, ha a gép felépítése után hozzáadják őket.
Kezdje elvitellel. Határozza meg a markolat helyét, a dob hőmérsékletét, a hasznos terhet és a mozgási útvonalat. A robotnak ki kell ürítenie a formát, védeni és fújni a hardvert. A markolat nem törhet össze egy meleg gyűrűt, és ne jelölje meg a címketáblát. Az átadási pontnak ellenőrizetlen gördülés nélkül kell alátámasztania a dobot.
Ezután térképezzen fel minden vágást. A felső vaku, az alsó farok és a nyak anyagához különböző eszközökre lehet szükség. Védje a zárófelületeket és a kritikus méreteket. Gyűjtse össze a kárpitokat anélkül, hogy a padlótörmelékkel keverné. Ha a tiszta vágás visszatér a folyamathoz, mutassa meg az utat a darálóhoz és a turmixgéphez.
A szivárgásvizsgálathoz írásos határra van szükség. Határozza meg a vizsgált nyílásokat, a zárási állapotot, a nyomás- vagy vákuummódszert, a stabilizálási időt, a vizsgálati időt és a selejt küszöböt. Határozza meg azt is, hogy mi történik a kudarc után. Az elutasított dobnak nyomon követhetőnek kell maradnia az üregére, az időablakára és a folyamatrekordra.
| Állomás | Bemenet | Kimenet | Elfogandó bizonyíték |
|---|---|---|---|
| Robot elvitel | Melegen öntött dob | Támogatott dob a trimmelő állomáson | Hézag, markolatnyomok, ciklusidő és ismételhetőség |
| Felvillanó | Dob eljárási szegéllyel | Tisztítsa meg a kész éleket | Vágási minőség, dob sérülések és trimm tömeg |
| Nyitási befejezés | Formált nyakú | Zárásra kész interfészek | Méretek, felület és mérési eredmények |
| Szivárgásteszt | Kész dob- és próbazárak | Pass vagy nyomon követhető elutasítás | Recept, eredmény, műszerazonosító és időbélyeg |
| Végső ellenőrzés | Tesztelt dob | Elfogadott termék vagy ellenőrzött selejt | Súly, faltérkép, méretek és megjelenés |
Időzítés minden állomáson a gyári próbaidőszak alatt. Előfordulhat, hogy a fröccsöntő gép vár, mert a kiszedési út hosszú, vagy a vágóállomás megtelt. Ezek a késések az elfogadott kimenethez tartoznak. Ezeket nem szabad a száraz ciklusszám mögé rejteni.
Külön a gép képessége az ENSZ csomagolási engedélyétől
A Kinggle termékoldalán az szerepel, hogy a közzétett alkalmazásból származó dobok átmennek egy 3 m-es ejtési teszten és teljesítik az ENSZ-tanúsítványt. Tartsa a követelést a bejelentett kérelemhez kötve. Garanciaként ne írja át minden dobra, töltőanyagra vagy piacra.
Egy gép nem adhat ENSZ-csomagolási jelet. A jóváhagyás a vonatkozó rendszer szerinti csomagolási tervezési típusra vonatkozik. A kész dob, a záróelemek, a tartalom vagy a tesztközeg, az előkészítés, a kondicionálás és a vizsgálati eredmények mind számítanak. A folyamatban lévő gyártásellenőrzések a tervezés után is számítanak.
Az ENSZ Európai Gazdasági Bizottsága közzéteszi aENSZ-mintaszabályzat. A 24. változatot 2025-ben tették közzé. Az alkalmazandó nemzeti vagy modális szabályok egy adott kiadást használhatnak, vagy követelményeket egészíthetnek ki. Erősítse meg a rendeltetési piac jogosultságát, tesztlaboratóriumát és jóváhagyási útvonalát.
Építs fel két bizonyíték réteget. Az első a gépgyári átvételi teszt. Ez azt bizonyítja, hogy a rendezett cella meghatározott feltételek mellett futtatja a megállapodott dobot. A második a csomagolás tervezési típusú tesztelése. A kész csomagolást igazolja a vonatkozó programmal. Az egyik nem helyettesíti a másikat.
A géppróbák során mérje meg azokat a funkciókat, amelyek támogatják a későbbi tesztelést. Jegyezze fel a nettó tömeget, a bruttó lövéstömeget, a fali térképet, a záróméreteket, a gyűrű geometriáját, a szivárgás eredményét és a folyamat beállításait. Őrizze meg a felcímkézett mintákat. Ez nyomon követhető kiindulási tételt ad a csomagolástesztelő csapatnak.
A terméktesztelési szándékkal kapcsolatos további részletekért használja a Kinggle meglévő termékétvegyszerdob ejtési teszt útmutatója. A jelen cikk összpontosítson a termelő cellára. Ez az elválasztás segít a vásárlóknak megtalálni a gépi integrációra vagy a tesztelésre vonatkozó választ anélkül, hogy elolvasnának két oldalt, amelyek ugyanazt mondják.
Számítsa ki a valós termelési események elfogadott outputját
A termékoldal óránként 17-20 dobot tesz közzé a megnevezett alkalmazáshoz. Ez egy hasznos tervezési referencia. Ez nem garantált ár egy másik dob esetén. A súly, a fali térkép, a gyanta, a formahűtés, a kiszedés és az ellenőrzés mind megváltoztathatja az eredményt.
Kezdje egy időzített futással. Számoljon minden formázási eseményt. Ezután minősítsen minden dobot elfogadottnak, elutasítottnak vagy tesztre várónak. Rögzítsen minden megállást és annak okát. Használja ugyanazt a minőségi tervet, mint a termelést.
elfogadott dobok ÷ megfigyelt gyártási percek x 60
Számítsa ki a bruttó anyagszükségletet is. Szorozzuk meg a bruttó parison tömegét az óránkénti formázási eseményekkel. Ne szorozza meg a kész dob súlyát a katalógus árfolyamával. Ez a parancsikon figyelmen kívül hagyja a villanást, az elutasítást, az induló anyagokat és az egyéb folyamatveszteségeket.
bruttó parison tömeg x formázási események óránként
Különítse el az első menet hozamát az átdolgozástól vagy az újrateszteléstől. Az a dob, amely meghibásodik a szivárgási állomáson, és később átmegy a zárás beállítása után, nem tűnhet el az eseménynaplóból. Az ok számít. Ez utalhat öntésre, befejezésre, zárószerkezetre vagy a tesztelőre.
A hűtés gyakran szabályozza a ciklust. Ha egy plusz néhány másodperc védi a gyűrű geometriáját, ez az idő az elfogadott árfolyamhoz tartozik. A gyorsabb kioldás, amely ovális nyakat vagy instabil méreteket hoz létre, nem növeli a termelékenységet.
Használjon elég hosszú futást a helyreállítás és a downstream egyensúly feltárásához. Rögzítse a gép beállításait az elején és a végén. Aciklusidő útmutatóelmagyarázza, hogyan kell elkülöníteni az extrudálás visszanyerését, a formázást, a hűtést és a kezelést. Aenergia útmutatóelmagyarázza, hogy miért van szükség az elfogadott dobonkénti teljesítményre és energiára meghatározott mérési határra.
Egy hasznos végső KPI készlet tartalmazza az óránkénti elfogadott dobokat, az első menet hozamát, az elfogadott dobonkénti bruttó kilogrammot, a dobonkénti trimm kilogrammot, a számolt állásidőt és az elfogadott dobonkénti energiát. Minden számhoz szükség van egy egyeztetett kezdési és leállítási szabályra.
Tervezze meg a gyár határát a csúcsok, a hozzáférés és a hőelvonás köré
A közgép méretei 9,5 x 4,1 x 6,5 m. Ez a doboz nem a telepítési hely. A kezelők, formacserék, platformok, szekrények, csövek, szállítószalagok és őrzés túlmutat rajta. A tetőnek lehetővé kell tennie a felállítást és a karbantartást is.
Kezdje a berendezés elrendezési rajzával. Adjon hozzá karbantartási húzóteret a csavarokhoz és a hidraulikus alkatrészekhez. Jelölje meg a penész útját a teherautótól vagy a raktárterülettől a lemezekig. Minden ponton ellenőrizze a daru vagy a targonca teherbírását. Mutassa meg, hogy az eltávolított forró dobok és vaku merre halad.
A sűrített levegőnek nyomásra és áramlásra van szüksége a gép csatlakozásánál. A Kinggle 0,8 MPa és 1,8 m³/perc sebességet ad ki. A kompresszorhelyiségnek figyelembe kell vennie a vezetékkiesést, a többi felhasználót, a csúcsigényt, a vevő térfogatát és a levegő kezelését. A fúvási folyamathoz is szükség van a megállapodás szerinti levegőminőségre.
A hűtéshez stabil hőmérséklet és áramlás szükséges. A nyilvános oldalon 0,3 MPa és 120 l/perc található. Kérjen hőterhelésű lapot, amely elválasztja a formát, a hidraulikát és az egyéb fogyasztókat. Mérje meg a hűtőt vagy a hűtőtornyot a helyi környezeti állapotnak és a vízminőségnek megfelelően.
Az elektromos tervezéshez szükséges a csatlakoztatott terhelés, feszültség, frekvencia, kábelvezetés, védelem és transzformátor ellenőrzés. Az oldal 70-80 kW „átlagos energiafogyasztás” sora teljesítményreferencia. Ez nem a beépített terhelés és nem a dobonkénti energia.

Tekintse át a teljesfúvóformázás közműterva géppel és a segédszállítókkal. Minden ellátási feltételt és határt rögzítsen a műszaki megállapodásban.
Futtasson le egy elfogadási próbát, amely egy nyomon követhető dobtételt követ
A gyári átvételi tesztnek a jóváhagyott dobrajzot, formát és anyagot kell használnia. Ha nem áll rendelkezésre gyártógyanta, dokumentálja a helyettesítőt és az eredmény határait. A száraz gépmozgást ne nevezze termékátvételi tesztnek.
A látogatás előtt állapodjon meg a vizsgálati tervben. Nevezze meg a műszereket, a minta méretét, a futtatás időtartamát és az elfogadási határokat. Döntse el, hogyan számolja a megállókat. Határozza meg, mely beállítások változhatnak a futás során, és ki hagyja jóvá a változtatást.
- Ellenőrizze a buildet.Ellenőrizze a teljes KGB200L/LP modellt, az extrudereket, a fejet, a vezérlőt, a szorítót, a robotot, az alsó fúvást, az őrzést és a megrendelt segédeszközöket a szerződés ellenében.
- Ellenőrizze a kalibrációt és a segédprogramokat.Rögzítse a műszerazonosítókat. Ellenőrizze az áramellátási, levegő- és hűtési feltételeket a gép határán.
- Töltse be a jóváhagyott anyagot.Jegyezze fel a gyantaminőséget, a tételt, a színt, az adalékanyagot és az újraőrlési receptet. Kövesse a tervezett szállítási utat.
- Stabilizálja a folyamatot.A formális futtatás megkezdése előtt érje el az ismételhető olvadási feltételeket, az akkumulátor visszanyerését, a kisülési viselkedést, a hűtést és a kivételt.
- Fagyassza le a kiindulási receptet.Mentse el a hőmérsékleteket, a sebességeket, a parison profilt, az időzítéseket, a nyomásokat és a későbbi beállításokat egyetlen verziószámmal.
- Futtassa az egyeztetett ablakot.Gróf öntött, elfogadott és elutasított dobokat. Minden megállást naplózzon az időtartammal és az okokkal.
- Mérje meg a mintatervet.Ellenőrizze a tömeget, a méreteket, a fali térképet, a gyűrű és a nyak geometriáját, a burkolat minőségét, megjelenését és a szivárgás eredményét.
- Vizsgálja meg a downstream mérleget.Győződjön meg róla, hogy a robot, a trimmelés, a teszter és a szállítószalagok képesek fenntartani a formázási sebességet nem biztonságos felhalmozódás nélkül.
- Zárjon be minden eltérést.Jegyezze fel az eredményt, a tulajdonost és az újratesztelési módszert. Ne rejtsen el egy nyitott kérdést egy általános „vizsgázott” nyilatkozatban.
Őrizze meg a mintákat az elejétől, közepétől és végétől. Minden dobon jelölje meg az időt, a receptet és az eredményt. Őrizze meg a fali térképet és a szivárgási jegyzőkönyvet a próbajelentéssel együtt. Ezáltal a gyárlátogatás bizonyítékokká válik, amelyek támogatják a későbbi indítást és hibaelhárítást.
Fényképezze le a jóváhagyott mintákat és címkéit. Exportálja a végső receptet a leállítás előtt. A jelentésben fel kell sorolni azokat a megoldatlan megfigyeléseket is, amelyek nem váltották ki az elutasítást. Ezek a részletek egyértelmű újraindítási pontot biztosítanak a webhely csapatának a telepítés után.
Funkcionális csomagtesztek szemtanúi lehetnek a gépprojekt során, ha a módszer megegyezik. A formális tervezési típusjóváhagyás azonban máshol is megtörténhet. Tartsa külön ezeket a jelentéseket. Minden jelentésnek pontosan fel kell tüntetnie, hogy mit bizonyít.
A Kinggle értékesítési folyamata magában foglalja az ellenőrzést, a tesztelést és a teszthez való csatlakozásra való felkérést. Használja ki ezt a lehetőséget, hogy kövesse agyári átvételi vizsgálati útmutató. A szállítás után ismételje meg a meghatározott helyszíni átvételi futtatást a telepített segédprogramokkal és a helyi anyagrendszerrel.
Készítsen árajánlatra kész RFQ-t a KGB200L/LP cellához
Egy hasznos lekérdezés segítségével a beszállító ellenőrizheti a teljes gyártási utat. Kezdje a dobfájllal. Adjon hozzá rajzot, fényképeket és fizikai mintát, ha rendelkezésre áll. Adja meg, hogy a termék 200 literes, 220 literes vagy más méretű-e a javasolt osztályon belül.
Adja meg a nettó öntött tömeget, a bruttó lövésbecslést és a számozott fali térképet. Nevezze meg a HMWHDPE minőséget, színt, adalékanyagokat és újraőrlési szabályt. Adja meg a tartalmat, a zárórendszert, a vegyszerállósági követelményt és a vonatkozó csomagolási vizsgálatokat.
Határozza meg a kimenetet elfogadott dob/óraként. Adja hozzá az éves mennyiséget, a műszakmintát és a tervezett átállásokat. Ismertesse a kiszedést, a vágást, a nyitás befejezését, a szivárgástesztet, az ellenőrzést, a jelölést és a raklapozást. Jelölje meg, hogy a Kinggle mely tételeket ajánlja, és melyeket szállít a vevő.
Csatolja a gyári adatokat. Tartalmazza a feszültséget, a frekvenciát, a sűrített levegő kapacitását, a hűtőforrást, a környezeti tartományt, a tengerszint feletti magasságot, az épület magasságát, a daru kapacitását és a rendelkezésre álló alaprajzot. Adja hozzá a kívánt géptájolást és dobáramlást.
Kérjen írásos választ a teljes KGB200L/LP konfigurációval. Tartalmaznia kell a formaborítékot, az extruder és a fej architektúráját, az akkumulátorbázist, a segédprogramokat, a segédlistát, az elrendezést, az átvételi tervet és az adatátadást. Ne fogadja el a „standard konfigurációt” egyedüli leírásként.
A végső döntésnek minden fontos dobkövetelményt össze kell kapcsolnia a gép jellemzőivel vagy tesztjével. Ha egy követelménynek nincs tulajdonosa, zárja le a rendelés kiadása előtt. Ha még mindig fájlokat gyűjt, használja a Kinggle-tletöltési központésgépi videókelérhető referenciákért. Ezután küldje el az ellenőrzött projektcsomagot akapcsolatfelvételi űrlap.
Gyakran ismételt kérdések
Ezek a válaszok lefedik azokat a vásárlási kérdéseket, amelyek leggyakrabban módosítják a konfigurációt vagy az elfogadási tervet. Gép referenciaként a Kinggle aktuális termékoldalait használják. A projektdokumentumoknak ellenőrizniük kell a végső sorrendet.
Milyen termékek gyártására készült a KGB200L/LP?
A Kinggle a KGB200L/LP-t 250L-es osztályú, 220 literes kettős gyűrűs kék vegyszerhordókra specializált gépként pozicionálja. Egy másik dob esetében továbbra is ellenőrizni kell a bruttó mintatömeget, a forma illeszkedését, a falelosztást, a lezárásokat, a hűtést, a kiszedést és a szükséges csomagolási teszteket.
A 300 db/h azt jelenti, hogy a gép óránként 300 vegyszerdobot gyárt?
Nem. A terméktáblázat 300 db/h-t jelöl száraz ciklusnak. Ugyanez az oldal óránként 17-20 darabot tesz közzé a nevezett vegyszerdobos alkalmazáshoz. A végleges elfogadott kibocsátást gyártási formával, gyantával, hűtési, automatizálási és minőségi tervvel kell igazolni.
Készíthet a KGB200L/LP 15 kg-os kész dobot?
Az oldalon egy 12-15 kg-os kész dob-referencia és egy 18 kg-os PE-akkumulátor-súly referencia található. A bruttó parison tömeg magában foglalja a vakut és egyéb díszítéseket is. A fej konfigurációjának lefagyasztása előtt ellenőrizze a teljes tömegmérleget, gyantabázist, tartalékot és faltérképet.
A KGB200L/LP ugyanaz, mint a KGB200L?
Nem. A Kinggle kapcsolódó, de különálló konfigurációként teszi közzé őket. A KGB200L/LP oldalon két 100 mm-es csavar található, egy kétrétegű leírás és 39 t gépsúly. A KGB200L oldalon egy 120 mm-es csavar és 36 t gépsúly szerepel.
Ennek a gépnek a megvásárlásával a dobok ENSZ-tanúsítványt kapnak?
Nem. Egy gép nem ad ki ENSZ csomagolási jelet. A jóváhagyás a vizsgált csomagolási formatervezési típusra vonatkozik a vonatkozó szabályok szerint. A kész dob, a záróelemek, a tervezett tartalom vagy a tesztközeg, az előkészítés, a teszteredmények és a folyamatban lévő gyártásellenőrzések mind számítanak.
Mit küldjek KGB200L/LP árajánlathoz?
Küldje el a dob rajzát, fényképeket, mintát, méreteket, nyílásokat, nettó tömeget, fali térképet, HMWHDPE minőséget, becslést, lezárásokat, tartalmat, teszteket, elfogadott kimeneti célt, a későbbi hatókört és a gyári segédprogramokat. Adja meg a szükséges rétegszerkezetet és az automatizálási határt is.
Egy jóváhagyott dobot alakítson át teljes gépspecifikációvá
Küldje el Kinggle-nek a dobrajzot, az anyagot, a fali térképet, a lezárásokat, a teszttervet, a kimeneti célt és a gyári segédprogramokat. A mérnöki csapat ezt követően megerősítheti a KGB200L/LP konfigurációt, a formát, a segédeszközöket és az elfogadási kört.
Kérjen KGB200L/LP megoldást