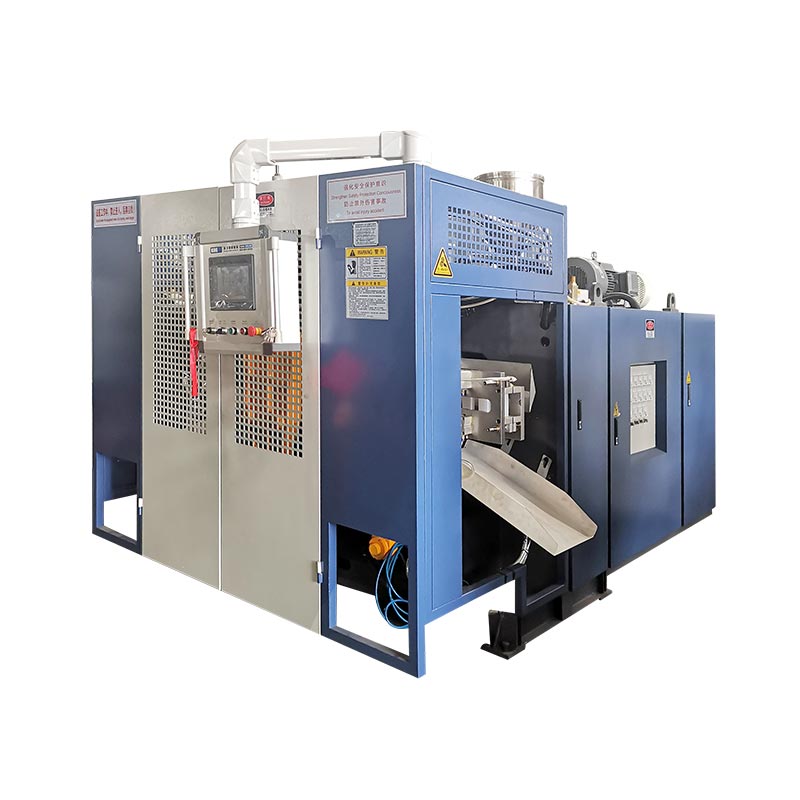
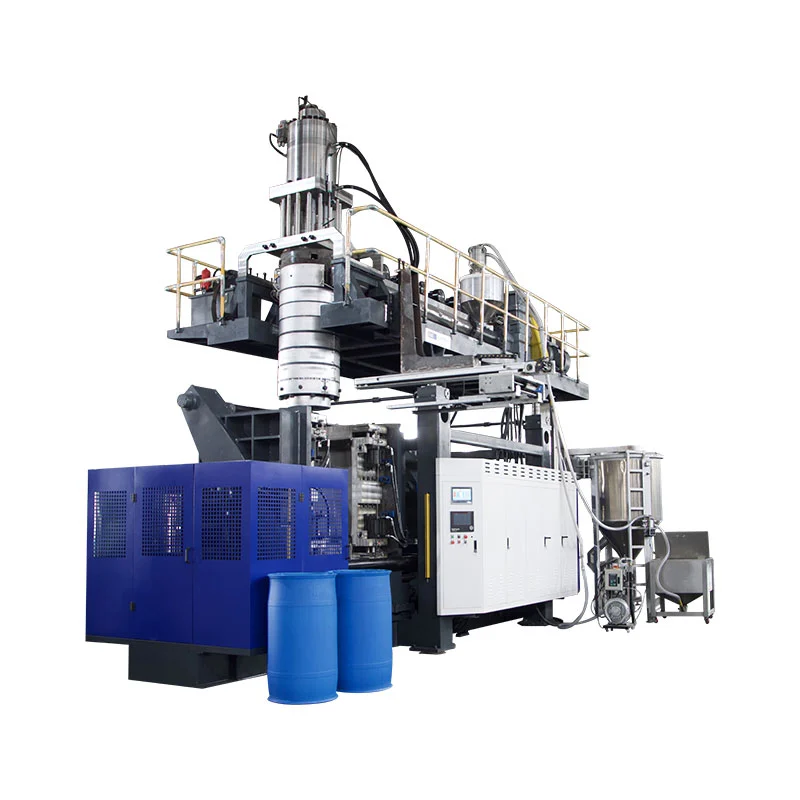
Válasszon egy HDPE palackfúvógépet a palack rajzának, a gyantaminőségnek, a forma elrendezésének és a szükséges jó alkatrész-kibocsátásnak megfelelően. Extrudáló palackos projektnél a gép megadott literes kapacitása csak egy kezdeti szűrő; a végső specifikációnak ki kell terjednie a nyakra, a fali elosztásra, a szerszámozásra és a későbbi kezelésre is.
A palackgép iránti kérelem sokkal hasznosabbá válik, ha tartalmaz egy rajzot és egy súlycélt. Ezek a részletek lehetővé teszik, hogy a berendezésről szóló megbeszélés túllépjen a gép méretén. Olyan kérdéseket is felvetnek, amelyeket költséges felfedezni az öntőforma megépítése után.

Kezdje egy palackrajzzal, amelyet valaki idézhet
Egy palack névleges térfogata sok döntést nyitva hagy. Egy magas, keskeny és egy rövid, széles edénybe ugyanannyi fér bele. Öntőformáik borítéka, nyakhelyzete és kezelési elrendezése még külön felülvizsgálatra szorul. Küldje el a teljes rajzot, ahelyett, hogy megkérné a szállítót, hogy csak a kapacitás alapján válassza ki a berendezést.
Tartalmazza a maximális külső méreteket, a kész súlyt és a zárórajzot. Azonosítsa a címkepanelt, a vállát, az alapot és a fogantyút. Jelölje meg azokat a méreteket, amelyek fontosak a töltéshez, kupakoláshoz vagy csomagoláshoz. Ha egy mintapalack az egyetlen referencia, mondja meg, mely jellemzők maradjanak meg, és melyek változhatnak.
Különítse el a névleges töltési térfogatot a peremes térfogattól. Azt is határozza meg, hogy a megadott súly tartalmaz-e eltávolítható vakut. Egy tisztázatlan súlyalappal rendelkező rajz arra késztetheti a formagyártót és a gépszállítót, hogy különböző célok felé dolgozzon.
| Bemenet | Mire van szüksége a berendezés felülvizsgálatához |
|---|---|
| Palack test | Méretek, térfogatalap, forma, fogantyú és engedélyezett súlytartomány. |
| Nyak és zárás | Fejezze be a rajzot, a kupak vagy a szivattyú részleteit, a tömítőfelületet és az ellenőrzési módszert. |
| Anyag | Gyantaminőség, szín, adalékanyagok és javasolt újraőrlés vagy PCR tartalom. |
| Gyártási terv | Szükséges elfogadott teljesítmény, műszakok, termékösszetétel és tervezett átállások. |
| Minőségi követelmények | Kritikus falak, méretek, megjelenés és alkalmazható csomagolási tesztek. |
Gépgyártási oldalról az a hasznos kérdés, hogy egy egyeztetett beállítás együttesen megfelel-e ezeknek a követelményeknek. A vásárló jóváhagyhatja a palack megjelenését, miközben a töltőcsapatnak más nyakmagasságra van szüksége. A probléma korai megoldása távol tartja a berendezés átvételi szakaszától.
Meglévő palack esetén küldje el együtt az aktuális rajzváltozatát és a reprezentatív mintákat. Magyarázzon el minden ismert problémát, például nehéz sapkát vagy gyenge alsó varrást. A cél a megfelelő tulajdonságok megőrzése, miközben a szállítónak egyértelmű megoldandó problémát kell adni.
Kinggleextrudáló fúvóforma tervezési útmutatóösszeköti ezeket a termékbemeneteket a forma, a lehúzás, a hűtés és a gép interfészeivel. Tartsa a rajzcsomagot az árajánlathoz csatolva, hogy a későbbi konfigurációs változtatások látható hivatkozást kapjanak.
Adja meg a HDPE minőséget, ne csak a polimer nevét
A HDPE egy anyagcsaládot ír le. Nem azonosítja a teljes feldolgozási specifikációt. A LyondellBasell HDPE-minőségeket sorol fel számos folyamathoz, ideértve az extrudálásos fúvást, a fröccsöntést és a rotációs öntést. A vásárlási megjegyzés, amelyen csak a „HDPE” felirat szerepel, a tényleges osztályzatot nem oldja meg.Forrás: LyondellBasell HDPE áttekintése.
Küldje el a gyantaszállító aktuális műszaki adatlapját a palackrajzzal együtt. Jegyezze fel a minőségjelölést és a vizsgálati körülményeket az olvadékfolyási értéke mellett. Adja meg a gép szállítójának a javasolt színkeverék- és adalékinformációkat is. Ezek a bemenetek a próbatervbe tartoznak, még akkor is, ha az üveg egyszerűnek tűnik.
Mosószeres vagy háztartási vegyszeres palack esetén beszélje meg a környezeti hatásokkal szembeni repedésállóságot a gyanta- és csomagolócsapatokkal. Az ExxonMobil leírja az ESCR, a feldolgozhatóság, a merevség és a palack egyéb tulajdonságai közötti kompromisszumokat a HDPE műszaki programjában. A gyantaválasztásnak inkább a kész csomagolás követelményeit kell tükröznie, nem pedig egyetlen anyagtulajdonságot.Forrás: ExxonMobil PE Innovációs Hét, HDPE palack és tartály ülés.
Az újraőrlésre és a fogyasztás utáni újrahasznosított anyagokra is egyértelmű meghatározásokra van szükség. Adja meg a forrást, a tervezett arányt és a kezelés módját. Vezessen nyilvántartást a jóváhagyáshoz felhasznált anyagtételről. Ha az árajánlat szűz gyantát feltételez, de a gyártás más keveréket használ, az eredeti próba már nem a teljes gyártási állapotot jelenti.
Egy hasznos kérés arra kéri a szállítót, hogy dokumentálja a kimeneti javaslatához felhasznált anyagot. Ez megkönnyíti a későbbi változások értékelését. Mindkét oldalnak közös referenciaként szolgál, ha a súly, a megjelenés vagy a folyamatstabilitás az üzembe helyezés során megváltozik.
Az anyagválasztásnak és a gépválasztásnak ezért együtt kell mozognia. Ha továbbra is választhat a HDPE és a PP között, először oldja meg a termékkövetelmények alapján. AHDPE versus PP összehasonlításkifejti a korábbi döntést; ez az útmutató feltételezi, hogy a HDPE palackprojekt a tervezett útvonal.
Győződjön meg arról, hogy a gép neve a megfelelő folyamatot írja le
A vásárlók több nevet használnak a hasonló berendezésekhez: HDPE palackkészítő gép, HDPE palackfúvógép és HDPE fúvógép. Ezek a kifejezések segítenek a tervezett termék leírásában. Az árajánlatnak még azonosítania kell a tényleges formázási folyamatot és a berendezés elrendezését.
Az extrudálásos fúvóformázás során az extrudáló rendszer egy olvadt csövet képez, amelyet parisonnak neveznek. A forma befogja, a levegő az üreggel szemben kitágítja, és az alkatrész lehűl, mielőtt kivenné. Levágás és ellenőrzés, majd előkészíti a palackot a következő művelethez. Kinggle elmagyarázza a felszerelés sorrendjétfolyamatos fúvógép útmutató.
Az itt tárgyalt palackprojektek esetében kezdje az áttekintést afolyamatos extrudáló gépek választéka. Ezután illessze a forma-fej elrendezést az alkatrészhez. A fogantyú, a szokatlan váll vagy a nagy nyak megléte inkább szerszámozási kérdéssé váljon, mintsem eltűnjön egy általános gépleírás alatt.
A műanyag palackgyártó gép keresése előforma alapú rendszereket is visszaadhat. Ezek az eredmények nem igazolják a kompatibilitást egy extrudáló palackprojekttel. Kérdezd meg, hogy a javasolt rendszer gyantapelletekkel kezdődik-e, és egy parisont képez-e, vagy egy külön előformával kezdődik. Írja be a választ a műszaki ajánlatba.
Ugyanezen okból kifolyólag ne csak bemutató videóból válasszon gépet. Azonosítsa a gyantát, a palack súlyát, a fej elrendezését és a bemutatott készterméket. Egy másik csomagot alkotó gép anélkül tudja bemutatni a sorrendjét, hogy bizonyítaná a palackhoz szükséges ciklust vagy minőséget.
Ha a folyamat választása nyitva marad, használja a szélesebbetfúvógép útmutatóa specifikáció szűkítése előtt. Az útvonal egyeztetése után az árajánlatnak meg kell neveznie a modellt, a szerszámokat, az anyagrendszert és a benne foglalt műveleteket. Ez a keresőkifejezések gyűjteménye helyett használható berendezésleírást ad a vevőnek.
Három Kinggle-referencia megmutatja, hogy a literek miért csak kiindulópontok
Az alábbi táblázat három Kinggle termékoldal kiválasztott értékeit foglalja össze. Ezek publikált gépreferenciák, 2026. szeptember 29-én ellenőrizve. Segítenek a felszerelési javaslat átvilágításában; a palack és a szerszámok még mindig projekt felülvizsgálatot igényelnek.
| Megjelent mező | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Állomásrendezés | Egyetlen | Egyetlen | Kettős |
| Maximális tartálykapacitás | 2 liter | 5 liter | 5 liter |
| HDPE olvasztóképesség | 30 kg/h | 55 kg/h | 80 kg/h |
| Csavar átmérője | 50 mm | 60 mm | 70 mm |
| Szorítóerő | 40 kN | 65 kN | 65 kN |
| Maximális formaméret, Sz × M | 360 × 380 mm | 410 × 450 mm | 410 × 450 mm |
| Formavastagság | 160-300 mm | 200-310 mm | 200-310 mm |
| Dupla vágófej középtávolság | 130 mm | 150-180 mm | 150-180 mm |
Források: a három linkelt Kinggle termékoldal. A közzétett olvasztási kapacitás az anyag áteresztőképességére vonatkozó referencia. Ez nem garantált kész palack ár. A vágófej távolság sora írja le ezt a konfigurációt; nem állapítja meg, hogy minden alapárajánlatban kettős fej szerepeljen.
Hasonlítsa össze a két 5 literes bejegyzést. Mindkettőben ugyanaz a maximális formaméret és szorítóerő. Csavarátmérőjük és HDPE olvasztóképességük eltérő. A kétállásos platform kiválasztása tehát többet jelent, mint egy másik formapozíció hozzáadása egy egyébként azonos specifikációhoz.
A vevő számára ez az összehasonlítás gyakorlati kéréshez vezet: mutassa meg a javasolt formaelrendezést és az anyagigény számítást a választott modell mellett. A gép átmegy a névleges palacktérfogat ellenőrzésén, miközben a javasolt üregelrendezést még módosítani kell.
A kisebb KGB2L referenciának is más szerszámozási borítéka és közzétett kétfejtávolsága van. Az erre a platformra egyetlen alkatrészként alkalmas palack esetében külön felülvizsgálatra lehet szükség, ha a vevő több alkatrészt kér öntési eseményenként. A palack mennyisége önmagában nem tudja eldönteni ezt a kérdést.

Tartsa röviden a termékhez csatolt modell-összehasonlítást. Ha a palack szélesedik, súlya megváltozik vagy a termelési cél növekszik, keresse fel újra az érintett táblákat. Ez hasznosabb, mintha kiválasztaná a legnagyobb gépet a listán, és feltételezné, hogy minden kisebb palack megfelel a szabványos konfigurációnak.
Ellenőrizze a formát, a szerszámfejeket és az állomásokat ugyanazon a rajzon
Az állomások száma, a fejszám és az üregszám a gyártási elrendezés különböző részeit írja le. Egy második állomás egy másik formapozíciót biztosít. A több vágószerszám-kivezetés több parosont biztosít. A formaüregek határozzák meg a formázás során keletkező termékeket. A javaslatnak meg kell mutatnia, hogyan működnek együtt ezek a részek.
Kinggletöbbfejű versus többüregű vezetőmagyarázza a terminológiát. Használja az elrendezési rajz elolvasásához, majd kérdezze meg a tényleges kimenetek számát és távolságát. A „kettős gép” szavak túl sok teret hagynak a félreértésnek.
Kezdje a fizikai alkalmassággal
Hasonlítsa össze a forma méreteit a jóváhagyott géprajzzal. Tartalmazza a rögzítési részleteket, vastagságot, nyíláshézagot és csatlakozásokat. Hagyja a végső engedélyezési felülvizsgálatot a berendezés- és formabeszállítókra; egy katalógus maximum nem mutat minden tömlőt, szerelvényt vagy mozgó alkatrészt.
A fejtávolság külön ellenőrzés. Több keskeny palack is elférhet egy formán, ahol ugyanannyi szélesebb palack nem. Kérdezze meg az üregközpontokat és a szerszámkimeneteket egy nézetben. Ez lehetővé teszi a szállítók számára, hogy ellenőrizzék az elrendezést, mielőtt bármelyik szerszámcsomagot kiadnák.
Ezután tekintse át a gyártási sorrendet
Válassza ki az állomások számát a tervezett munkaterhelésből és a javasolt ciklusból. A kétállomásos gépek váltogathatják az öntőforma pozícióit, de az extrudáló rendszernek és a későbbi berendezéseknek támogatniuk kell ezt a sorrendet. Kinggleegy- és kétállomásos összehasonlításszélesebb körű konfigurációs vitát nyújt.
Vegye figyelembe a termékösszetételt is. Egy palackot ismételten megrendelő gyárnak más ütemezési problémája van, mint egy gyárban, amely gyakran cseréli a formákat és a színeket. Kérje meg a szállítót, hogy magyarázza el, milyen berendezés változik a javasolt termékek között. Ezt a választ tartsa külön a leggyorsabb demonstrációs ciklustól.
Egy új termelési cellához kérjen olyan elrendezést, amely azonosítja az alakító berendezést és az eltávolítási útvonalat is. Mutasd meg, hová kerülnek a palackok és a vaku minden formanyitás után. Az áttekinthető rajz lehetővé teszi a beszerzési, gyártási és szerszámozási csapatok számára ugyanazt az elbírálást.
Csatlakoztasson óránként palackokat ahhoz az anyaghoz, amelyet az extrudernek feldolgoznia kell
A termelési célt óránként elfogadott palackokként írja fel, meghatározott mérési periódussal. Ezután dolgozzon visszafelé a selejteken, a durva fröccsöntött anyagokon és a gépi sorrendben. Ez a beszállítónak az értékelési igényt támasztja a megmagyarázhatatlan sebességkérés helyett.
A kész palack súlya és a bruttó öntött tömeg különböző bemenetek. Az extruder olyan anyagokat is feldolgoz, amelyek eltávolítható vakuvá válnak. Az anyag visszanyerése befolyásolhatja az anyagmérleget és a beszerzési költségeket, de nem szünteti meg a kezdeti extrudálási munkát.
Szemléltető tervezési példa, nem Kinggle gyártási teszt
Tegyük fel a célként 600 elfogadott palackot óránként, 95%-os elfogadási arányt és 90 g bruttó fröccsöntött anyagot palackonként. Tegyük fel, hogy a kész palack súlya 70 g.
Szükséges formázott palackok: 600 ÷ 0,95 ≈ 632 óránként
Bruttó olvadékigény: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/h
Anyag elfogadott palackokban: 600 × 0,070 = 42,0 kg/h
A különbség az elfogadott kész palackokon kívüli anyagokat tartalmazza. Ez nem a maradandó anyagveszteség vagy a megvásárolandó szűz gyanta mennyiségének számítása.
Ezek a feltételezések a KGB5L közzétett 55 kg/h referenciaértéke feletti bruttó olvadékigényt eredményeznek. Ez ok a javaslat felülvizsgálatára. A KGB5D közzétett 80 kg/h-ja törli ezt az előzetes tömegáram-összehasonlítást, de a palackpróbának még mindig meg kell határoznia a ciklusidőt, a minőséget és a downstream kapacitást.
Ne változtassa ezt az összehasonlítást óránként 600 jó palack ígéretévé. A példa egy szűrési számítás feltételezett bemenetek felhasználásával. A tényleges gyártáshoz a jóváhagyott gyanta, forma, súly, hűtési feltételek és gépkonfiguráció szükséges.
Adja meg, hogyan kezelik a megállásokat a kimeneti rekordban. A stabil futási intervallum és a teljes műszak különböző mérési ablakok. Ha az ügyfélnek műszakos kötelezettségvállalásra van szüksége, foglalja bele az indítás, az ellenőrzés, a tervezett szünetek és átállások megállapodás szerinti kezelését.
A Kinggle terméktáblázatai a sebességreferenciát száraz ciklusként jelölik. Jegyezze fel pontosan ezt a címkét, és kérjen külön elfogadott kimeneti javaslatot a palackjára. A vevőnek képesnek kell lennie arra, hogy az idézett eredményt egy próbafeltételre és egy számlálási módszerre visszavezethesse.
A palacknak át kell haladnia a nyakon, a falon és az alapon
Hasznos jóváhagyási minta mutatja azt a csomagot, amelyet az ügyfél kitölt és szállít. Kezdje a palackkal és a tervezett zárással együtt. Kérje meg a csomagolócsoportot, hogy azonosítsa azokat a lezárási jellemzőket, méreteket és vizsgálati módszereket, amelyek az elfogadásról döntenek.
A nyakhoz mellékelje a befejező rajzot és a jóváhagyott sapkát, pumpát vagy más záróelemet. Jegyezze fel, mely műszerek vagy mérések ellenőrzik az eredményt. A palacktest szemrevételezése nem tudja eldönteni, hogy a zárófelület megfelel-e a rajznak.
A fal esetében határozza meg a fontos helyeket és a mérés módját. Az átlagos palacksúly hasznos a gyártásellenőrzésben, de nem határozza meg az anyagot az alkatrészen belül. Egy egyeztetett fali térkép megkönnyíti a váll, a fogantyú régió és az alap megbeszélését a próba során.
Aparison programozási és falvastagsági útmutatóelmagyarázza, hogyan kapcsolódik a profilvezérlés az anyagelosztáshoz. Használja ezt a beszélgetést a kívánt eredmény meghatározásához. A vezérlőpontok száma önmagában nem helyettesíti a mért palackokat.
A bázisnál egyezzen meg a megfelelő varrás, állófelület és megjelenés ellenőrzését. Az átvételi tervben szerepeljen minden szükséges szivárgási, leejtési vagy felső terhelési vizsgálat, annak módszerével és kritériumaival együtt. Az alkalmazandó követelmények a csomag használatából és az ügyfél specifikációjából származnak.
A mintákat úgy vegyen, hogy azok eredete látható legyen. Azonosítsa az üreget és az állomást, rögzítse a beállításokat, és őrizze meg az anyagtétel részleteit. Ha az eredmény különbözik az egyes pozíciókban, akkor a csapat nyomon követheti azt a beállítás egy meghatározott részére.
Őrizze meg a jóváhagyott mintákat és az ellenőrzési jegyzőkönyveket a rajz végső átdolgozásával együtt. Valami pontosabbat adnak a megbízó csapatoknak, mint egy fényképet reprodukálni. Agépgyári átvételi vizsgálati útmutatókeretet ad a futás és az elfogadás mögötti bizonyítékok dokumentálásához.
Palackgyártó cella kérése meghatározott hatókörrel
Egy alapgép árajánlat több projektelemet is az árán kívül hagyhat. Kérje meg a szállítót, hogy azonosítsa a mellékelt öntőformát, a fejszerszámokat, az anyagmozgatást és a későbbi műveleteket. Tegye fel a vevő által szállított berendezéseket ugyanarra a listára, hogy a telepítőcsapat láthassa a teljes határt.
Ellenőrizze a levegő- és vízszükségletet a javasolt konfigurációhoz képest. A szükséges ellátási feltételeket és csatlakozási helyeket rögzítse a projektdokumentumokban. Kingglesegédprogram és gyári elrendezési útmutatóa helyszín előkészítéséhez szükséges információkat tartalmazza.
Döntse el, hol történjen a vágás és a szivárgásvizsgálat. Magyarázza el, hogyan érik el a palackok a töltési vagy csomagolási műveletet, és hogyan hagyják el a sorból a kiselejtezett alkatrészek. Ha automatikus funkciót kér, kérje meg a szállítót, hogy nevezze meg az ezt végrehajtó berendezést és annak interfészét a formázógéppel.
Használja a következő sorrendet az ajánlatkérés elkészítéséhez. Minden egyes lépés létrehoz valamit, amit a beszállító felülvizsgálhat, nem pedig a gyors vagy teljesen automata gépet preferálja.
- Csatolja a palackot és a záró rajzokat, vagy küldjön egyértelműen azonosított mintákat.
- Sorolja fel a gyanta minőségét, a kész tömeget és a javasolt anyagkeveréket.
- Állítsa be az elfogadott kimeneti célt, és magyarázza el a műszak és a termékcsere ütemezését.
- Ismertesse a meglévő formákat, segédeszközöket és gyári szolgáltatásokat, amelyeket az új berendezésnek használnia kell.
- Határozza meg a szükséges ellenőrzési, vizsgálati jegyzőkönyveket és a szállítmányban szereplő felszerelést.
Kérje a műszaki ajánlatot, hogy válaszoljon az egyes tételekre. Meg kell határoznia a javasolt modellt és szerszámelrendezést, majd el kell magyaráznia a gyártási javaslat mögött meghúzódó feltételeket. Minden nyitott bemenetnek láthatónak kell maradnia, amíg meg nem állapodik.
Több palackot tartalmazó projekt esetén a teljes skálát küldje be az elején. Jelölje be, hogy melyik termék fut leggyakrabban, és melyik határozza meg a legnagyobb szerszámigényt. Ez segít a szállítónak áttekinteni a gyártási ütemtervet a berendezés borítékával együtt.
HDPE palackcsaládot tervez?
Küldje el a Kinggle-nek a palackrajzot és a gyártási célt.Tartalmazza a gyanta minőségét, a záróelem részleteit és a meglévő penészinformációkat. Ezek a bemenetek támogatják a konfiguráció áttekintését és a tényleges termékhez kötött árajánlatot.
Gyakran ismételt kérdések
Milyen gépet vegyek HDPE palackokhoz?
Az extrudáló palackok projektjéhez kezdjen egy folyamatos extrudálású fúvóformázógéppel, és együtt tekintse át a palackrajzot, a gyantát, a formát és a szükséges teljesítményt. A Kinggle KGB2L, KGB5L és KGB5D referenciapontokat biztosít a kis konténerekhez. A végső kiválasztás a jóváhagyott szerszámoktól és gyártási feltételektől függ.
Egy 5 literes fúvógép képes-e kisebb palackokat előállítani?
Esetleg, ha a forma, a szerszám szerszámok, a távolságok és az eltávolítási elrendezés megfelel ezeknek a palackoknak. A maximális tartálykapacitás nem határoz meg minden kompatibilis terméket. Küldje el a kisebb palackrajzokat és a gyártási célokat, majd kérje meg a szállítót, hogy erősítse meg az egyes termékek teljes konfigurációját.
Egy kétállomásos géphez kell dupla vágófej?
Nem. Az állomások a formázási pozíciók, míg a szerszámkimenetek határozzák meg, hogy egy formázási eseményen hány fadarabot szállítanak. Az idézetnek mindkettőt külön kell azonosítania. A két gépajánlat összehasonlítása előtt ellenőrizze a javasolt üregelrendezést, a vágófej-távolságot és a formakészleteket.
Hány HDPE palackot tud a gép óránként elkészíteni?
A válasz a palacktól, a bruttó öntött tömegtől, az anyagtól, a szerszámoktól, a ciklustól és az elfogadási kritériumoktól függ. Adja meg a célt, mint elfogadott palackokat óránként, megállapodás szerinti feltételek mellett. Használja a közzétett olvasztási kapacitást az anyagigény kezdeti ellenőrzéséhez, majd ellenőrizze a kész palack sebességét a próba során.
Működhet a gép újrahasznosított HDPE-vel?
Erősítse meg a szállítóval a tényleges anyagforrást és a tervezett keveréket. Vegye fel ezt az anyagot a kísérletbe, és értékelje a kapott palackokat a jóváhagyott követelmények szerint. Az általános HDPE gépleírás nem határoz meg minden csomag elfogadható újrahasznosított tartalom százalékát.
Milyen információk szükségesek egy HDPE palackos gépi árajánlathoz?
Adja meg a palack- és zárórajzokat, a gyantaminőséget, a célsúlyt, az elfogadott kimeneti követelményeket és a termékcsere ütemezését. Adja hozzá a meglévő öntőforma részleteit, a helyszíni segédprogramokat és a szükséges későbbi berendezéseket. Állapodjon meg a vizsgálati és ellenőrzési kritériumokban, hogy az árajánlat olyan gyártási eredményt írjon le, amelyet mindkét fél értékelni tud.
A gépi hivatkozások a Kinggle közzétett termékoldalaira mutatnak. A numerikus gyártási példa megadott feltételezéseket használ, és nem mért gépi eredmény. Egy adott megrendeléshez használja az egyeztetett műszaki specifikációt, szerszámrajzokat és átvételi jegyzőkönyveket.