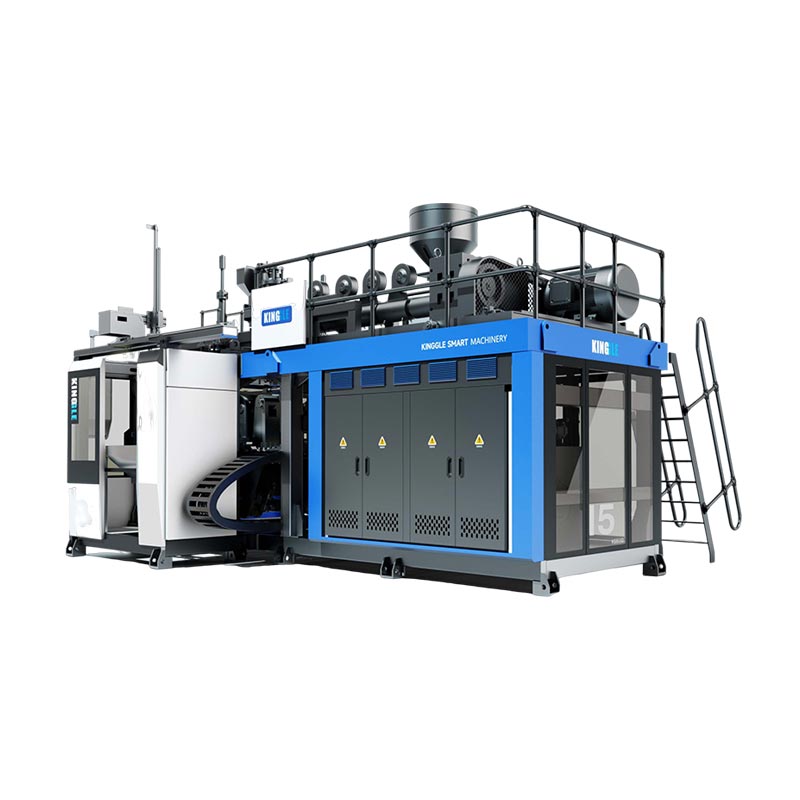
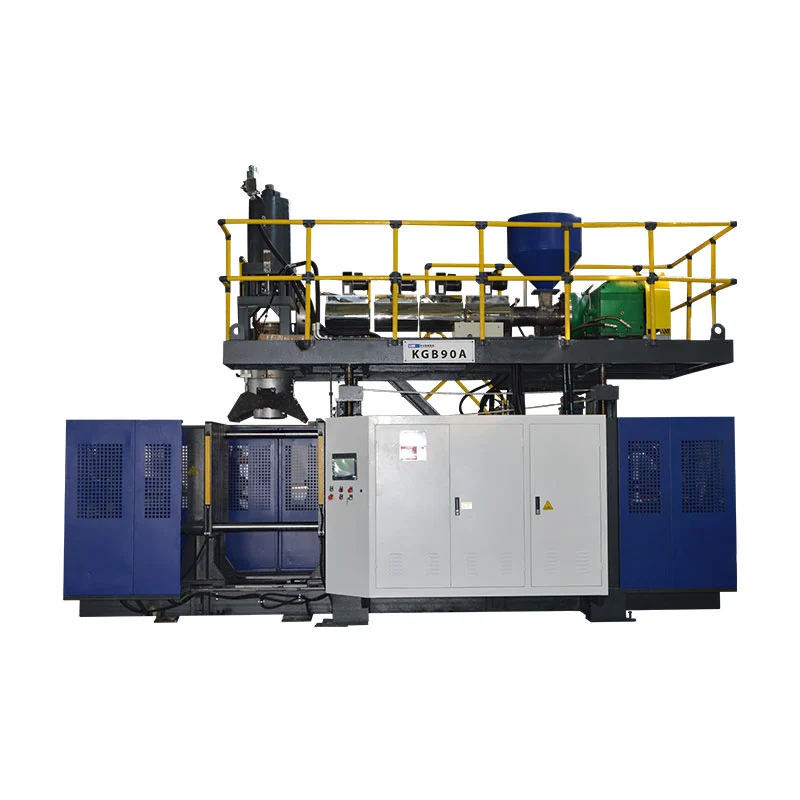
Toválasszon fúvógépet, dolgozzon a tartályból kifelé. Az alkatrész térfogata határozza meg a gép méretét. A célkimenet dönt egy vagy két állomásról. A többit három specifikáció határozza meg: a szorítóerő, az akkumulátor mérete és az olvasztási kapacitás. Horgonyként: egy 2 literes palack kb. 40 kN szorítást igényel, egy 30 l-es dob kb. 215 kN, egy 1000 literes IBC kb. 1000 kN. Először rögzítse a tárolót és a kimenetet, és a modell kiválasztja magát.

A rossz gépet választó vásárlók szinte mindig ugyanazt a hibát követik el. Kezdik azzal, hogy a gépeket nézik az alkatrész meghatározása helyett.
A gép egy munkához kialakított szerszám. Határozza meg a munkát, és a szűkített lista gyorsan zsugorodik. Hagyja ki ezt a lépést, és túlfizet a soha nem használt kapacitásért – vagy vesz egy olyan gépet, amely egyáltalán nem tudja elkészíteni az Ön alkatrészét.
Kövesse az alábbi öt lépést sorrendben. Mérnökeink minden ügyfelet ugyanazon az úton vezetnek végig.
Az ötlépcsős kiválasztási útvonal
1. lépés: Határozza meg a tartályt
Minden a résszel kezdődik. Három részlet a legfontosabb.
Kötet.Egy 500 ml-es palack és egy 250 literes hordó teljesen más gépeket igényel. A hangerő minden más tényezőnél jobban befolyásolja a gép méretét.
Anyag.A HDPE, a PP és a PVC mindegyike eltérő módon történik. Az olyan merev minőségek, mint a HMWHDPE, nagyobb olvasztóerőt igényelnek, ami megváltoztatja a szükséges csavart és motort.
Falvastagság és súly.Egy nehéz falú dob több olvadékot tárol, mint egy ugyanolyan térfogatú vékony palack. Ez megváltoztatja a lövés méretét, amelyet a gépnek le kell adnia.
Tedd ezt most:írja fel az alkatrész térfogatát, anyagát, falvastagságát és kész tömegét. Az ezt követő minden lépés számokat ad a listához.
2. lépés: Válasszon egy vagy két állomást
A Kinggle modellnevek egy betűben tartalmazzák a választ.L jelentése egyetlen állomás. A D kettős állomást jelent.
A kettős állomás két formakészletet helyez egy extruderre. Az egyik oldal fúj, míg a másik kilökődik, így a kimenet nagyjából megduplázódik ugyanabból a vágófejből. Többet kell fizetni, mint egyetlen állomásért – de sokkal kevesebbet, mint két gépért.
A matematika egyszerű marad. A nagy mennyiségű kis konténer mindkét állomást lefoglalja, így akettős állomásgyorsan megtérül. Szerény mennyiségek vagy nagy részek tétlenül hagyják a második állomást – hagyja ki, és takarítson meg pénzt.
3. lépés: Ellenőrizze a három specifikációt, amelyek eldöntik
Szorítóerő
A szorítóerőnek meg kell haladnia a fúvónyomás szorzatát az alkatrész vetített területével. Elveszítjük ezt a matematikát, és a penész nyomás hatására kinyílik. A vaku minden felvételen megjelenik.
A nagyobb alkatrészek sokkal nagyobb erőt igényelnek. A szorítás 40 kN-ról 2 literes palackon 215 kN-ig 30 literes dobon, 1000 kN-ig 1000 literes IBC-n emelkedik. Először ellenőrizze ezt a számot – az alulméretezett bilincsből származó vaku nem javítja a beállításokat, amint azt a hiba útmutatónk elmagyarázza.
Akkumulátor (lövés) mérete
A nagy alkatrészekhez tárolófejre van szükség. Az akkumulátor egy teljes töltetet gyűjt össze olvadékból, majd gyorsan kiégeti – még mielőtt a lógó parafa megnyúlna és elvékonyodik. A miénkakkumulátor vs folyamatos vezetőteljesen kettéhasadt borítók.
Az akkumulátor kapacitása korlátozza az alkatrész méretét. A Kinggle akkumulátorok a kis tárológépeken 3 litertől az IBC vonalon 33 literig futnak. A folyamatos gépeken lévő kis alkatrészek kihagyják ezt a specifikációt. Nagy része él belőle.
Olvadási kapacitás
A csavar a motor. Átmérője és hossz-átmérő aránya (L/D) határozza meg, hogy mennyi műanyagot olvad el a gép óránként. Egyetlen gép sem fut gyorsabban, mint ahogy elolvad.
A királycsavarok a legkisebb gépeken 50 mm-es fesztávolságot tesznek lehetővé az IBC vonalon lévő ikercsavarok 100 mm-es szélességéig, 24 és 32 közötti L/D-vel. Az olyan merev anyagoknak, mint a HMWHDPE, extra olvadási magasságra van szükség. Ez az igény megmagyarázza, hogy a legnagyobb gépek miért ikercsavarral működnek.
A tartály mérete a géphez: a kiválasztási táblázat
Ez a táblázat leképezi a konténer térfogatát a valódi Kinggle modellekre. Használja, hogy a megfelelő környéken landoljon. Ezután erősítse meg a pontos modellt az alkatrészével szemben.
| Tartály | Írja be | Példa modell | Befogás |
|---|---|---|---|
| 2 liter | Folyamatos | KGB2L / KGB2D | 40 kN |
| 5 liter | Folyamatos | KGB5L / KGB5D | 65 kN |
| 15 liter | Folyamatos | KGB15L / KGH15 | 165–200 kN |
| 30 liter | Akkumulátor | KGB80A | 215 kN |
| 60 liter | Akkumulátor | KGB90A | 280 kN |
| 100 liter | Akkumulátor | KGB100B | 440 kN |
| 120 liter | Akkumulátor | KGB110A | 760 kN |
| 160 liter | Akkumulátor | KGB110B / 110F | 760 kN |
| 250 liter | Akkumulátor | KGB120E | 800-1200 kN |
| 1000 liter (IBC) | Akkumulátor (3 hengeres) | KGS120A / KGS1000L-IBC | 1000 kN |
| 2000 liter | Akkumulátor (3 hengeres) | KGS135A / KGS150A | 1800 kN |
Olvassa el a kimeneti számokat a megfelelő módon
Minden adatlapon az óránkénti teljesítmény darabokban szerepel. Óvatosan olvassa el ezt a számot. A katalógusok megmutatják aszáraz ciklus— a gép üresen forog teljes sebességgel, nincs műanyag, nincs hűtés.
A valós teljesítmény alacsonyabb. Mindegyik résznek eléggé le kell hűlnie ahhoz, hogy megtartsa alakját, mielőtt kilökődik. A vastag falak és a nagy részek lassabban hűlnek le, így a rés az alkatrészek növekedésével nő.
Használjon száraz ciklusszámokat a gépek egy szintben történő összehasonlításához. Tervezze meg kapacitását – és szállítási ígéreteit – reális árakon. Olyan beszállító, aki a saját javára termelési kibocsátási körként a száraz ciklusszámokat adja meg.
Három valós példa
1 literes mosószeres flakon, nagy térfogatú.Kis részek, nagy mennyiségek. Válasszon egy folyamatos gépet kettős állomással, például a5L-osztályú dupla állomástöbbüreges szerszámozással. A munka sebességet követel, nem méretet.
30 literes HDPE vegyszerhordó.A parison most már elég súlyú ahhoz, hogy megereszkedjen, ezért kell egy akkumulátor. AKGB80Ailleszkedik: 215 kN szorító, 80 mm-es csavar, 5 literes akkumulátor. Egyetlen állomás – egy második állomás ritkán fizet ekkora méretben.
1000 literes IBC tartály.A tartomány túlsó vége. A háromhengeresKGS1000L-IBC1000 kN szorítást, iker 100 mm-es csavarokat és 33 literes akkumulátort hoz 55 tonnás vázon. Semmi kisebb sem alkot ekkora parisont, mielőtt megereszkedne.
A vásárlók két módon tévednek
Alulvásárlás.Egyes vásárlók hajszolják a matrica árat, és olyan gépet választanak, amely nem tudja teljesen elkészíteni az alkatrészt. A túl kevés rögzítés vakut hoz. A túl kicsi akkumulátor vékony falakat hoz. Az olcsó gép lesz a padló legdrágább hibája.
Túlvásárlás.Mások azt feltételezik, hogy a nagyobb eszközökkel biztonságosabb, és sokkal többet vásárolnak, mint a munka. A túlméretezett gép lassan fut az apró alkatrészeken, plusz energiát éget el, és zárolja a tőkét. A nagyobb nem biztosítás – a nagyobb pazarlás ütemezetten.
Mindkét hibának ugyanaz a megoldása. Határozza meg őszintén a tárolót és a kimenetet, ellenőrizze a három specifikációt ezekhez képest, és álljon ellen a felkerekítésnek "csak abban az esetben".
Gyakran ismételt kérdések
Honnan tudhatom, hogy milyen méretű fúvógépre van szükségem?
Kezdje a konténerrel, ne a géppel. Az alkatrész térfogata határozza meg a gép méretét. Az anyag és a falvastagság meghatározza az olvasztási igényeket. Az óránkénti célteljesítmény egy vagy két állomást határoz meg. Először rögzítse a tartályt és a kimenetet, majd a gép mérete következik.
Milyen szorítóerőre van szükségem egy fúvóformázó géphez?
A szorítóerőnek meg kell haladnia a fúvónyomás szorzatát az alkatrész vetített területével. Ha a penész megreped a nyomás hatására, akkor az elválasztó vonalon villanás marad. A nagyobb alkatrészek nagyobb erőt igényelnek: egy 2 literes palackhoz körülbelül 40 kN, egy 30 literes hordóhoz körülbelül 215 kN, az 1000 literes IBC-hez pedig körülbelül 1000 kN. Igazítsa az erőt az elkészített alkatrészhez.
Egy vagy kétállomásos gépet vegyek?
A kettős állomás két formázóállomást helyez egy extruderre. Az egyik oldal fúj, míg a másik kilökődik, így a kimenet nagyjából megduplázódik ugyanabból a vágófejből. Válasszon dupla állomást, ha nagy mennyiségű kisebb tartályt futtat. Válasszon egyetlen állomást szerény mennyiségekhez vagy nagy alkatrészekhez – egy második állomás, amelyet nem lehet elfoglalni, pénzt pazarol.
Mi történik, ha túl nagy fúvógépet veszek?
A túlméretezett gépek lassabban futnak kis alkatrészeken, több energiát éget el, mint amennyi a munkához szükséges, és tőkét zárol le. A nagyobb nem jelent biztonságosabbat. A megfelelő gép megfelel a konténer méretének és teljesítményének. A túlvásárlás ugyanannyiba kerül, mint az alulvásárlás – csak lassabban fáj.
Hogyan határozható meg a fúvóformázás teljesítménye (darab/óra)?
A katalógus kimeneti számai a szárítási ciklust mutatják – a gép üresen fut teljes sebességgel. A valódi teljesítmény alacsonyabb, mert minden alkatrésznek le kell hűlnie, mielőtt kilökődik, a nagyobb vagy vastagabb részek pedig lassabban hűlnek le. Használjon száraz ciklusszámokat a gépek összehasonlításához. Tervezze meg kapacitását reális árakon.
Mondja el nekünk a konténerét – mi specifikáljuk a gépet
Küldje el a térfogatot, az anyagot, a falvastagságot és a célteljesítményt óránként. Mérnökeink megnevezik a pontos modellt, a szorítóerőt és a csavarbeállítást az Ön részéről – és azonnal megmondják, ha egyetlen állomás végzi a feladatot. 2002 óta fúvóformázó gépek építése, 15 mérnök a csapatban.
Kérjen gépajánlatot →A gép kiválasztása egy sorrendben történik: tartály, kimenet, majd szorítás, akkumulátor és csavar. Rögzítse az Ön által készített alkatrészt. Párosítsd hozzá a specifikációkat. Böngésszen a teljesgéppaletta- vagy ugorj egyenesen afolyamatosvagyakkumulátorkategóriákba, ha már ismeri a környékét.