Ezen az oldalon
- Mi az a fúvógép?
- Hogyan működik a fúvóformázás
- Típusok folyamat szerint: EBM, IBM, ISBM
- A gép belsejében: a minőséget meghatározó alkatrészek
- Típusok szerkezet és modellválaszték szerint
- Az általunk szállított anyagok
- Mit készítenek a fúvógépek
- Kimenet és költség: a számok, amelyek számítanak
- Hogyan segítünk a választásban
- Minőség, tesztelés és amit nézünk
- Mi határozza meg a gép árát
- Vásárlás gyártótól
- GYIK
Mi az a fúvógép?
A fúvógép a műanyag gyantát üreges részekre alakítja úgy, hogy megolvasztja, lágy formává formálja, és sűrített levegőt fúj a formába, így az kinyomódik a formához. Amikor a műanyag lehűl és a forma kinyílik, kész üreges terméke van – egy palack, egy doboz, egy dob, egy tartály. Szinte minden merev műanyag tartály, amelyet kezel, valamilyen fúvógépen kezdődött.
A kategória széles, mert az alkatrészek annyira különböznek egymástól: egy 100 ml-es szemcseppentős üveg és egy 220 literes vegyszerdob is „fúvással van öntve”, de a két gépben semmi sem ugyanaz. A jó választás két dolgot jelent: hogyan alakul ki a puha forma (afolyamat típusa), és hogyan készült a gép annak szállítására (aszerkezet). Vegyük sorra mindkettőt.
Hogyan működik a fúvóformázás
Az extrudálásos fúvóformázás – a legtöbb ipari tartály mögötti folyamat – szűk körben fut. Ennek megértése minden későbbi döntést (költség, teljesítmény, minőség) nyilvánvalóvá tesz:
- Olvad és mér.Egy extrudercsavar megolvasztja a gyantát, és egyenletes, homogén áramlást nyom a szerszámfej felé.
- Alakítsd ki a plébániát.Az olvadék üreges csőként – a parisonként – lép ki a szerszámfejből. A falvastagság-szabályozó profilozza a csövet a hosszában, így a műanyag ott ül, ahol az alkatrésznek erőre van szüksége.
- Szorító.A forma a plébánia körül záródik. A szinkron rögzítés és a közvetlen nyomású reteszelés párhuzamosan tartja a lemezeket, így az alkatrész nem villog.
- Fúj.Egy fúvócsap levegőt fecskendez be (sok részen alulfúvó rendszerrel), és a parison felfújja az üreget, és felveszi végső formáját.
- Hűvös.Az alkatrész a kihűlt formához illeszkedik. Általában ez a leghosszabb lépés, és ez – nem az extruder – határozza meg a ciklusidőt.
- Kiadás és befejezés.A forma kinyílik, egy robotkar eltávolítja az alkatrészt, és a vakut levágják. Automatizált vonalon ez pilóta nélkül fut.
E lépések közül kettő csendesen eldönti az egész vonal gazdaságosságát. A Parison profilozás beállítja, hogy az egyes alkatrészek mennyi gyantát tartalmaznak; a hűtés beállítja, hogy milyen gyorsan tudja elkészíteni őket. Helyezze ezt a kettőt helyesen, és a gép többi része nagyrészt magáról gondoskodik – ezért több figyelmet érdemelnek, mint amennyit a vásárlók általában először összehasonlítanak.
Típusok folyamat szerint: EBM, IBM és ISBM
A fúvóformázó gépeknek három alapvető folyamattípusa van. A különbség teljesen benne vanhogyan készül a puha formamielőtt lefújják.
| Írja be | Hogyan alakul ki az alakzat | A legjobb | Tipikus termékek |
|---|---|---|---|
| Extrudálás (EBM) | A Parisont csőként extrudálják, majd fújják | Kezelt és nagy üreges alkatrészek | Jerry kannák, dobok, tartályok, palackok |
| Befecskendezés (IBM) | Előforma fröccsöntött, majd fúvott | Kicsi, nagy pontosságú konténerek | Pharma palackok, kozmetikai tégelyek |
| Injekciós nyújtás (ISBM) | Előforma befecskendezve, nyújtva és fújva | Átlátszó, erős PET palackok | Vizes és üdítős palackok |
Extrúziós fúvóformázás (EBM)az ipari konténerek és az általunk épített folyamat igáslója. Mivel a test, a fogantyú és a nyak egy lövésben alakul ki, az EBM olyan kezelt és nagy alkatrészeket készít, amelyeket a többi folyamat nem tud.Fröccsöntés (IBM)precíz előformát formáz először, kiváló kis palacknyak pontosságot biztosítva, de nincs fogantyú és nincsenek nagy alkatrészek.Injekciós nyújtás (ISBM)egy PET előformát nyújt a vizespalackokban látható tisztaság és szilárdság érdekében – a HDPE ipari alkatrészektől eltérő termékcsalád.
A gyakorlatban a választás ritkán kétértelmű. A doboz, dob, tartály vagy bármilyen kezelt vagy nagyméretű tartály extrudáló alkatrész; Az IBM és az ISBM a kis precíz palackokhoz és az átlátszó PET-hez tartozik. Ha a gépek listája előtt tudja, hogy terméke melyik családba tartozik, akkor megspórolja a két folyamat árajánlatainak összehasonlítását, amelyek soha nem fértek bele.
A gép belsejében: a minőséget meghatározó alkatrészek
Két gép ugyanazon a főcímkapacitáson osztozhat, és teljesen eltérően viselkedhet, mert a minőség az alkatrészekben él. Mérnökeinknek ezek az alkatrészek a leginkább fontosak:
| Összetevő | Mit csinál | Miért számít |
|---|---|---|
| Extruder és csavar | Megolvasztja és méri a gyantát | Az 50–100 mm-es csavarok 24–25 L/D-nél stabil, homogén HDPE olvadékot adnak – az egységes alkatrészek alapját |
| Die head + parison controller | Formálja és profilozza a plébánia falát | A MOOG 100 pontos falvastagság-szabályozó az egyetlen legnagyobb kar a gyantaköltség és az alkatrész szilárdsága tekintetében |
| Befogó egység | Lezárja és megtartja a formát | Kettős húzórúd szinkron rögzítés + olajhengeres közvetlen nyomású zár a lemezeket párhuzamosan tartja nagy tonnatartalom mellett |
| Fújás és hűtés | Felfújja és beállítja az alkatrészt | Fúvócsap + alsó fúvás formálja az alkatrészt; A hűtés kialakítása határozza meg a valós ciklusidőt |
| Vezessen és irányítson | Bekapcsolja és működteti a gépet | A szervo főszivattyú csökkenti az energiát; A Mitsubishi PLC + Weinview HMI védi az üzemidőt a hét minden napján, 24 órában |
| Automatizálás | Kiszedés, lomtalanítás, átvizsgálás | Robotkar + alsó trimmelés stabilan tartja a minőséget pilóta nélküli futásokon |
Az éjjel-nappal futó vonalon a vezérlés megbízhatósága az, ami megvédi a hozamot – ezért az utolsó sorban lévő importált alkatrészek többet számítanak, mint amilyennek látszanak. A Mitsubishi PLC, a Weinview HMI és a MOOG falvastagság-szabályozás nem jelvény; ezek bevált alkatrészek, amelyek a világon szinte bárhol használhatók maradnak, így egy lagosi vagy limai hiba nem tétlenkedik hetekig.
Típusok szerkezet és modellválaszték szerint
Az extrudáláson belül a gépeket aszerint csoportosítják, hogy hogyan kerül kiszállításra és hogyan épül fel a fal. Itt illesztheti a gépet az alkatrész méretéhez és térfogatához.
- Folyamatos fúvógép.A parison megállás nélkül extrudál, és az öntőforma siklókkal elkapja – magas ütem a kis-közepes részeken, körülbelül 30 literig, és ahol a többfejű fej több palackot is felfuttat.
- Akkumulátor (akkumulátor) fúvógép.Az olvadék raktározódik a fejben, és gyorsan lő, meggátolva a nagy parcellák megereszkedését – a dobokhoz, IBC-tartályokhoz, üzemanyagtartályokhoz és sorompókhoz való típus.
- Többrétegű fúvógép.A 2–6 rétegű vágófej együtt extrudálja a gátat, az újraköszörülést vagy a színréteget egyetlen falba – üzemanyagtartályokhoz és nagy teljesítményű vegyszerhordókhoz használják.
- Automata fúvógép.A fentiek bármelyike teljes automatizálással – a robot kiszedése, feloldása és ellenőrzése a pilóta nélküli, egyenletes futás érdekében.
Saját kínálatunk 100–220 literes hordókat ölel fel (kérésre nagyobb is), így ugyanaz a gyár lefed egy kis olajpalackot és egy ENSZ-minősítésű vegyszerhordót:
| Kapacitás | A gép típusa | Példa modellek | Száraz ciklus teljesítmény* | Befogás |
|---|---|---|---|---|
| 100 ml - 2 l | Folyamatos, egy-/többszerszámos | 2 literes egyszemélyes/ kettős állomás | 1200/h-ig | 40 kN |
| 3-15 liter | Folyamatos, szimpla/kettős | 5L / 15Lállomás | 450-1000/h | 65–200 kN |
| 20-60 liter | Akkumulátor | KGB70A / 80A /90A | 500-700/h | 130-280 kN |
| 120-160 liter | Akkumulátor | KGB100B /110A | 300-320/h | 440–760 kN |
| 220 literes hordók+ | Vegyi hordó speciális | 250L speciális | 17-20/h | kérésre |
*A száraz ciklus az elméleti maximum; a valós kibocsátás alacsonyabb. A teljes műszaki adatok és a kidolgozott számok mélyreható búvárkodásaink között találhatókjerry konzervgépésfelhalmozódik gép.
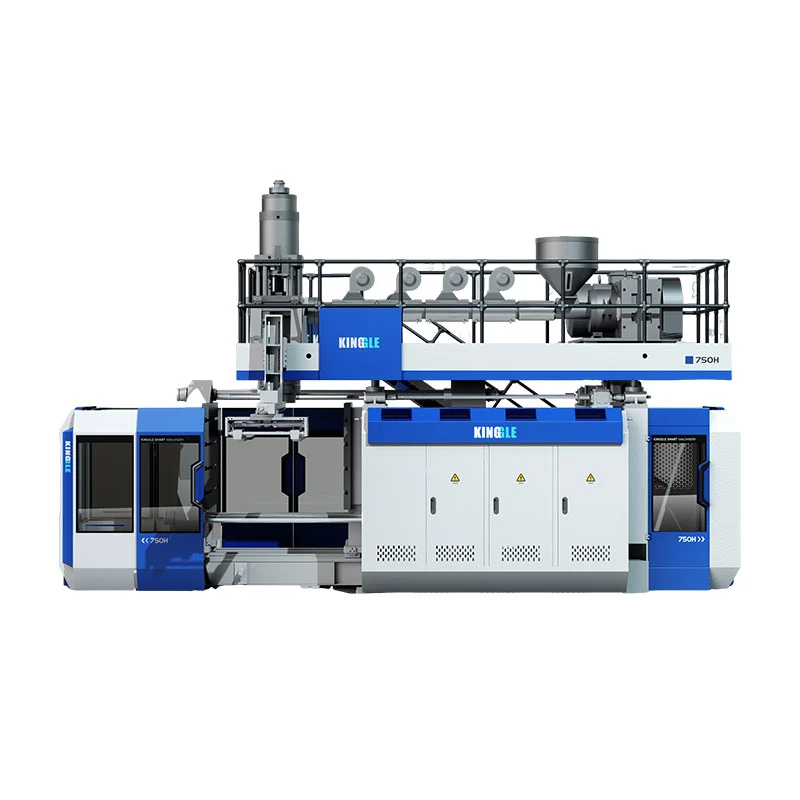
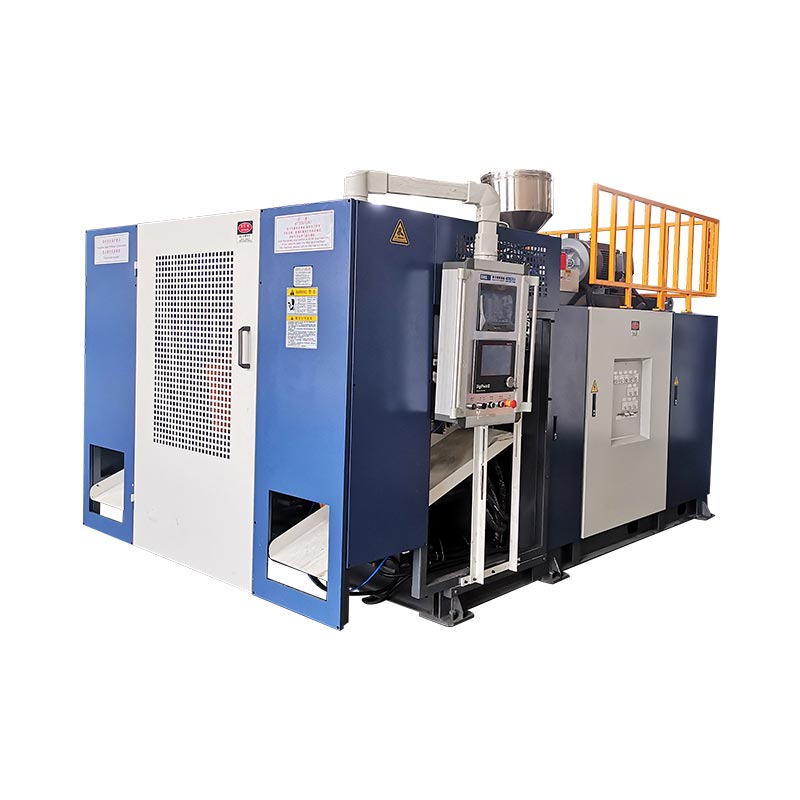
 Folyamatos — 5 literes egyetlen állomás
 Akkumulátor – 60L nagy alkatrészekhez
 Akkumulátor – 250 literes hordók és tartályok
Az általunk szállított anyagok
A gép beállítja a folyamatot; a gyanta beállítja a tulajdonságokat. Extrudáló gépeink az alábbi ipari családot egy- vagy többrétegű falakban működtetik.
| Anyag | Miért használják | Tipikus részek |
|---|---|---|
| HDPE | Merev, vegyszerálló, olcsó | Jerry kannák, palackok, tartályok |
| HMW-HDPE | Magas ütés- és feszültség-repedésállóság | Vegyi hordók, üzemanyagtartályok |
| PP | Hőállóság, tisztasági lehetőségek | Vékony falú és melegen tölthető tartályok |
| PVC / PA | Gát és speciális tulajdonságok | Speciális palackok, zárórétegek |
Mit készítenek a fúvógépek
Cserélje ki a formát, és egy gépcsalád számos iparágat szolgál ki. Ezek azok az alkalmazási területek, amelyekre a legtöbbet használunk:
| Ipar | Termékek |
|---|---|
| Csomagolás | Olaj- és mosószeres palackok, jerry kannák, vegyszerhordók, IBC tartályok |
| Autóipar | Üzemanyagtartályok, légcsatornák, légterelők |
| Útigazgatás | Forgalomkorlátok, kúpok, szigetelő stégek |
| Úszó | Bóják, úszók, pontonok |
| Logisztika és így tovább | Raklapok, szerszámosládák, asztalok és székek, játékok |
Kimenet és költség: a számok, amelyek számítanak
Két számítás dönti el, hogy egy gép megfelel-e az Ön vállalkozásának – és mindkettőt könnyű futtatni a vásárlás előtt.
Példa – 5 literes kanna 7,2 másodperces ciklusban, egyfejes:
(3600 ÷ 7,2) × 0,8 =400 doboz/óra· két műszak ≈6.400/nap
Gyanta = résztömeg × gyanta ára → pl. 0,20 kg × 1,30 USD =0,26 USD
Energia = gép kW × $/kWh ÷ alkatrész/óra → pl. 15 × 0,12 ÷ 400 =0,0045 USD
Figyeljük meg, hogy a gyanta eltörpül az energia és a munka mennyisége mellett az alkatrészenkénti költségben. Ez az egyetlen tény a falvastagság precíz szabályozására vonatkozik: 5%-os gyanta levágása egy millióval szállított alkatrészből sokkal többet takarít meg, mint bármely villanyszámla – és ezért általában egy olcsóbb, gyenge falszabályozású gép bizonyul a drágábbnak.
Hogyan segítünk a választásban
Amikor a vevő érdeklődést küld, mi az alkatrészen dolgozunk, nem a gépen. Válaszoljon ezekre, és a megfelelő konfiguráció általában egyértelmű:
- Legnagyobb rész és forma.A méret és az, hogy van-e fogantyúja, dönti el az extrudálást a befecskendezéssel és a folyamatos és az akkumulátorral szemben.
- Gyanta és fal spec.A gát- vagy újraköszörülési rétegekhez többrétegű fejre van szükség; Az ENSZ szerinti doboknak erős falvastagság-szabályozásra van szükségük.
- Napi teljesítmény.Futtassa a kimeneti matematikát két műszakos órákkal, mielőtt kiválasztaná az egy vagy két állomást.
- Tanúsítvány.A cseppteszt vagy az ENSZ követelményei megváltoztatják a szerszámokat és az érvényesítést.
- Önálló vagy kulcsrakész.A vízkőleválasztó vezetékek számára előnyös a központi adagolás, a víz és a zúzás együtt.
Minőség, tesztelés és amit nézünk
A konzisztencia az egész játék a fúvóformázásban, és itt mutatkozik meg ugyanazon gépek két évtizedes építése. Néhány dolog, amit csinálunk és figyelünk:
- Falvastagság egyenletessége.Pontról pontra profilozott, így minden alkatrész megfelel a cseppteszt-specifikációnak a legkevesebb gyantával – szállítás előtt ellenőrizni kell.
- Csepp teszt és ENSZ-hitelesítés.A vegyszerdobos szerszámok átmennek egy 3 méteres ejtési teszten és az ENSZ-tanúsítványon, mielőtt elhagyják a padlónkat.
- Ahol általában a kibocsátás csökkenése kezdődik.A lassabb ciklusok gyakrabban vezetnek a tárolási lökethez vagy a hűtéshez, mint az extruderhez – ez az első hely, amelyet érdemes megnézni, nem az utolsó. (Bővebben ittmi okozza a lassú anyagtárolást.)
Mi határozza meg a gép árát
A "fúvóformázó gépnek" nincs egységes listaára, mert a specifikációk megingatják a költségeket. A fő meghajtók:
- Alkatrész mérete és szorítóerő.A nagyobb alkatrészekhez nehezebb vázra és sokkal nagyobb űrtartalomra van szükség – ez a legnagyobb költséghajtó.
- A vágófejek száma.Az iker-/multi-die megsokszorozza a teljesítményt és az árat.
- Egyrétegű vs többrétegű.A többrétegű fej növeli a képességeket és a költségeket.
- Automatizálás és vezérlés.A robotok kiszedése, a villogás és a prémium vezérlés növeli az árat, de csökkenti az üzemeltetési költségeket.
- Kulcsrakész rendszerek.A központi etetés, a víz és a zúzás növeli az árat, de csökkenti a hulladékot és a munkát.
Vásárlás gyártótól
A gép egy évtizedes kapcsolat, szóval az, hogy ki áll mögötte, legalább annyira számít, mint a specifikáció. Gyárként minden gépet a következőkkel támogatunk:
- Garancia.A fő alkatrészekre 1-2 év garancia vonatkozik; a kopó alkatrészeket ingyenesen cserélik az első évben.
- Telepítés és betanítás.Mérnökeink az Ön gyárába utaznak, hogy telepítsék, üzembe helyezzék és betanítsák kezelőit.
- Távoli támogatás.A fedélzeti riasztórendszer segítségével távolról diagnosztizálhatjuk és elháríthatjuk a problémákat.
- Egyedi megoldások.Formák a rajzokhoz és konfigurációkhoz hangolva az Ön alkatrészéhez, gyantához és kimenetéhez.
Mondja el nekünk a részét – mi specifikáljuk a gépet
Küldje el termékét, méretét, gyantáját és napi teljesítményét. A megfelelő típust, konfigurációt és szorítóerőt ajánljuk, valós ciklusadatokkal.
Kérjen árajánlatot Csevegés a WhatsApp-onGyakran ismételt kérdések
Mi az a fúvógép?
Üreges műanyagtermékeket készít a gyanta megolvasztásával, lágy formává alakításával, és egy forma belsejében levegővel való felfújásával – palackokhoz, kannákhoz, hordókhoz, tartályokhoz, üzemanyagtartályokhoz stb.
Milyen típusú fúvóformázó gépek vannak?
Eljárás szerint: extrudálás (EBM), injektálás (IBM) és injekciós nyújtás (ISBM). Szerkezet szerint: folyamatos, akkumulátoros és többrétegű. Működése szerint: automata. Az extrudálás a legelterjedtebb az ipari HDPE tartályok esetében.
Mennyibe kerül egy fúvógép?
Az árat az alkatrészméret és a szorítóerő, a vágófejek száma, az egyrétegű és a többrétegű, valamint az automatizálás határozza meg. Egy kis egyállásos gép sokkal kevesebbe kerül, mint egy nagy akkumulátoros dobsor – ossza meg alkatrészét és teljesítményét a pontos árajánlatért.
Hogyan válasszam ki a megfelelőt?
Kezdje az alkatrésztől: legnagyobb méret, fogantyú vagy nem, gyanta, falspecifikáció, tanúsítás, majd napi teljesítmény. A kezelt és nagy részek extrudálást használnak (kicsi-közepeseknél folyamatos, nagyoknál akkumulátoros); precíz kis palackok injekciót használnak; átlátszó PET palackok injekciós nyújtást használnak.
Milyen anyagokból futhat?
Az extrudáló gépek PE-t (HDPE és HMW-HDPE), PP-t, PVC-t és PA-t futtatnak egy- vagy többrétegű falakban. Az injekciós nyújtógépek PET-et futtatnak átlátszó palackokhoz.
Hogyan mérik a kimenetet?
A specifikációs lapok száraz ciklusú (elméleti) kimenetet mutatnak. A valós teljesítmény száraz ciklus × körülbelül 0,75–0,85, mivel a hűtési idő és az alkatrész tömege meghosszabbítja a valós ciklust.