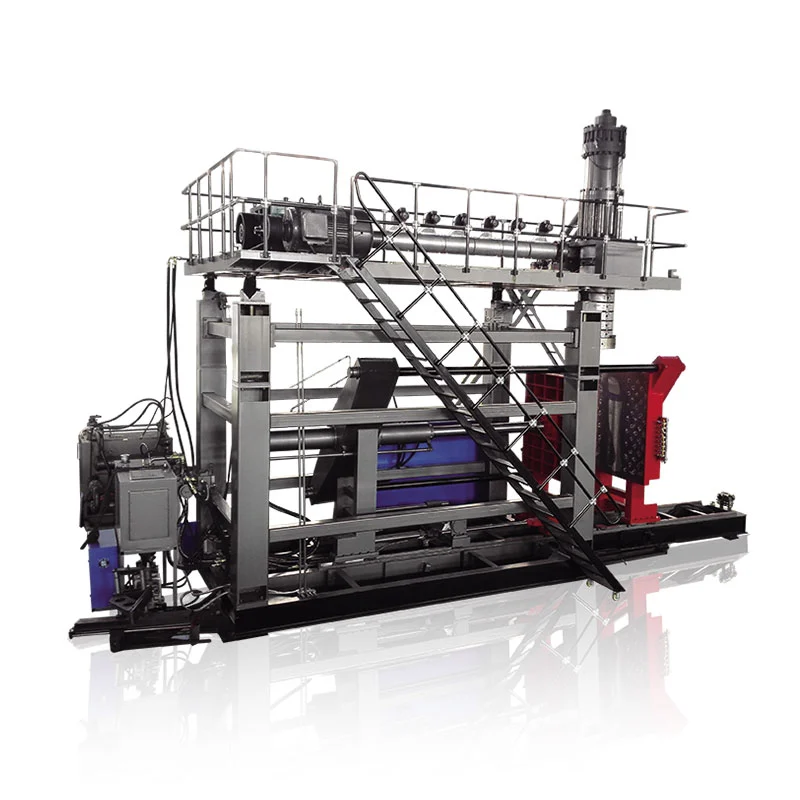
Ugyanez a látható hiba származhat gyantából, parison formációból, szerszámozásból, levegőből, hűtésből, gépállapotból vagy egy nem dokumentált receptváltoztatásból. Ez az útmutató segít a gyártási csapatnak megtalálni az első hasznos bizonyítékot a beállítások megváltoztatása előtt.

Terminológiai megjegyzés:Nemzetközi produkciós csapatok hívhatják ugyanezt a témátfúvóformázási hibák, fúvóformázási problémák és megoldások, műanyag palack hibáivagyfúvott alkatrészhibák. A helyesírás és a résznév megváltozik; a bizonyítékokon alapuló diagnosztikai módszer nem.
Kezdje egy négyrétegű diagnosztikai munkafolyamattal
A lehetséges okok listája hasznos, de véletlenszerű beállításra is ösztönözhet. A jobb sorrend szűkíti a hibát a kész alkatrésztől kezdve a folyamaton keresztül. A gyanta beszállítója aLyondellBasell, Formosa műanyagokésTeknor Apexmindegyik azt mutatja, hogy egy tünetnek több folyamat, anyag és eszköz oka lehet.
Tegyen fel négy kérdést, mielőtt hozzányúlna a recepthez
- A hiba lokális vagy globális?Az egyik oldalon a szerszám központosítására, a szerszámbeállításra, a hűtés kiegyensúlyozatlanságára vagy a helyi légtelenítésre utal. Minden üreg vagy minden alkatrész közös anyag-, hőmérséklet-, nyomás-, használati- vagy sorrendi problémára utal.
- Megismételhető vagy szakaszos?A minden ciklusban ugyanazon a helyen lévő hiba geometria, szerszámozás vagy szinkronizált folyamatesemény felé mutat. A mozgó hiba gyakrabban mutat instabil extrudálásra, szennyeződésre, közművekre, érzékelő visszacsatolásra vagy lövésváltozásra.
- Mi változott közvetlenül megjelenése előtt?Ellenőrizze az anyagtételt, az utánköszörülési százalékot, a színt, a recept felülvizsgálatát, a formaszervizt, a fűtőberendezés javítását, a vízkört, a levegőigényt, a műszakátadást és az indítási állapotot.
- Együtt-e a mérés a vizuális megítéléssel?Egy tartály elfogadhatónak tűnhet, ha a minimális fal, súly, nyakméret, szivárgási teljesítmény vagy felső terhelés a jóváhagyott követelményen kívül esik.
Extrúziós fúvóformázási hiba hibaelhárítási mátrix
Használja ezt a táblázatot útvonalként az első ellenőrzésekhez, ne univerzális beállítási lapként. A gyanta minősége, az alkatrész geometriája, a szerszámfej, a forma, a gép típusa és a minőségi specifikáció határozza meg a megfelelő működési ablakot.
| Hiba vagy keresett kifejezés | Lehetséges okrétegek | Első ellenőrizendő bizonyíték | Javító irány |
|---|---|---|---|
| Túlzott vaku | Túl sok anyag a becsípődésnél, a penész nem zár be teljesen, a szorítóprobléma, kopott vagy sérült becsípődés, beállítás vagy időzítés | Vaku helye és vastagsága, forma zárási helyzete, bilincs visszacsatolása, alkatrész súlya, lecsípési állapot | Megfelelő zárás vagy szerszámozási állapot; majd ossza el újra az anyagot, nehogy vakon csökkentse a teljes részt |
| Vékony vagy gyenge leszorítás | Túl meleg olvadás, nem elegendő anyag a hegesztésnél, nem megfelelő csípési geometria, túlzott vagy korai előfújás | Hegesztési szakasz, parisonpozíció, tényleges hőmérséklet, előfúvási időzítés, jóváhagyott szerszámállapot | Állítsa vissza a stabil hő- és időzítési alapvonalat; ellenőrizze a formát, mielőtt hozzáadná a globális súlyt |
| Csípős vágás vagy hasítás | Hideg párna, éles vagy sérült becsípődés, gyors penészzáródás, eltolódás | Alkatrész még rögzítve vakuval, vágási hely, formamozgás és szerszámél | Javítsa ki a fizikai sérülést/igazítást, és ellenőrizze a penészzárási sorrendet; csak szabályozott hőváltozásokat végezzen |
| Egyenetlen falvastagság | Profilpozíció, szerszám központosítás, parison megereszkedés, instabil kimenet, formaváltás, aszimmetrikus hűtés vagy nyújtás | Rögzített fali térkép több cikluson keresztül, az alkatrész súlya, a szerszámhézag visszajelzése és a hibaoldal | Különítse el a helyi profiligényt a mechanikai aszimmetriától; használja a jóváhagyott fali térképet |
| Vékony sarkok, váll vagy fogantyú | Magas helyi nyúlás, túl kicsi vagy rosszul elhelyezett parison, elégtelen programozott anyag, korai érintkezés | A fal minimális elhelyezkedése, a fal átmérője/hossza, a profil és a rész közötti igazítás | Helyezze az anyagot az igényes zónába, és erősítse meg a minta helyzetét, mielőtt növelné a teljes súlyt |
| Parison leereszkedés vagy lehúzás | Alacsony olvadási szilárdság, túlzott hőmérséklet, hosszú tartási idő, nehéz parison, gyanta viselkedése | Parison hossza és alakja az idő függvényében, tényleges olvadási állapot, leejtési/átviteli időzítés | Rövidítse le a nem támogatott időt, vagy stabilizálja az olvadékot és a kimenetet a jóváhagyott folyamatablakon belül |
| Parison curl vagy akasztás | A szerszám hőmérsékletének kiegyensúlyozatlansága, eltolódás, szennyeződés a szerszám ajaknál, egyenetlen áramlás | A göndörítés iránya, a bemelegítési állapot, a die-ajak állapota és a fejzóna aktuális értékei | Stabil bemelegítést tesz lehetővé; ellenőrizni és tisztítani a jóváhagyott eljárás szerint; a helyes beállítást a formánál történő kompenzálás helyett |
| Durva parison, olvadéktörés vagy narancshéj | Áramlási instabilitás, nem megfelelő nyírási sebesség, hőmérsékleti állapot, ömlesztett talaj vagy durva penész/rossz szellőzés | Van-e érdesség a szabad felületen, az extrudálási sebesség, a forma felülete és a szellőzőnyílások | Azonosítsa a parison versus penész eredetét; hozza vissza az extrudálási folyamatot egy stabil ablakba |
| Buborékok vagy üregek | Nedvesség/kondenzáció, rekedt gáz, rossz keveredés, anyagszivárgás/lebomlás, szennyeződés | Anyagkezelés, garat/torok állapota, buborékmintázat, gyantaszükséglet és olvadék állaga | Távolítsa el az anyagkezelési okot; ellenőrzi a keverést és a berendezés állapotát az ellennyomás hozzáadása előtt |
| Fekete foltok vagy égésnyomok | Leromlott gyanta, holt foltok, szennyezett újracsiszolás, túl hosszú tartózkodási idő vagy helytelen leállítás/indítás | Amikor a foltok megjelentek, szín/újraköszörülés tétel, tisztítási állapot, hőmérséklettörténet és állásidő | A gyanús anyagot karanténba kell helyezni, és követni kell a jóváhagyott tisztítási/tisztítási eljárást; távolítsa el a degradációs forrást |
| Vonalak vagy csíkok | Sérült/piszkos matrica ajak, szennyeződés, leromlott anyag, egyenetlen szín vagy folyás | Függetlenül attól, hogy a sor meg van-e rögzítve a plébánia körül, az átmérőjű ellenőrzés és az anyagcsere története | Védje a precíziós felületeket és tisztítsa meg eljárással; helyes anyagkeverés vagy sérülés |
| Hiányos ütés vagy rossz részlet | Korlátozott/elégtelen levegő, szivárgás, rossz szellőzés, túl hideg légtér, időzítés vagy rövid légtér | A gép beszívott levegője fújás közben, fúvócsap tömítés, szellőzőnyílások és vékony/nem befejezett terület | Állítsa vissza a levegő szállítását és légtelenítését; erősítse meg a papagáj befogását és a hőmérséklet alapértékét |
| Kifújás | Gyenge vagy vágott párna, helytelen becsípés, alacsony szorítás, túl nagy nyúlás, rövid párna vagy agresszív fújás | Meghibásodás eredete, parison befogása, csípés állapota, fali térkép és formazárás | Javítsa ki az első fizikai hibát; ne rejtse el széles alkatrészsúly hozzáadásával |
| Hajlított, alsó vagy ovális nyak | Elégtelen vagy egyenetlen hűtés, blokkolt csatorna, magas olvadékhő, korai kilökődés, egyenetlen anyageloszlás | Bemeneti/visszatérő víz, az üreg hőmérsékleti mintája, hűtési idő és a kilökődés utáni változás | Állítsa vissza a kiegyensúlyozott hőelvonást; majd tekintse át a ciklusidőt és a faleloszlást |
| Szivárgás vagy sikertelen működési teszt | Elcsípődési gyengeség, lyuk, vékony fal, nyakkivágás, vágási sérülés, szennyeződés vagy tesztbeállítás | Jelölje meg a meghibásodás pontos helyét; szakasz az alkatrész; ellenőrizze a teszter és a berendezés állapotát | Kövesse nyomon a szivárgást a kialakulásig, és a javítás után ismételje meg a meghatározott vizsgálatot |
Anyag- és olvadékhibák: kövesse a gép előtti tételt
Ha a műgyanta, a mesterkeverék vagy az újraőrlés cseréje után hiba lép fel, őrizze meg a címkéket és a mintákat a berendezés beállítása előtt. Jegyezze fel a gyanta minőségét, a tételt, a színarányt, az újraőrlés forrását, az őrlőszitát, a tárolási állapotot és a változtatás idejét. A szennyezett keverék fekete foltokat, csíkokat, buborékokat, szerszámvonalakat, rossz hegesztési varratokat és instabil extrudálást hozhat létre. Egy beállítás nem tudja mindegyiket kijavítani.
A nedvességtartalom nem azonos az anyagok között. Kövesse a gyanta szállítójának kezelési és szárítási követelményeit, ahelyett, hogy azt feltételezné, hogy minden fúvóformázó gyanta ugyanolyan kezelést igényel. A hideg anyagon vagy a betáplálási területen lecsapódó pára még akkor is problémát okozhat, ha a polimert általában nem szárítják. A LyondellBasell hibaelhárítási útmutató a buborékok és falhibák lehetséges okai között azonosítja a páralecsapódást és az olvadék egyenetlenségét.
Fekete foltok, füst és égett anyag
Először határozza meg, hogy a hiba egy áramlási útvonalon van-e rögzítve, vagy véletlenszerűen oszlik el. A rögzített vonal jelezheti a szerszám/fej helyét. Véletlenszerű foltok követhetik a szennyezett gyantát, az újraőrlést vagy az elhalt területről felszabaduló degradált anyagot. Tekintse át a hosszú leállásokat, a magas hőmérsékletű expozíciót, az indítási és leállítási rekordokat, majd használja a gép és a gyanta által jóváhagyott öblítési módszert. Ne kaparja meg a precíziós szerszámfelületeket nem jóváhagyott szerszámmal.
Színes csíkok és következetlen keveredés
Ellenőrizze, hogy a csík az anyagcserét, az alacsony térfogatsűrűségű újraköszörülést, az adagoló megszakítását vagy egy rögzített szerszámhelyzetet követ-e. A keverési energia növelése előtt ellenőrizze az adagolási és keverési jegyzőkönyvet. A nagyobb ellennyomás javíthatja a keverést bizonyos folyamatokban, de növelheti a nyírási hőt és a tartózkodási időt is. A helyes válasz az extrudertől, a gyantától és a beállított folyamatablaktól függ.

Parison hibák és egyenetlen falvastagság
A plébánia már a forma bezárása előtt változik. A szerszámduzzadás megnöveli a méretét, ahogy kilép a szerszámból; a gravitáció és az alacsony olvadási szilárdság lefelé húzhatja; a hőmérséklet és az áramlás a kerület mentén változhat. Egy 2025-ös nyílt hozzáférésű tanulmány aparison kialakítása extrudálási folyamatadatok felhasználásávalszintén fontos tényezőként kezeli a duzzadást, a lehúzást és a hőmérséklet-eloszlást. Ezért hasznosabb egy kész faltérkép, mint egyetlen átlagos vastagság.
Amikor az egyik oldalon vékony a fal
Mérje meg ugyanazokat a kerületi helyzeteket több egymást követő részen. Ha a vékony oldal fixen marad a formához képest, ellenőrizze a szerszám központosítását, a forma helyzetét, a helyi hűtést és a korai érintkezést. Ha forog vagy mozog, vizsgálja meg az extrudálás stabilitását, az anyag konzisztenciáját és a visszacsatolást. Bonyolult profillal ne kompenzálja a mechanikai eltérést, kivéve, ha a fizikai okot kizárták.
Ha egy sarok, váll, fogantyú vagy alsó vékony
Ezek a tulajdonságok jobban megfeszítik a parisont, mint egy egyenes fal. Győződjön meg arról, hogy az öntőforma bezárásakor elérte a megfelelő hosszúságot és pozíciót. Ezután igazítsa a beprogramozott vastag részt az igényes tulajdonsághoz. Kinggleparison programozási és falvastagsági útmutatórészletesebben elmagyarázza a profil pozícióját, a helyi nyitást és az általános léptéket.
Amikor a vastagság ciklusról ciklusra változik
A profil nem az első korrekció egy instabil folyamathoz. Hasonlítsa össze a tényleges hőmérsékletet, az extrudálási teljesítményt, az akkumulátor lövést vagy helyzetét, ahol lehetséges, a parison hosszát, a hidraulikus viselkedést és a vágórés parancsát/visszacsatolását. Stabilizálja a folyamatot, mielőtt sok pontot szerkesztene. Mentse el az elfogadott receptet védett revízióként, hogy a csapat visszavonhassa a sikertelen módosítást.
Villanás, lecsípődési hibák és szivárgó alkatrészek
A vaku az öntött üregen kívüli anyag, általában az elválási vonal, a nyak és az alsó csípés körül. Néhány villanás az extrudálási fúvóformázás velejárója, és az áramlás irányában eltávolítják. A hiba túlzott, aszimmetrikus vagy instabil villanás, amely befolyásolja a vágást, a hegesztés minőségét, a súlyt, a zárást vagy a ciklus megbízhatóságát.
Olvassa el a villanásmintát bizonyítékként
- Flash mindenhol:Hasonlítsa össze az alkatrész súlyát, a parison méretét, a formazárás befejezését és a szorító állapotát.
- Flash az egyik oldalon:ellenőrizze az öntőforma igazítását, a párhuzamosságot, a szerszámok állapotát és a parison elhelyezését.
- A vaku idővel vastagabbá válik:tekintse át a hőeltolódást, a lövés/kimeneti eltolódást, a kopást és a hidraulikus állapotot.
- Villámlás közben elszakítja a hegesztést:A hőmérséklet megváltoztatása előtt ellenőrizze a lecsípődés geometriáját, a kopást, a záródást és a trimmelés folyamatát.
A vékony hegesztés, a szakadt varrat és a vágott varrat különböző meghibásodási módok. A LyondellBasell útmutatója szétválasztja ezeket a csípős problémákat, mivel a lehetséges megoldások ellentétes irányba mutathatnak. Tartsa a vakut a meghibásodott mintához csatolva, amíg a hiba eredetét nem dokumentálják.
Kövesse nyomon a szivárgást a formáló szakaszig
Jelölje meg a szivárgás helyét a tesztelőn, majd szeletelje fel az alkatrészt, ha a minőségi eljárás lehetővé teszi. Az alsó hegesztésnél lévő szivárgás a lecsípődés, az anyagelhelyezés és a hűtés felé vezeti a csapatot. A testben lévő lyuk buborékhoz, szennyeződéshez, szerszámvonalhoz vagy helyi vékony falhoz vezet. A nyaki szivárgás magában foglalhatja a befejezés kialakítását, a vágást, a betét helyzetét vagy a tesztrögzítést. Az öntési folyamat megváltoztatása előtt ellenőrizze a szivárgásvizsgálót egy ismert referenciával.
Felületi hibák: válassza le a parisont a formától
Figyelje meg biztonságosan a szabad egyházközséget az őrzött területen kívülről. Ha a forma bezárása előtt már van vonal vagy érdesség, vizsgálja meg az anyagot, az olvadékstabilitást és a szerszám állapotát. Ha a mintázat elfogadhatónak tűnik, de a kész felület fénytelen, lyukas vagy hiányos, ellenőrizze a forma felületét, a szellőzőnyílásokat, a fújást, a hőmérsékletet és a páralecsapódást.
Narancshéj és érdes felület
Lehetséges rétegek közé tartozik a durva parison áramlás, a penész rossz szellőzése, alacsony vagy korlátozott levegőszállítás, szivárgás a fúvócsap körül, hideg pára vagy sérült formafelület. Ellenőrizze a nyomást a gépen a fújás alatt; a kompresszor kijelzője a gyárban máshol nem bizonyítja, hogy a nyomás és az áramlás a kívánt pillanatban éri el a formát. Kinggleközműtervezési útmutatólefedi a levegő- és hűtési útvonalat az üzem betáplálásától a gépcsatlakozásig.
Vágóvonalak és rögzített csíkok
Jelölje meg a csík helyzetét az alkatrész körül, és hasonlítsa össze a parisonnal. Ha rögzített marad, ellenőrizze a megfelelő áramlási útvonalat a megfelelő leállítás és leválasztás után. A szerszám ajkán lévő bevágás minden ciklusban megszaporodhat. Szennyezés vagy lebomlott gyanta is megragadhat a fejben, és szakaszosan kiszabadulhat. A tisztításnak meg kell védenie a precíziós felületeket, és követnie kell a mellékelt eljárást.
Hűtési hibák, vetemedés és méreteltérés
A vetemedés gyakran csak a kilökődés után válik láthatóvá. Hasonlítsa össze az alkatrészt közvetlenül a formanyitás után, a vágás után és a megadott kondicionálási idő után. A lengőaljzat, az ovális nyak vagy a méretek eltolódása elégtelen hűtést, egyenlőtlen üreghőmérsékletet, elzáródott vízcsatornát, magas olvadékhőt, korai kezelést vagy egyenetlen faleloszlást okozhat.
Jegyezze fel az érintett formakör előremenő és visszatérő hőmérsékletét, nyomását és – ha a műszer rendelkezésre áll – áramlását. Az érintés nem megbízható hőmérsékletmérés, és nem tár fel korlátozott csatornát. Ha az alkatrész egyik oldala megváltozik, miközben a berendezés ellátása stabil marad, vizsgálja meg a helyi elosztó, csatlakozás, csatorna és forma állapotát.
Gép-, HMI- és közüzemi ellenőrzések a folyamat beállítása előtt
A HMI megjeleníti a kéréseket, visszajelzéseket, a sorrend állapotát és a riasztásokat. Ez nem bizonyítja, hogy egy szelep elmozdult, a levegő elérte a fúvócsapot vagy a víz átfolyt egy formán. Olvasson be egy beállított értéket és annak tényleges értékét párban, majd hasonlítsa össze a képernyőt a fizikai eredménnyel.
| Megfigyelés | Amit elválaszthat | Következő biztonságos ellenőrzés |
|---|---|---|
| A beállított hőmérsékleti érték stabil, de a tényleges érték eltolódik | Receptprobléma az érzékelővel, fűtéssel, hűtéssel vagy vezérléssel szemben | Tekintse át a kimenet állapotát, a riasztási előzményeket és az engedélyezett elektromos/termikus ellenőrzési útvonalat |
| A levegőellátás alapjáraton normális, de fújás közben jelentkezik a hiba | Statikus nyomás kontra dinamikus nyomás/áramlás korlátozás | Rögzítse a gép bemeneti nyomását egyidejű gyári igény esetén |
| A parancs megváltozik, de a parison vagy a rész nem válaszol | Recept parancs versus működtető, szelep, kalibrálás, beragadás vagy visszacsatolás probléma | Hasonlítsa össze a parancsot és a visszajelzést, majd fokozza a karbantartási eljárás során |
| A riasztás ugyanabban a cikluslépésben ismétlődik | Véletlenszerű esemény a hiányzó megengedő, pozíció- vagy időzítési feltételhez képest | Őrizze meg az első riasztást, és ellenőrizze a kapcsolódó bemeneteket és a fizikai állapotot |
| A hiba egy mentett recept betöltése után kezdődött | Géphiba versus recept/forma/anyag nem egyezik | Hasonlítsa össze a felülvizsgálatot, az egységeket, a formaazonosságot és a védett alapvonalat anélkül, hogy felülírná a bizonyítékokat |
Használja aKinggle HMI beállítások és riasztási útmutatóstrukturált sorozathoz. Ha a probléma szivárgást, változó hőmérsékletet, piszkos olajat, korlátozott hűtést vagy ismétlődő riasztásokat tartalmaz, amegelőző karbantartási ellenőrző listasegít összekapcsolni a termék minőségét a gép állapotával.

Gyári nézet: hozzon létre egy hibarekordot, amelyet egy másik műszak használhat
A „Beállított hőmérséklet és most jobb” nem reprodukálható rekord. Egy hasznos napló összekapcsolja a gyanús részt egy idővel, a gép állapotával és az ellenőrzött eredménnyel. Fényképezze le a hibát egy léptékkel vagy a megjelölt helyekkel, ha lehetséges, és őrizzen meg egy jóváhagyott jó mintát az összehasonlításhoz.
| Rekord mező | Mit kell megörökíteni | Miért számít |
|---|---|---|
| Identitás | Dátum/idő, gép, forma, üreg/fej, termék felülvizsgálata, kezelő és műszak | Megmutatja, hogy a hiba berendezést, szerszámot vagy átadást követ-e |
| Anyag | Gyantaminőség/tétel, mesterkeverék, újraőrlés forrása és aránya, betöltési idő | Találgatás nélkül összekapcsolja a hibákat az anyagcserével |
| Tünet | Pontos hely, gyakoriság, első ciklus, fénykép és megőrzött minta | Elválasztja a rögzített hibát a szakaszos folyamatváltozástól |
| Folyamat állapota | Recept felülvizsgálata, tényleges hőmérsékletek, alkatrész súlya, ciklusidő, parison/lövés megfigyelés és első riasztás | Megőrzi az alapvonalat, mielőtt a kiigazítások törlik a bizonyítékokat |
| Közművek | A gép bemeneti levegő és víz állapota a gyártás során; releváns hidraulikus állapot | Felfedi a közös növény- vagy hőelvonási problémákat |
| Ellenőrzött változás | Régi érték, új érték, ok, személy és idő | Megakadályozza, hogy több egyidejű változás elrejtse az okot |
| Ellenőrzés | Az üzem, a faltérkép, a tömeg, a méretek és a szükséges funkcionális tesztek által meghatározott stabil ciklusszám | Bizonyítja, hogy a korrekció javította-e a tényleges igényt |
Mikor kell abbahagyni a beállítást és fokozni
- A védőburkolat, a reteszelő, a vészleállító vagy a veszélyes energia vezérlése nem a rendeltetésszerűen működik.
- Mechanikai ütközés, váratlan mozgás, forró elektromos állapot, hidraulikus szivárgás vagy nyomóalkatrész sérülése gyanús.
- Ugyanez a hiba marad az ellenőrzött anyag, használati és jóváhagyott recept alapvonalak helyreállítása után is.
- A parancs és a tényleges visszacsatolás nem egyezik, vagy a folyamat nem reagál kiszámíthatóan egy ellenőrzött változásra.
- Szerszámjavításra, kalibrálásra, programváltásra vagy a jóváhagyott folyamatablakon kívüli üzemeltetésre lenne szükség.
Az ismétlődő hibák megelőzése a gép üzembe helyezése előtt kezdődik
Új extrudáló fúvóformázó gép vagy új forma esetében a próba előtt határozza meg az elfogadási bizonyítékot. Adja meg az alkatrész rajzát, a gyanta minőségét, a célsúlyt, a kritikus falhelyeket, a nyak- és a teljes méreteket, a vágási tervet, a szivárgás- vagy nyomáspróbát, a vizuális kritériumokat, a kimeneti célt és az üzemi segédeszközöket. Egy hasznos próbajelentés összekapcsolja az elfogadott mintákat a pontos formával, anyaggal és receptúrával.
Kis konténerek és nagy teljesítményű projektek megfelelhetnek afolyamatos extrudáló fúvógép. A nagyobb vagy nehezebb alkatrészekhez szükség lehet egyakkumulátoros fúvógép. A helyes választás az alkatrésztől és a folyamatcsomagtól függ, nem csak a hiba nevétől. Böngésszen Kinggle's-benfúvóformázási alkalmazásokvagy küldje el a tényleges termékinformációkat egy projektspecifikus megbeszélésre.
Gyakran ismételt kérdések
Melyek a leggyakoribb extrudálási fúvóformázási hibák?
A gyakori hibák közé tartozik a túlzott villanás, gyenge vagy vágott becsípődés, egyenetlen falvastagság, vékony sarkok, parison meghajlás vagy hullámosodás, olvadéktörés, buborékok, fekete foltok, szerszámvonalak, hiányos fújás, kifújás, vetemedés és szivárgások.
Mi okozza az egyenetlen falvastagságot a fúvással?
A lehetséges okok közé tartozik a profil helyzete, a szerszám központosítása, a parison meghajlása, az instabil extrudálás vagy lövésméret, a szerszámbeállítás, az egyenlőtlen hűtés és az alkatrész geometriája által megkövetelt nyújtás mértéke.
Hogyan csökkenthető a villanás az extrudálásos fúvással?
Először ellenőrizze a villanás helyét, az alkatrész súlyát, a parison elhelyezését, a formazárás befejezését, a befogás viselkedését, az igazítást és a lecsípődés állapotát. A globális alkatrészsúly megváltoztatása előtt javítsa ki a záró- vagy szerszámhibát.
Miért vannak buborékok a fúvott alkatrészekben?
A lehetséges okok közé tartozik a páralecsapódás vagy nedvesség, a beszorult gáz, az olvadék elégtelen egyenletessége, az anyagszivárgás, a leromlott anyag és a szennyeződés. A folyamat megváltoztatása előtt ellenőrizze a gyantaszükségletet és az anyagútvonalat.
A parison programozás kijavíthat minden vékonyfalú hibát?
Nem. A Parison programozás nem tudja megbízhatóan kijavítani a szerszámhibákat, az instabil extrudálást, a sérült szerszámokat, a rossz hűtést, a nem megfelelő formázási pozíciót vagy a hibásan működő működtetőelemet.
Mit kell először megváltoztatni a fúvóformázás hibaelhárítása során?
Először állítsa vissza és ellenőrizze a jóváhagyott anyagot, receptet, segédprogramot és a gép állapotának alapállapotát. A legvalószínűbb réteg azonosítása után változtasson egy szabályozott változót, és ismételje meg ugyanazt a rész mérését.
Miért jelentkezik ugyanaz a hiba egy másik műszakban?
Az ismétlődő hibák gyakran visszatérnek, ha a recept felülvizsgálatát, az anyagcseréket, a használati értékeket, a riasztásokat és a javító intézkedéseket nem rögzítik következetesen. A megosztott hibanapló és a védett alapvonal megismételhetővé teszi a folyamatot.
Műszaki referenciák
- LyondellBasell: Hogyan lehet megoldani a fúvással kapcsolatos problémákat
- Formosa műanyagok: PE és PP extrudálásos fúvóformázási feldolgozási útmutató
- Teknor Apex: Extrúziós fúvóformázás hibaelhárítási útmutató
- Gyártási áttekintés: Papírképződés előrejelzése folyamatadatok felhasználásával extrudálásos fúvással