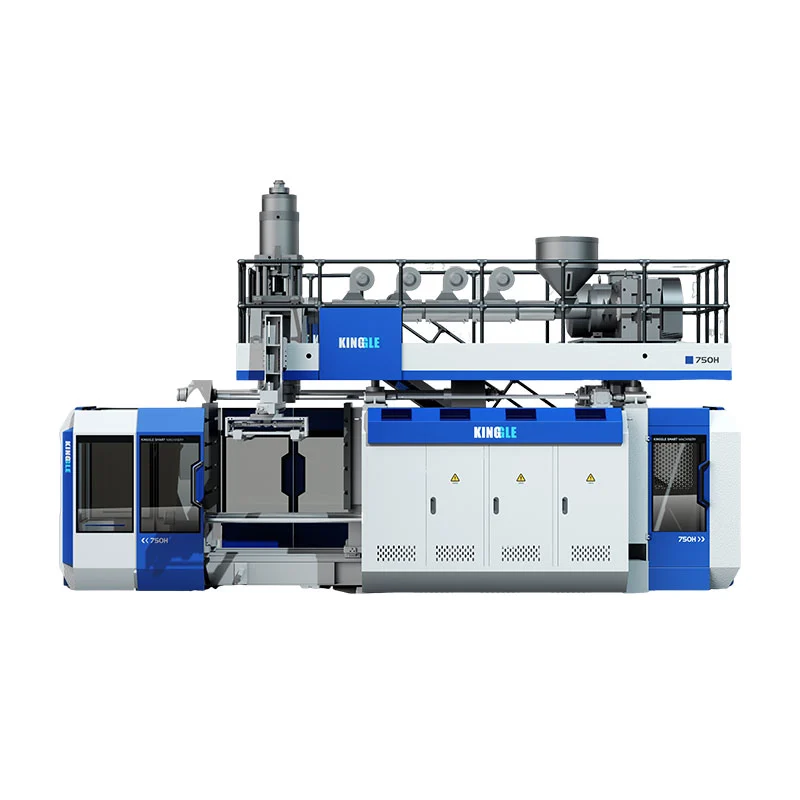
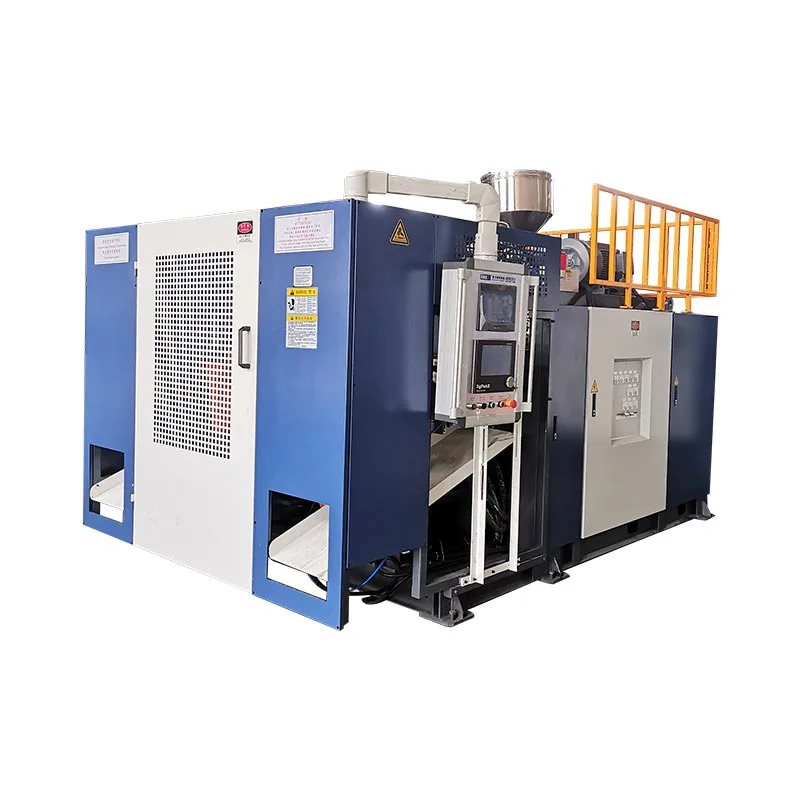
A második állomás megváltoztatja a gép extrudálási, hűtési és formakezelési idejét. Nem duplázza meg automatikusan az eladható mennyiséget, nem csökkenti az üvegenkénti energiát, és nem készít nagyobb terméket. Három párosított Kinggle gépméret mutatja, hol mutatkoznak meg az igazi különbségek.

Az igaziegy- és kétállomásos fúvógépaz összehasonlítás tehát egy komplett sejtes vizsgálat, nem pedig kocsiszámlálás. A döntésnek össze kell kapcsolnia a palackot, a gyártási ütemtervet, a bruttó olvadékigényt, a kétállomásos sorrendet és az elfogadott alkatrészigényt.
Mi változik egy és két állomás között?
Az egyállomásos, folyamatos extrudálásos fúvógépben egy formázási és rögzítési pozíció befogja a parisont, kialakítja az alkatrészt, lehűti és elengedi. A következő formázási eseménynek az adott állomás sorrendje köré kell illeszkednie.
A kétállomásos – vagy kétállomásos – extrudáló fúvóformázó gépek két szerszámpozíciót váltanak fel egy közös extrudáló rendszer körül. Az egyik állomás lehet fúvási, hűtési vagy részleges eltávolítási lépésben, míg a másik a következő parison elfogására készül. Ez az oka annak, hogy a kétállomásos berendezéseket egyes piacokon kétoldalas vagy shuttle-fúvógépnek is nevezik.
Ez az egyszerűsített sorrend a lehetőséget magyarázza, nem a végső termelési sebességet. Az állomás utazásának, a parison kialakításának, a penészzárásnak, a fúvásnak, az elszívásnak, a hűtésnek, a kilökődésnek, a vágásnak és az áramlási irányban történő továbbításnak még meg kell felelniük egymásnak. A független siklógép-irodalom külön felsorolja az egy- és kétoldalas konfigurációkat az egy- és többparizonos vágófejektől, megerősítve, hogy ezek különböző felszerelési lehetőségek.
Ne keverje össze az állomásszámot, a fejszámot, az üregszámot és a rétegszámot
Sok idézési hiba azért kezdődik, mert a „dupla” szót anélkül használják, hogy mondanák, mi a duplázott. A kétállomásos gép nem feltétlenül kétfejes gép, kétüreges forma vagy kétrétegű gép.
| Term | Mit számít | Mit változtat | Kérdés a szállítóhoz |
|---|---|---|---|
| Egy vagy két állomás | Sorban működő formázási és rögzítési pozíciók | A gép sorrendje, a szerszámkészlet követelménye, a kimeneti potenciál, a lábnyom és a kezelés | Hány komplett öntőállomás váltakozik ezen a gépen? |
| Egy- vagy többfejű matrica | Parisonok extrudálva egy formázási eseményen | Hány formaüreg adagolható egyszerre, és a szükséges kimeneti emelkedés | Hány konnektor van benne, és mekkora a középponti távolságuk? |
| Egy- vagy többüreges forma | Az egyik formában kialakított részek záródnak | Alkatrészek fröccsöntési eseményenként, formaméret, hűtési egyensúly és vágás | Hány értékesíthető alkatrészt kell készítenie egy öntőforma eseménynek? |
| Egy- vagy többrétegű | Anyagrétegek a részfalban | Extruderek, vágófej architektúra, anyagmozgatás és folyamatvezérlés | Milyen anyagokat és rétegszerkezetet tartalmaz az árajánlat? |
AR&B folyamatos extrudálású shuttle adatlappéldául az egy- és többrészes vágófejeket külön sorolja fel az egy- vagy kétállomásos bilincs-konfigurációktól. A több parison szerszámozás egy kimeneti kar; egy második öntőállomás egy másik. Egy ajánlat használhatja az emelőkart vagy mindkettőt, így az árajánlatban mindegyiket külön kell azonosítani.
A terminológia régiónként is változik. A vásárlók kereshetnek akétállomásos fúvógép, ikerállomásos fúvógép, kétállásos palackfúvó gépvagykétoldalas shuttle fúvóformázó. A név szerinti kiválasztás helyett erősítse meg a fizikai sorrendet.
Eredeti összehasonlítás: három páros Kinggle gépméret
A következő elemzés hat aktuális Kinggle termékoldalon közzétett specifikációkat használ. Mindegyik párnak azonos a névleges maximális tartálykapacitása, ami megkönnyíti az állomások közötti különbségek láthatóságát. Az ábrák katalógushivatkozások, nem gyártási garanciát jelentenek minden palackra, gyantára, szerszámfejre vagy opciós csomagra.
| Kapacitás és modell | Állomások | Közzétett kimeneti címke | HDPE olvasztóképesség | A gép méretei (H × SZ × M) | Egyszerű L×W boríték* | Súly | Szorítóerő |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Egyetlen | 600 db/h szárítási ciklus | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Kettős | 600 × 2 db/h szárítási ciklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Egyetlen | 500 db/h szárítási ciklus | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Kettős | 500 × 2 db/h szárítási ciklus | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Egyetlen | 450 db/h szárítási ciklus | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Kettős | 450 × 2 db/h szárítási ciklus | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Amit a párosított adatok elárulnak
1. Az állomások száma nem határozza meg a maximális alkatrészméretet
Mindegyik Kinggle páron belül a névleges tartálykapacitás és a közzétett szorítóerő változatlan marad: 2L és 40 kN, 5L és 65 kN vagy 15L és 165 kN. A második állomás megváltoztatja a gyártási sorrendet; nem változtat egy 5L-es platformból 15L-es platformot.
Ez a megkülönböztetés számít a gépválasztás során. Az alkatrésztérfogatnak, a vetített területnek, a formaméreteknek és a szükséges bilincsnek még illeszkednie kell a platformhoz. Kingglefúvóformázó gép kiválasztásának útmutatójaa konténertől indul, mielőtt kiválasztja az állomások számát.
2. A kétállomásos párok növelik az olvasztási kapacitást, de nem egy rögzített arányban
A közzétett HDPE olvasztási kapacitás 30-ról 55 kg/h-ra emelkedik a 2 literes párnál, 55-ről 80 kg/h-ra az 5 literes párnál, és 100-ról 120 kg/h-ra a 15 literes párnál. Ezek a növekedések nem azonosak, és nem szabad átváltani egy univerzális „kettős állomásos szorzóvá”.
Ez a legfontosabb kapacitáslecke az adatokban. Két állomás több formázási lehetőséget teremthet, de az extrudernek továbbra is biztosítania kell a bruttó parison masszát. A nehezebb palack, több vaku, több szerszámkimenet vagy rövidebb eseményintervallum növeli az olvadékigényt. Amikor az extrudálás lesz a szűk keresztmetszet, az állomások rendelkezésre állásának növelése nem oldja meg.
3. A súly és a beépítési burkolat méretenként eltérő módon növekszik
Az egyszeres modellről a dupla modellre való átállás 2 literesnél 2,5-ről 4,5 tonnára, 5 liternél 3,0-5,2 tonnára, 15 liternél pedig 7,5-12,5 tonnára növeli a közzétett gép tömegét. A számított L×W gépburok 5,3-ról 6,8 m²-re, 6,8-ról 7,0 m²-re, illetve 9,9-13,9 m²-re változik.
Az alapterület ezért nem biztonságosan „majdnem azonos” vagy „kétszer akkora” néven írható le. Az eredmény platformtól függ. Egyik gép-borítékszámítás sem gyári elrendezés: a szervizelérés, az anyagellátás, a hűtőcsövek, a kapcsolószekrények, az alkatrészkiürítés és a formakezelés még helyet igényel. Használd a Kinggle-tenergia, levegő, víz és elrendezési útmutatóa helyszínrajz befagyasztása előtt.
4. A száraz ciklus címke összehasonlító jel, nem pedig szállítási ígéret
A száraz ciklus rögzíti a gép mozgását anélkül, hogy igazolná a kész alkatrész gyártási körülményeit. A tényleges teljesítménynek tartalmaznia kell a parison formációt, a fúvási és kifúvás idejét, a hűtést, a kilökést, a vágást, a minőségromlást és a tervezett leállásokat. Egy vastag, 15 literes kannához és egy könnyű, 500 ml-es palackhoz nem lehet ugyanazt a teljesítményt rendelni pusztán azért, mert azonos állomásszámú gépen futnak.
Számítsa ki a formázási események kimenetét és a tömegmérleget
Kezdje a termékkel, és dolgozzon visszafelé. Ne kezdje azzal, hogy megszorozza a katalógusszámot a műszakórákkal.
1. lépés: határozza meg a szükséges jó kimenetet
Átalakítsa a megerősített keresletet jó alkatrészekké óránként az ütemezett gyártási órák, a tervezett átállások és az üzem saját rendelkezésre állási feltételezései alapján. Tartsa külön a keresleti forgatókönyveket – az alap, a szezonális csúcs és a jövőbeli növekedés –, hogy a többletkapacitás inkább látható legyen, mintsem egyetlen optimista célban rejtve legyen.
2. lépés: Mérjen meg egy teljes formázási eseményt
A javasolt öntőformához rögzítse a parézisek számát, a kialakított alkatrészeket, a bruttó parison tömeget, a kész alkatrész tömegét, a felfújási/újraőrlési útvonalat, a stabil eseményintervallumot és az elfogadott minőségi eredményt. A formázási esemény azt jelenti, hogy az egyik öntőforma befogja a mintaanyagot, és elkészíti az alkatrészkészletét.
Jó részek/óra = formázási események/óra × részek eseményenként × elfogadott hányad
Bruttó olvadékigény (kg/h) = formázási események/óra × bruttó parison tömeg eseményenként (kg)
Az elfogadott törtnek egy egyeztetett kísérletből vagy egy becsületes üzemi feltételezésből kell származnia. A bruttó parison mass nem csak a kész palackot, hanem a formázásba kerülő anyagot is magában foglalja. Ha a vakut újracsiszolják, annak kezelése és újrabeállítása továbbra is hatással van a vonalra.
3. lépés: tesztelje a szűk keresztmetszeteket egy vonalként
Hasonlítsa össze a bruttó olvadékigényt a javasolt extruderrel a tényleges anyag alatt. Ezután ellenőrizze a forma hűtését, fújja ki a levegőt, az alkatrész eltávolítását, a vágást, a szivárgásvizsgálatot, a szállítást, a csomagolást és a daráló kapacitását. A legalacsonyabb fenntartható fokozat határozza meg a vonal kimenetét.
A szélesebb, folyamatos gépi kimeneti logikáért lásd a Kinggle's-tfolyamatos fúvógép útmutató. Ha a sebességpróbák során az alkatrész súlya vagy a faleloszlás megváltozik, használja aparison programozási útmutatóés minden körülmények között ellenőrizze ugyanazokat a falak elhelyezkedését.
Melyik konfiguráció illik a gyártási tervhez?
Az egyetlen állomás általában a tisztább lista, amikor…
- az ellenőrzött igény egy öntőállomáshoz illeszkedik elfogadható működési árréssel;
- gyakoriak a termékcserék vagy rövidek a gyártási sorozatok;
- költségvetési, karbantartási vagy érvényesítési okokból előnyben részesítjük egy formakészletet;
- az alkatrész, forma vagy eltávolítási módszer kevésbé praktikussá teszi a váltakozó elrendezést;
- korlátozott a gyári hely, az emelési hozzáférés vagy az alsó szakasz automatizálása;
- a projekt olyan piacra lép, ahol a kereslet még nem bizonyított.
Dupla állomás megérdemel egy teljes vonalas tanulmányt, amikor…
- a stabil ismétlési igény meghaladja a reális egyállomásos kimenetet;
- két egymáshoz illeszkedő öntőállomás megismételhető folyamatot futtathat;
- az extruder és a szerszámfej biztosítja a szükséges bruttó olvadási sebességet;
- a hűtés hasznos időt hagy a váltakozó penészmunkához;
- a vágás, tesztelés és anyagmozgatás el tudja fogadni a megnövekedett áramlást;
- a kiegészítő szerszám-, gép- és segédprogram-körnek védhető üzleti oka van.
Egyik lista sem helyettesíti a termékpróbát. Megakadályozza a gyakori beszerzési hibát: a második állomást önálló kimeneti tartozékként kezeli. Ez egy rendszerdöntés, amely megváltoztatja a szerszámokat, a vezérlést, az üzembe helyezést és az alkatrészek gyáron keresztüli áramlását.
A közművek és a későbbi berendezések törölhetik az állomás előnyét
A kétállomásos vezeték több hőt küldhet a formahűtő rendszerbe, és közelebb hozhatja egymáshoz a formázási eseményeket. A sűrített levegőnek nyomást kell tartania és áramlást kell szállítania, amikor a vezetéknek szüksége van rá, nem csak alapjáraton. A hűtővíznek stabil feltételek mellett mindkét formakört el kell érnie. Az elektromos elosztásnak, a hidraulikus hűtésnek és a szekrénykörnyezetnek meg kell egyeznie a végső felépítéssel.
Ne számítsa ki az üzemi szolgáltatásokat az összehasonlító táblázatból. Egyes jelenlegi Kinggle webspecifikációk következetlen egységtipográfiát használnak, és az átlagos energiaadatok nem írnak le azonos terméktesztet. A megrendelt konfigurációhoz kérje a projektspecifikus közműlapot, elektromos rajzot és általános elrendezési rajzot.
Ellenőrizze minden folyamatot a formanyitás után
- A kiszedő berendezés fogadhat alkatrészeket a váltakozó állomásokról?
- A vágás képes kezelni a tényleges vakut és a nyak/alsó geometriát?
- A szivárgásvizsgáló minden üreget megvizsgálhat a szükséges vezetéksebességgel?
- Megakadályozhatják-e a szállítószalagok az ütközést, a felhalmozódást és az alkatrészek deformálódását?
- Villoghat a daráló és a turmixgép markolata anélkül, hogy destabilizálná az őrlés arányát?
- A kezelők biztonságosan elérhetik mindkét állomást jóváhagyott ellenőrzési és váltási munkákhoz?
Ha a gyorsabb futás instabil falvastagságot, villanást, hűtési torzulást vagy ismétlődő riasztásokat okoz, csatlakoztassa amegelőző karbantartási nyilvántartásKinggle-lelHMI hibaelhárítási módszermielőtt receptmódosításokkal elrejteni egy fizikai szűk keresztmetszetet.

Hasonlítsa össze a teljes beépített költséget, ne csak a gép árát
Egy műanyag palackgyártó gép árát kereső vásárló két nem egyenértékű árajánlatot kaphat. Tartalmazhatja a második formakészletet, a ki- és szivárgásvizsgálatot; egy másik csak az alapformázó gépet tudja megjeleníteni. Az alacsonyabb főár ezért egy kevésbé teljes termelési cellát írhat le.
| Költségréteg | Egyállomásos kérdés | Kétállomásos kérdés |
|---|---|---|
| Gép platform | Melyik extruder, bilincs, vezérlők és szabványos segédeszközök tartoznak hozzá? | Milyen kiegészítő kocsi, bilincs, fúvó és vezérlő berendezés tartozik hozzá? |
| Formák és vágófej | Tartalmaz egy komplett öntőformát és a megfelelő szerszámkimeneti csomagot? | Tartalmaz két egymáshoz illeszkedő formázóállomást, és a fejek száma és a kimeneti emelkedés megegyezik a szerszámtervvel? |
| Gyári szolgáltatások | Milyen teljesítmény, levegő, víz és padló/rakodási munkák szükségesek? | Támogathatják-e a meglévő szolgáltatások a gyorsabb eseménysorozatot egyidejű gyári igény esetén? |
| Lefelé irányuló cella | Mely kiszedési, vágási, tesztelési, szállítási és köszörülési lépések kézi vagy automatikusak? | Minden alsó szakasz fogadhat-e alkatrészeket a váltakozó állomásokról felhalmozódás nélkül? |
| Átállás és érvényesítés | Mennyi ideig tart egy forma és recept változtatás a vevő eljárása szerint? | Hogyan történik két állomás összehangolása, minősítése és helyreállítása a termékcsere után? |
| Működési kockázat | Mekkora kimenet veszít el, ha az egyforma állomás leáll? | Elszigetelhető bármelyik állomás biztonságosan, és mi történik a megosztott extrudálási sorozattal? |
Egy hasznos gazdasági összehasonlítás mindkét oldalon ugyanazt a projekthatárt használja. Tartalmazza a formázógépet, a formákat, a szerszámfejet, a segédeszközöket, a telepítést, az üzembe helyezést, a képzést és a gyári módosításokat. Ezután becsülje meg a munkaerőt, a közműveket, a tervezett karbantartást, az átállási veszteséget, a minőségromlást és az állásidőt a vevő saját működési feltételezései alapján.
Árualkatrészenkénti költség = az összehasonlítási időszak összköltsége ÷ az azonos időszakban gyártott elfogadott alkatrészek
A számlálónak és a nevezőnek ugyanazt az időablakot és hatókört kell használnia. Ne helyezzen kétállomásos nagybetűt az egyállomásos száraz ciklus kimenete fölé, és ne hasonlítsa össze az automatizált kettős vonalat egy alapgéppel, amely kizárja a vágást és a tesztelést. Ha a kereslet nem tudja kihasználni a hozzáadott kimenetet, az üresjárati kapacitás költség marad. Ha a kereslet meghaladja az egyállomásos kapacitást, az elmaradt termelés és a túlóra is költség.
Az ár továbbra is érvényes beszerzési korlát, de a műszaki állapot utáni. Kérje meg a Kinggle-t, hogy azonosítson minden mellékelt alkatrészt és minden vevő által szállított terméket, hogy az árajánlatot soronként össze lehessen hasonlítani.
A jobb ajánlattétel elválasztja a garantált feltételeket a katalógus hivatkozásaitól
Ugyanazt a beviteli lapot küldje el minden szállítónak. Ellenkező esetben két idézet eltérő feltételezéseket alkalmazhat, és így is összehasonlíthatónak tűnhet.
| RFQ mező | Kötelező bevitel | Miért változtatja meg az állomási döntést |
|---|---|---|
| Rész | Rajz vagy minta, maximális méretek, nyak/kiképzés, fogantyú, elválasztó vonal és vágási követelmény | Meghatározza az öntőforma illeszkedését, a mozgást és a későbbi munkát |
| Anyag | Pontos gyantaminőség, szín, adalékok, újraőrlési/PCR-terv és szállítói adatok | Megváltoztatja az olvadék viselkedését, a bruttó áteresztőképességet és a hűtést |
| Mise és fal | Kész tömeg, bruttó parison/flash becslés, kritikus falhelyek és tolerancia | A cikluscélokat olvadási keresletté és minőségi bizonyítékokká változtatja |
| Kereslet | Jó alkatrészek óránként, műszakban, évben és főszezonban; SKU/váltási terv | Megmutatja, hogy a második állomás produktívan terhelhető-e |
| Szerszámozás | Állomások száma, szerszámkimenetek, üregek, középtávolság, formakészletek és hűtési elrendezés | Megakadályozza, hogy a „kettős állomás” elrejtse egy másik fej vagy üreg feltételezését |
| Minőség | Súly-, méret-, fal-, szivárgás-, leejtés-, felülterhelés- vagy egyéb egyeztetett vizsgálatok | A mozgási sebesség helyett jó teljesítményt határoz meg |
| Gyár | Teljesítményszabvány, levegő/víz viszonyok, padló- és mennyezethatárok, emelési út és a folyásirányban elhelyezkedő berendezések | Azt teszteli, hogy a teljes kétállomásos cella telepíthető és támogatható-e |
Jegyezze fel ezeket a tételeket az elfogadási próba során
- Gép, forma, szerszámfej, gyanta és receptazonosság.
- Stabil formázási eseményintervallum minden állomáshoz – nem egy leggyorsabb esemény.
- Bruttó parison tömeg, kész alkatrész súlya és gyorsulási útvonal.
- Elfogadott alkatrészek üregenként és állomásonként az egyeztetett tesztablak felett.
- Kritikus fal, méret és funkcionális eredmények.
- A tényleges levegő, víz és elektromos viszonyok a bemutatott terhelés mellett.
- Riasztás, leállítás és kézi beavatkozás rögzítése a próba alatt.
Ez a rekord a „single versus double station”-t a vevő termékén alapuló döntéssé változtatja. Ez biztosítja az üzembe helyezés alapjait is a jövőbeni hibaelhárításhoz és a megelőző karbantartáshoz.
Gyakran ismételt kérdések
Melyik a gyorsabb: egy vagy kétállomásos fúvógép?
A kétállomásos gép nagyobb kimeneti potenciállal rendelkezik, mivel két formázóállomás váltakozik egy közös extrudáló rendszer körül. A tényleges jó teljesítmény továbbra is az olvadékkapacitástól, a parison-számtól, a hűtéstől, az alkatrészeltávolítástól, a későbbi berendezésektől és az elfogadott minőségtől függ.
Egy kétállomásos fúvófúvógép megduplázza a gyártást?
Nem automatikusan. A közzétett szárazciklus-számok két váltakozó állomást mutathatnak, de az eladható teljesítményt korlátozhatja a bruttó olvadékigény, a hűtés, a vágás, a tesztelés, a leállítások vagy az elutasítások. Ellenőrizze a gépet a tényleges termékkel és anyaggal.
A kétállomásos gép ugyanaz, mint a kétfejes gép?
No. Az állomások száma a formázási és rögzítési pozíciókat írja le. A fejek száma azt írja le, hogy hány parisont extrudálnak egy formázási eseményhez. Egy gép két állomást kombinálhat egy vagy több szerszámkimenettel.
Működhet-e a két állomás különböző formákat?
Ne gondolja, hogy képesek hatékonyan futtatni a nem kapcsolódó termékeket. Az állomások megosztják az extrudálási és feldolgozási feltételeket, így a termék tömegének, a parison időzítésének, a hűtésnek és a későbbi munkának kompatibilisnek kell lennie. A pontos elrendezést a tervezés során erősítse meg.
Egy vagy két állomást válasszak az 5 literes tartályokhoz?
A tároló térfogata csak a platformot azonosítja. Válassza ki az állomások számát az ellenőrzött jó alkatrészek keresletéből, a termék tömegéből, a futási hosszból, a forma- és vágófej-tervből, a rendelkezésre álló segédprogramokból, a gyári elrendezésből és a későbbi kapacitásból.
Hogyan kell kiszámítani a fúvógép teljesítményét?
Használja az óránkénti formázási eseményeket szorozva az eseményenkénti részekkel és az elfogadott törtszámmal. Ellenőrizze az eredményt a bruttó olvadékigény, a hűtés és minden további lépéshez képest. Ne használja a száraz ciklust önmagában termelési kimenetként.
Milyen információkra van szükség az egy-két állomásos árajánlathoz?
Adja meg az alkatrészrajzot, az anyagminőséget, a kész és bruttó mintatömeget, a fal- és minőségi követelményeket, a jó alkatrészek célját, az SKU tervet, a forma- és üregkoncepciót, a segédprogramokat, az elrendezést és a későbbi berendezéseket.