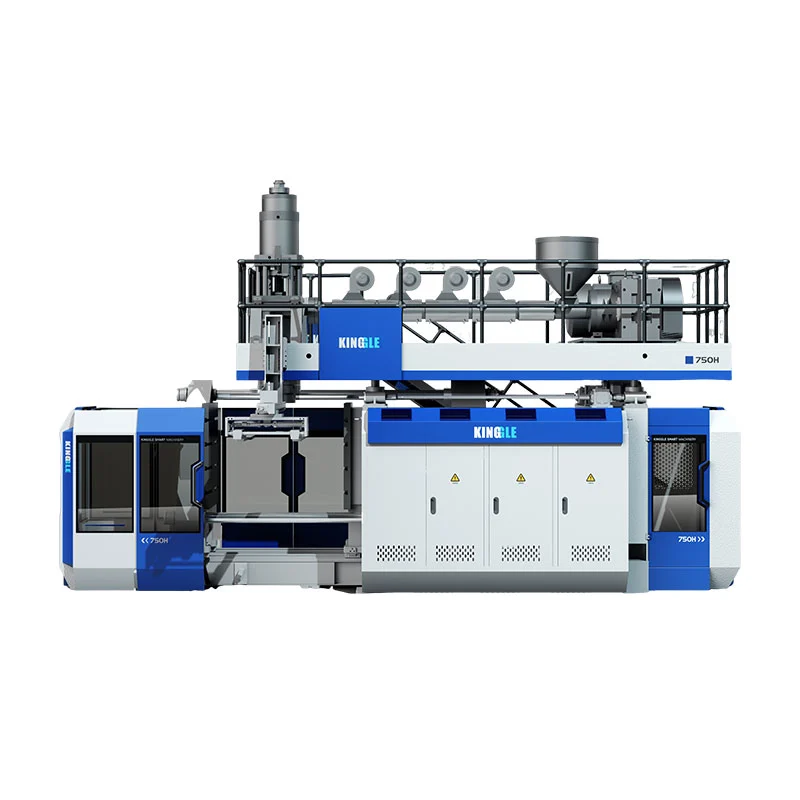
Két fej, két parison és két üreg gyakran ugyanabba a gyártási koncepcióba tartozik – de ezek nem felcserélhető kifejezések. A helyes elrendezés a palackkal, a kiömlőnyílással, a formatérrel és a bruttó olvadékigénnyel kezdődik, nem pedig a célszámmal.

Az a vásárló, aki „négyüreges palackfúvó gépet” kér, kaphat egy négykimenetes szerszámfejet, egy négyüreges formát és egy vagy két formázóállomást. Egy másik vevő, aki „kétfejű fúvógépet” kér, lehet, hogy csak két pariszra utal. Hacsak az árajánlat nem sorolja fel az egyes elemeket, a két fél megbeszélheti ugyanazt a számot, miközben különböző berendezéseket képzel el.
Ez az útmutató szétválasztja ezeket a kifejezéseket, a jelenlegi Kinggle 2L, 5L és 15L specifikációkat használja a fej kiválasztása mögött meghúzódó mérethatárok bemutatására, és egy tömegmérési módszert kínál az egy-, két-, három- és négyfejes koncepciók összehasonlításához a termelési teljesítmény feltalálása nélkül.
Először nevezze meg a négy különböző számot
A szófejlazán használják a piacon. Az extrudálásos fúvószerszámfej elosztja az olvadékot, és kialakítja a cső alakú tömböt. A több parison vágófejnek több kivezetése van. Az öntőforma ezután bezárul ezek körül, és minden penészüreg egy részt képez. Az állomás a teljes formázási és rögzítési pozíció, amely fogadja őket. A réteg egy anyagréteg, amelyet az extrudálás és a szerszámfejes rendszer hoz létre.
| Gróf | Fizikai jelentés | Példa vásárlói kérdésre | Ne feltételezd |
|---|---|---|---|
| Vágófejű kivezetések | Nyitások, ahonnan plébániák bukkannak elő egy formázási eseményen | A javaslat egy-, két-, három- vagy négyfejű? | Az, hogy a kilépőnyílások száma ugyanannyi átvett palackot garantál |
| Parissons | A forma által rögzített csőszerű olvadékhosszok | Hogyan lesz egyensúlyban a súly és az időzítés a parisonok között? | Hogy az egyenlő távolságra elhelyezett konnektorok mindig egyenlő méretűek |
| Penészüregek | Az egy formában kialakított alkatrészformák záródnak | Az öntőforma egy, két vagy négy részből áll rendezvényenként? | Ez az üregszám leírja a penészállomások számát |
| Állomások | A gép által használt komplett formázási és rögzítési pozíciók | A gép egy vagy kétállomásos? | Hogy a második állomás egy második kockafej |
| Rétegek | Anyagrétegek a falszerkezeten keresztül | Az alkatrész egyrétegű vagy többrétegű? | Ez a „kettős réteg” kettős fejet vagy kettős üreget jelent |
A független berendezésirodalom ugyanezt megkülönbözteti. AR&B folyamatos extrudálású shuttle adatlapkülön sorolja fel az egy- vagy kétállomásos bilincs-konfigurációkat a több kimenettel rendelkező vágófejes konfigurációktól. Ez az elválasztás hasznos bármely RFQ esetén: adja meg az állomásokat, a szerszámkimeneteket, a formaüregeket és a rétegeket a különböző vonalakon.
Mi változik, ha a vágófej kivezetéseket kap?
Egy többfejes, több szerszámos vagy több parison fúvógép több mintázatot hoz létre párhuzamosan. Ha az öntőformát és az eljárást úgy tervezték, hogy minden egyes darabot befogjon és egy palackot alkosson, a formázási eseményenkénti alkatrészek száma megnövekedhet. A nyereség feltételes. Minden kimenetnek helyre, olvadékáramra, hőmérsékletszabályozásra és megfelelő üregpozícióra van szüksége.
Ez a diagram koncepcionális, nem Kinggle szerszámrajz. A valós kimeneti átmérők, a menetemelkedés, az áramlási csatornák és az üreg elrendezése a palacktól és a géptől függ. A „két fej”, „három fej” és „négy fej” ezért inkább kezdő leírások, mint teljes specifikációk.
Több fej osztja el a rendelkezésre álló fröccsszélességet
Egyetlen nagy parasztház a gép rendelkezésre álló formaszélességéből többet is használhat. Ha több konnektor osztozik ezen a téren, akkor a palack szélességének, az üreg emelkedésének, a nyak helyzetének, a vakutartó zsebnek és a hűtőcsatlakozásoknak egymás mellett kell elhelyezkedniük. A formának elegendő acélra van szüksége az üregek között és elegendő helyre a vágáshoz és az alkatrészek eltávolításához.
Több fej növeli az eseményenként szükséges teljes olvadást
Ha egy fadarab bruttó súlya 0,10 kg, akkor négy egyenértékű fadarabnak 0,40 kg-ra van szüksége formázásonként, mielőtt figyelembe veszi a tényleges súlyuk közötti különbséget. A példa csak az aritmetikát magyarázza; ez nem Kinggle palack specifikáció. Az események közötti intervallum lerövidítése tovább növeli az óránkénti olvadékigényt.
Több fej több irányítható pozíciót hoz létre
Négy látható palack a forma felnyitása után nem bizonyít négy egyenértékű folyamatot. Egy kivezetés melegebben futhat, egy parison másképp ereszkedhet le, egy üreg lassabban hűlhet le, vagy egy vágási pozíció extra villanást hagyhat. A többüreges kimenetet ezért pozíció szerint kell számolni és ellenőrizni – nem csak összesített összegként.
Eredeti összehasonlítás: közzétett Kinggle fejhatárok gépplatformonként
A Kinggle jelenlegi folyamatos extrudálásos fúvóformázó oldalain számos modell opcionális két-, három- és négyfejes konfigurációit ismertetik. A specifikációs táblázatok pontos méreteket adnak meg az egy- és kétfejes referenciákhoz. Ezeken az oldalakon nem teszik közzé a három- vagy négyfejes hangmagasságot, így ezek az elrendezések extrapoláció helyett projekttervezést igényelnek.
| Kinggle modell | Állomás | Maximális termékkapacitás | Max formaméret (Sz × Ma) | HDPE olvasztóképesség | Egyfejű, maximális vágócsap átmérő | Megjelent kétfejű középtávolság | Duplafejű, maximális vágócsap átmérő |
|---|---|---|---|---|---|---|---|
| KGB2L | Egyetlen | 2 liter | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Kettős | 2 liter | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Egyetlen | 5 liter | 410 × 450 mm | 55 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Kettős | 5 liter | 410 × 450 mm | 80 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Egyetlen | 15 liter | 580 × 500 mm | 100 kg/h | 220 mm | 240-280 mm | 150 mm |
| KGB15D | Kettős | 15 liter | 580 × 550 mm | 120 kg/h | 220 mm | 240-280 mm | 150 mm |
A Kinggle 2 literes oldalain 50 ml-től 2 l-ig terjedő adagolási lehetőségeket is leírnak. Ez a tartomány azonosítja a termékcsaládot; ez nem jelenti azt, hogy a termékcsalád minden konténerje minden létszámnak megfelel. Egy széles 2 literes palackhoz egyetlen kifolyó szükséges, míg több keskeny palackhoz több üreges koncepció is elfér. A maximális hangerő önmagában nem dönti el az elrendezést.


Amit a Kinggle-adatok elárulnak a fejválasztásról
1. Az állomások száma és a fej geometriája független választás
A 2 literes páron belül mind az egy-, mind a kétállomásos modellek ugyanazt a 90 mm-es egyfejes határt, a 130 mm-es kétfejű középtávolságot és a 60 mm-es kétfejes vágócsap-korlátot teszik közzé. Az 5 literes és a 15 literes pár ugyanazt a mintát követi a megfelelő platformon belül. Egy második állomás megváltoztatja a formák váltakozását; nem változtatja automatikusan a kimenetek számát vagy a kimeneti emelkedési szöget.
2. A kétfejes elrendezésnél kisebb átmérő áll rendelkezésre kimenetenként
Minden platform kisebb maximális vágócsap-átmérőt tesz közzé a kétfejű referencia esetében, mint az egyfejű referencia esetében: 60 versus 90 mm 2 liternél, 80 versus 150 mm 5 liternél és 150 versus 220 mm 15 liternél. Ez nem jelzi előre a kész palack átmérőjét, de megmutatja, hogy az „egy másik fej hozzáadása” miért nem csupán egy kimeneti beállítás. A matrica, a parison és a palack geometriája együtt változik.
3. A nagyobb platformok szélesebb formára és kimeneti távolságra vonatkozó hivatkozásokat tesznek közzé
A maximális penészreferencia 360 × 380 mm-ről a 2 literes páron 410 × 450 mm-re az 5 literes páron, és akár 580 mm szélesre a 15 literes páron. A közzétett kétfejű középtávolság 130 mm-ről 150-180 mm-re, majd 240-280 mm-re nő. Ezek a számok a platformválasztást a palacktávolsághoz kötik, nem csak a névleges literekhez.
4. A párosított kétállomásos modellek nagyobb olvasztási kapacitást tesznek közzé
A kétállomásos példák nagyobb HDPE olvasztási kapacitást tesznek közzé, mint az egyállomásos partnereik: 55 versus 30 kg/h 2 liternél, 80 versus 55 kg/h 5 liternél és 120 versus 100 kg/h 15 liternél. A különbségeknek nincs egyetlen aránya, és nem bizonyítanak kimeneti szorzót. Megmutatják, hogy az extrudáló rendszer miért tartozik ugyanabba a számításba, mint az állomások és a fejek.
5. A három- és négyfejes igényekhez termékspecifikus rajz szükséges
A termékleírások rugalmas 2/3/4-es többfejes konfigurációkat tesznek lehetővé, de táblázataik nem tartalmaznak univerzális három- vagy négyfejes középtávolságot. Ha ezeket a méreteket a duplafejes sorból találjuk ki, akkor figyelmen kívül hagyjuk a palack szélességét, a formaacélt, a menetemelkedést, a nyak elhelyezkedését és a szolgáltatáshoz való hozzáférést. A következő helyes dokumentum egy javasolt fej-forma elrendezés a vevő alkatrészrajza alapján.
Válassza ki a létszámot a palackból – ne a kívánt szorzóból
A gyári árajánlat megbízhatóbbá válik, ha a vevő teljes termékdefiníciót ad a szállítónak. Kezdje a javasolt szerszámcsaládhoz tervezett legszélesebb és legnehezebb SKU-val. Ezután ellenőrizze, hogy a kisebb termékek megoszthatják-e ugyanazt a gépet anélkül, hogy megvalósíthatatlan kompromisszumot kötnének.
Palack szélessége és középtávolsága
A középső távolságot a szomszédos kimeneti középvonalak között mérik. Elég szorosan illeszkednie kell az üreg elrendezéséhez ahhoz, hogy minden parison a megfelelő formapozícióba kerüljön. A palacktest szélessége csak egy része a követelménynek. A nyakkivágás, a fogantyú, a zseb zseb, a lehúzható rész és az üregek közötti formafal is helyet foglal.
Alkatrésztömeg és bruttó parison tömeg
A kész palack tömege nem az a tömeg, amelyet az extrudernek minden egyes eseményhez biztosítania kell. A bruttó parison tartalmazza a palackhoz rögzített anyagot, valamint a felső és alsó vakut, valamint minden más vágott anyagot. Szorozza meg egy pozíció bruttó tömegét az összes aktív pozícióval, majd hasonlítsa össze a teljes összeget az extrudáló rendszerrel a tervezett eseménysebesség mellett.
Hűtés és eltávolítás
Több üreg több hőt termelhet, amelyet minden penészzáráskor el kell távolítani. Az egyenlőtlen vízutak lassú helyzetbe tehetik az egyik üreget. A forma kinyitása után a cellát szét kell választani, le kell vágni, tesztelni és továbbítani kell minden alkatrészt ütközések vagy túlzott felhalmozódás nélkül. A fröccsöntő gép befejezheti mozgását, miközben a termelési szűk keresztmetszetet a későbbi berendezések jelentik.
SKU stratégia
A nagy üregű forma megfelel egy stabil, keskeny palackcsaládnak. Kevésbé vonzó lehet, ha a rendelések rövidek, a tervek gyakran változnak, vagy az SKU-k nagy része nem tudja ugyanazt a hangközt használni. Hasonlítsa össze az éves árualkatrész-keresletet és az átállási időt cikkszám szerint. Ne méretezzen minden formát egy szezonális csúcs körül, hacsak a gyár többi tagja nem tudja használni ezt a kapacitást.
Számítsa ki a valósághű teljesítményt események, alkatrészek és tömegmérleg alapján
A katalógus szárítási ciklusa és a létszám nem elegendő az eladható palackok előrejelzéséhez. Használjon két összefüggő számítást: egyet az elfogadott alkatrészekhez, egyet pedig a bruttó olvadékigényhez.
Jó részek óránként = stabil formázási események óránként × eseményenként képződő részek × elfogadott hányad
Bruttó olvadékigény (kg/h) = stabil formázási események óránként × teljes bruttó parison tömeg eseményenként (kg)
Az elfogadott törtrésznek a vevő minőségmeghatározásából és egy egyeztetett próbatételből vagy becsületes tervezési feltételezésből kell származnia. A teljes bruttó plébános tömeg az egy eseményen használt összes plébánia összege. Ha négy kimenet nem szállít azonos tömeget, a négy pozíciót külön rögzítse, mielőtt hozzáadná őket.
Átlátszó hipotetikus példa
Tegyük fel, hogy a javasolt négy kivezetéses elrendezés eseményenként négy palackot alkot. Egy stabil próba során – nem száraz ciklusban – a cella óránként 300 formázási eseményt hajt végre. Ha a megegyezett elfogadott hányad 0,97, akkor a számított jó teljesítmény 300 × 4 × 0,97 = 1164 palack óránként. Ha eseményenkénti teljes bruttó parison tömeg 0,44 kg, akkor a bruttó olvadékigény 300 × 0,44 = 132 kg/h.
Ezek a számok csak tanítási példák, és nem Kinggle-modell eredménye. Bemutatják, miért nem alkalmas egy négyfejes gép automatikusan: a javasolt extrudernek az anyagnak és a feltételeknek megfelelő igazolt kapacitásra lenne szüksége, míg a hűtésnek és minden további lépésnek fenn kell tartania az esemény sebességét és minőségét. A vásárlási döntés meghozatala előtt pótolja a mért projektadatokat.
Kingglefolyamatos fúvógép útmutatóelmagyarázza, hogyan kombinálódik az állomások száma, a vágófej üregei és a ciklusidő. Az üzemtervezéshez ellenőrizze az elektromos, sűrített levegős és hűtési feltételeket is afúvóformázó gép használati útmutatója.
Gyári beüzemelés: minõsítsen minden kivezetést és üreget pozíciónak
A kombinált átlag gyenge pozíciót rejthet. Ha három palack átmegy a súlyellenőrzésen, és egy könnyű, az átlaguk elfogadhatónak tűnhet, még akkor is, ha az egyik üreg instabil. A gyári átvétel és az üzembe helyezés során címkézzen fel minden egyes szerszámkimenetet és üregpozíciót, és őrizze meg ezt az azonosságot a vágás és ellenőrzés révén.
Állítson fel pozíciónkénti alapvonalat
- Azonosítsa a gépet, a szerszámfejet, a formát, a gyantatételt, a receptúrát és a használati feltételeket.
- Gyűjtse össze az alkatrészeket sorrendben minden kimeneti/üreges pozícióból.
- Rögzítse a parison bruttó tömegét, ahol az elfogadott biztonságos vizsgálati módszer ezt lehetővé teszi.
- Minden pozícióhoz mérje meg a kész súlyt és ugyanazokat a kritikus falhelyeket.
- Vizsgálja meg a lecsípést, a nyakkivágást, a vakut, a méreteket, a megjelenést és a szivárgási teljesítményt.
- Rögzítse az eseményintervallumot, az elutasításokat, a riasztásokat, a kézi beavatkozást és a leállásokat.
- Ismételje meg, miután bármely jóváhagyott beállítás után a stabil állapot helyreáll.
Egyszerre változtasson egy szabályozott tényezőt
Ha az egyik rész eltér, először döntse el, hogy a minta követi-e a szerszámkimenetet, az üreget, a hűtőkört vagy az alsó pozíciót. A koordinált rekord hasznosabb, mint egyszerre több HMI-érték módosítása. KinggleHMI beállítások és riasztási útmutatójavasolja a bizonyítékok rögzítését a recept megváltoztatása előtt.
Ellenőrizze a faleloszlást, ne csak a teljes súlyt
Két palack súlya azonos lehet, és mégis eltérően oszthatja el az anyagot. Hasonlítsa össze a meghatározott váll, test, fogantyú, alap és lecsípési helyeket, ha az alkatrész szempontjából releváns. Ha a projekt programozott falvezérlést használ, aparison programozási útmutatóstrukturált módszert biztosít a programpontok mért régiókhoz való csatlakoztatására.
Változtassa az elfogadott próbaverziót karbantartási referenciává
Őrizze meg a jóváhagyott helyzetadatokat, hőmérsékleti viszonyokat, tisztítási állapotot, vízviszonyokat és szerszámazonosítókat. Ha egy pozíció később elsodródik, a karbantartás összehasonlíthatja az eredeti alapvonallal. Amegelőző karbantartási ellenőrző listaezeket a megfigyeléseket a rutinellenőrzések során átveheti.
Gyakori kombinációk – és hogy az egyes leírások mit hagynak nyitva
| Rövid leírás | Valószínűleg mit jelent | Amit az ajánlatkérőnek még meg kell erősítenie |
|---|---|---|
| Kétfejű, kétüreges gép | Két parisons két penészüreget táplál formánként | Az állomások száma, a kimeneti osztás, a forma mérete, az alkatrésztömeg, az extrudálási kapacitás és a későbbi hatókör |
| Négyfejes palackfúvó gép | Négy vágószerszám négy plébánost alkot párhuzamosan | Az öntőformában van-e négy megfelelő üreg, a pontos osztás, és hogy az összes SKU illeszkedik-e |
| Kétállomásos, kétfejes gép | Két öntőállomás váltakozik egy kétkimenetes szerszámrendszer körül | Formakészletek száma, eseménysor, olvadékigény, eltávolítási mód és garantált próbakörülmények |
| Négyüreges fúvóformázó gép | Egy formazáró négy részből állhat | Kimeneti vágószerszám elrendezése, állomások száma, üregkiegyensúlyozás, hűtés és elfogadott teljesítmény |
| Kétrétegű, kétfejű gép | Egy többrétegű rendszer két kimenetet táplálhat | Az extruderek száma, anyagszerkezet, rétegarányok, selejt út, kimenetek, üregek és állomások |
A „műanyag palackkészítő gép”, „HDPE palackfúvógép”, „extrudáló palackgép”, „többszerszámfejű fúvógép” és „többparizonos extrudáló fúvógép” egyaránt megjelenhet a kapcsolódó berendezések keresésében. A műszakilag teljes specifikációnak akkor is érthetőnek kell maradnia, ha ezek a marketingnevek megváltoznak.
RFQ ellenőrzőlista többfejes fúvóformázási projekthez
Ugyanazt a terméket és a gyári bemenetet küldje el minden szállítónak. Kérjen meg minden árajánlatot, hogy ugyanabban a sorrendben válaszoljanak, a katalógushivatkozásokat elválasztva a projektgaranciáktól.
| RFQ csoport | Megadandó információk | Szükséges szállítói válasz |
|---|---|---|
| Termék | 2D/3D rajz vagy minták, kapacitás, maximális méretek, nyak, fogantyú, elválasztó vonal és vágási geometria | Kompatibilis gépplatform, tájolás, üregelrendezés és bármilyen tervezési szempont |
| Anyag | Pontos gyantaminőség, szín/adalékok, újraőrlés vagy PCR terv és szállítói adatok | Javasolt csavar/extrudálási hatókör, feldolgozási feltételezések és próbaanyagigény |
| Tömeg és minőség | Kész tömeg, becsült bruttó parison/flash, kritikus falak, méretek és funkcionális tesztek | Próbamódszer, mintavétel pozíció és elfogadás definíció szerint |
| Kimenet | Szükséges jó alkatrészek óránként, műszak/év mennyiség, SKU keverék és váltási gyakoriság | Események óránként, részek eseményenként, feltételezett elfogadott hányad és bruttó olvadékszámítás |
| Szerszámozás | Meglévő formák vagy preferált üreg koncepció | Kimeneti nyílások száma, középtávolság, vágócsap-tartomány, formaméret, üregemelkedés, formakészletek és hűtési kialakítás |
| Gép | Előnyben részesített automatizálási szint és gyári korlátozások | Állomásszámláló, bilincs, extruder, kezelőszervek, kivehető és mellékelt opciók |
| Gyár | Teljesítmény szabvány, levegő/víz viszonyok, környezeti határok, padló, magasság és emelési útvonal | Projekt közműlap, általános elrendezés, alapozási/rakodási és szervizelési követelmények |
| Lefelé | Vágás, szivárgásvizsgálat, szállítás, címkézés, csomagolás és hulladékkezelési terv | Kapacitás és interfész határ minden egyes mellékelt és a vevő által biztosított fokozathoz |
Ne fogadjon el kimeneti vonalat a tesztelési feltételei nélkül
Egy hasznos átvételi dokumentum megnevezi a palackrajzot, az anyagminőséget, a kész és bruttó tömeget, az aktív kimeneteket és üregeket, a forma hűtési feltételeit, a stabil futási ablakot, a minőségi vizsgálatokat, a mintavételi tervet és a mellékelt berendezéseket. Az elfogadott részeket pozíciónként rögzíti. E feltételek nélkül a „db/h” leírhatja a gép mozgását, az ellenőrzés előtt megformált alkatrészeket vagy a jól becsomagolt palackokat – három különböző eredményt.
A megrendelés lefagyasztása előtt kérje le az elrendezést
A végső rajzon fel kell tüntetni a szerszám-kimenet középvonalait a formaüregekkel szemben, a forma és a nyomólap határait, a fúvócsapokat, a vágási vagy eltávolítási módszert, a kivezetési útvonalat és a szervizelési távolságokat. Három- vagy négyfejes Kinggle kérés esetén ez a rajz az, ahol a projekt-specifikus hangmagasság megerősítésre kerül; a közzétett kétfejű táblázatból nem szabad arra következtetni.
Gyakran ismételt kérdések
Mi az a többfejes fúvógép?
A többfejes fúvógépek több kiömlőnyílással rendelkező szerszámfej-elrendezést használnak, hogy egy formázási esemény során több mintázatot alakítsanak ki. A kiömlőnyílások számának, a középpont távolságának és a szerszám méretének meg kell egyeznie a palack és a formaüreg elrendezésével.
A kétfejes gép ugyanaz, mint a kétüreges gép?
Nem. A dupla fej két szerszámkivezetőt vagy parisons-t ír le; A két üreg két részformát ír le a formában. Általában összeillő kétrészes elrendezésnek készülnek, de az árajánlatban mindkettőt külön kell megadni.
Egy négyfejes fúvógép négyszer több palackot készít?
Nem automatikusan. Öntési eseményenként több alkatrészt képezhet, de a tényleges jó teljesítmény a stabil eseménysebességtől, a teljes bruttó olvadékigénytől, a kimeneti és üregegyensúlytól, a hűtéstől, a vágástól, a teszteléstől és az elfogadott minőségtől függ.
Hogyan történik a vágófej középtávolságának kiválasztása?
A középpont távolságát a javasolt üregosztásból és termékelrendezésből kell kiválasztani. A palack szélessége, a nyak helyzete, a zsebek, a formaacél, a hűtés, a fúvócsapok, a vágási és eltávolítási hely mind befolyásolják a végső méretet.
Válthat-e egy gép az egyfejes és a többfejes gyártás között?
Megfelelően megtervezett platformon más vágófej- vagy szerszámelrendezés is lehetséges, de ezt nem szabad feltételezni. Erősítse meg a szállítóval a mechanikai illeszkedést, az extrudálási hatókört, a vezérlőket, az átállítási munkákat, a formák kompatibilitását és az üzembe helyezési követelményeket.
Mi korlátozza az üregek számát az extrudáló fúvóformázásnál?
A korlátok közé tartoznak a termék méretei, a rendelkezésre álló forma- és nyomólap hely, a kimeneti osztás, a szerszám és a tömb geometriája, a bilincsek követelményei, az extrudálási kapacitás, a hűtési egyensúly, az alkatrész eltávolítása és az utánfutó kapacitás.
Milyen adatokat kell küldeni egy többüregű gép árajánlathoz?
Küldje el az alkatrész rajzát vagy mintáit, az anyagminőséget, a kész és bruttó mintasúlyt, a kritikus falakat és teszteket, a szükséges jó teljesítményt, az SKU tervet, a gyári segédprogramokat, az elrendezési korlátokat és a későbbi követelményeket.