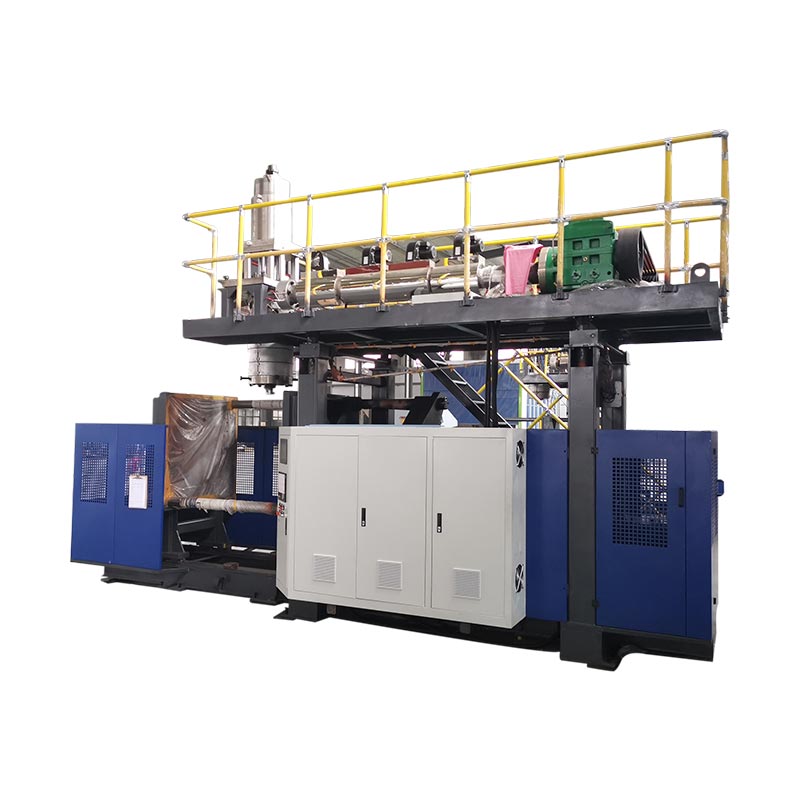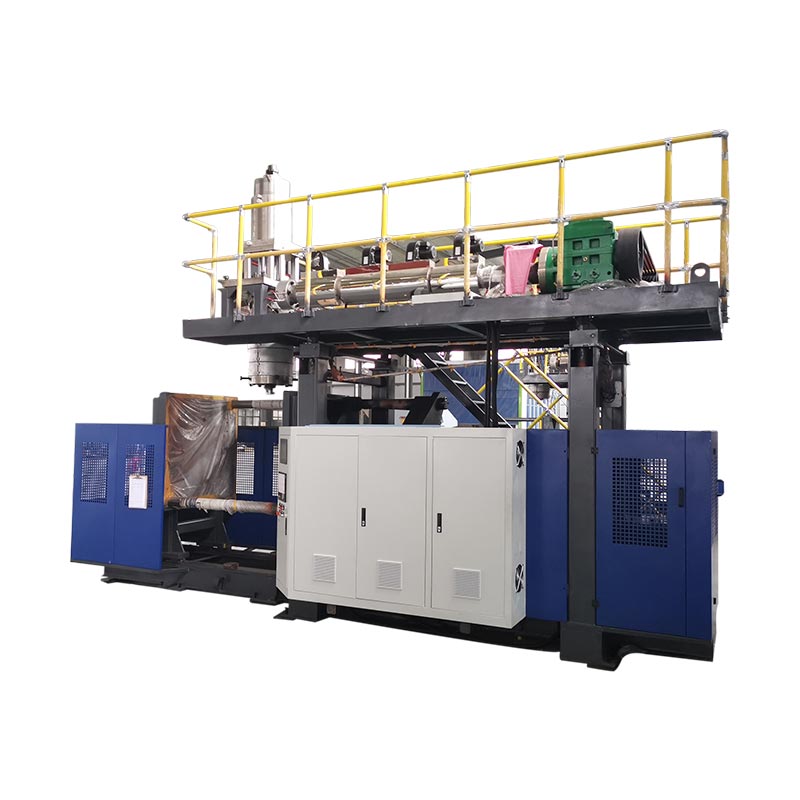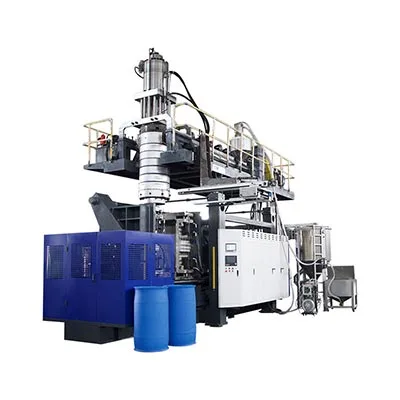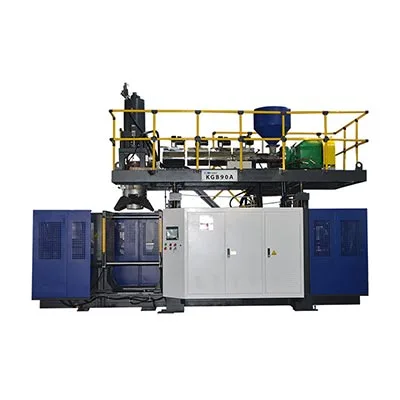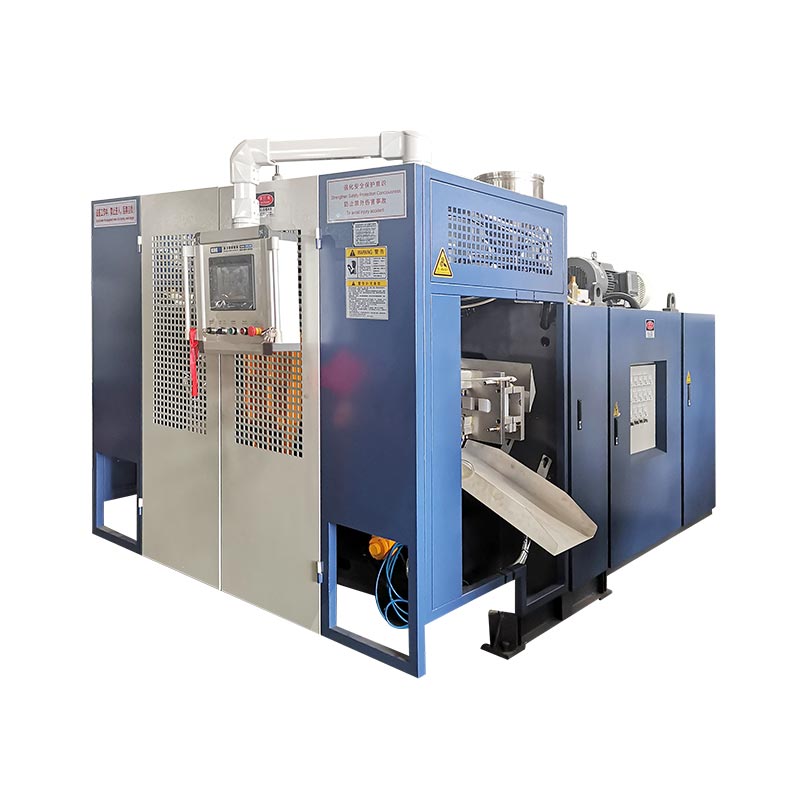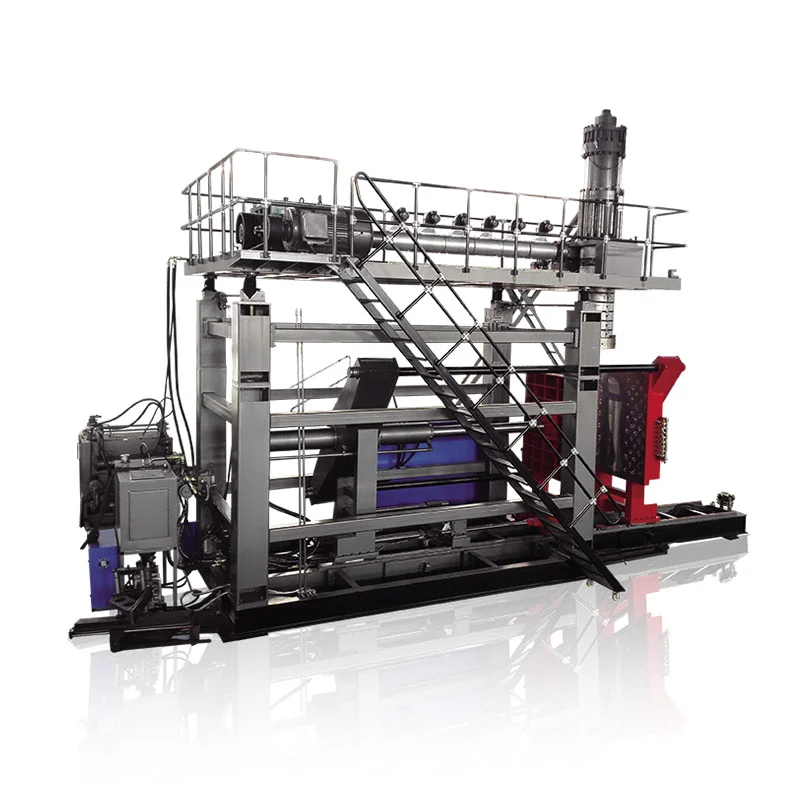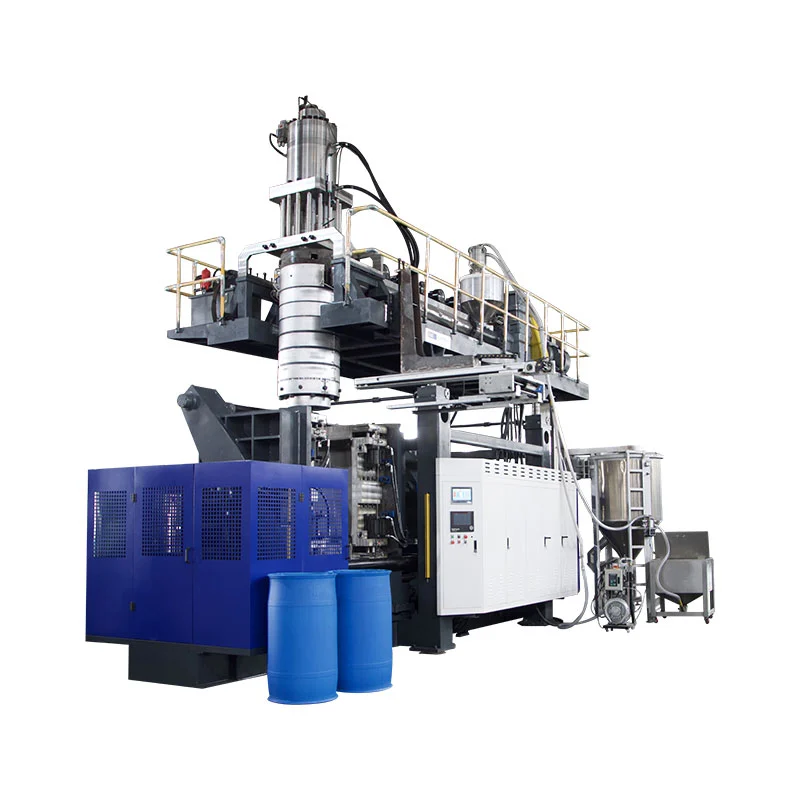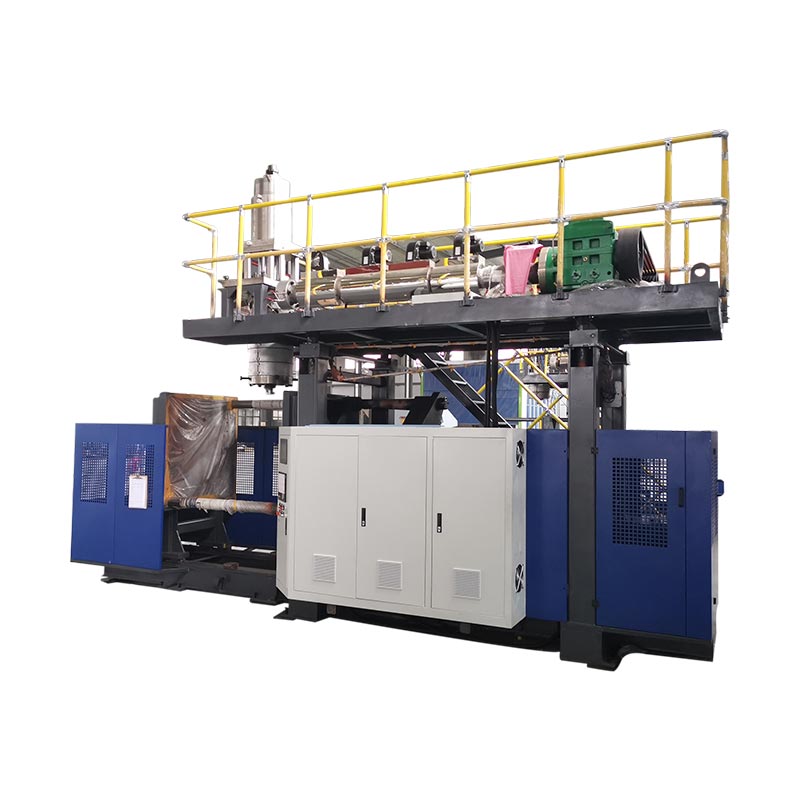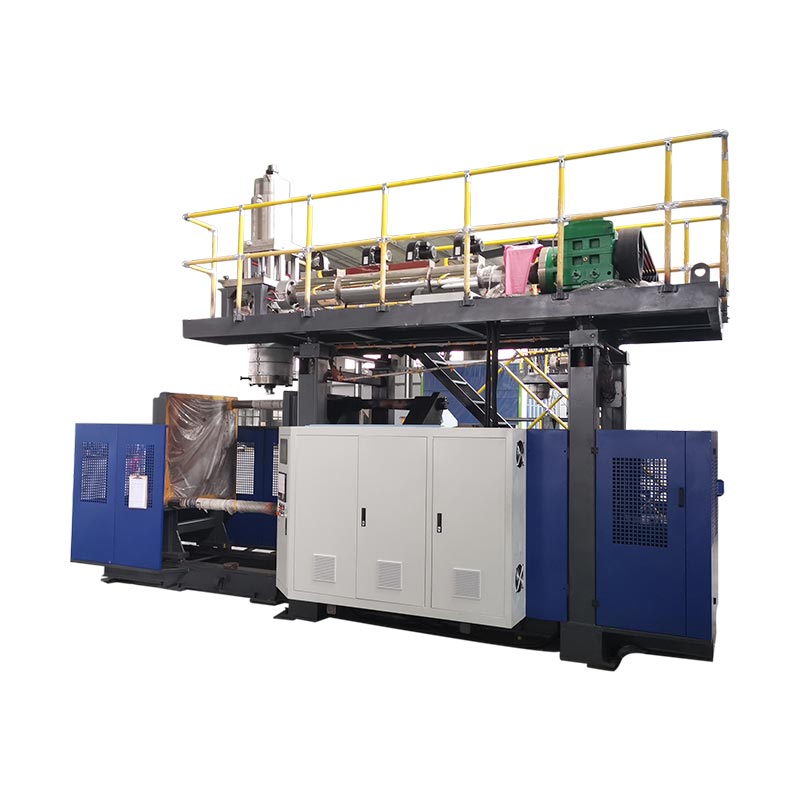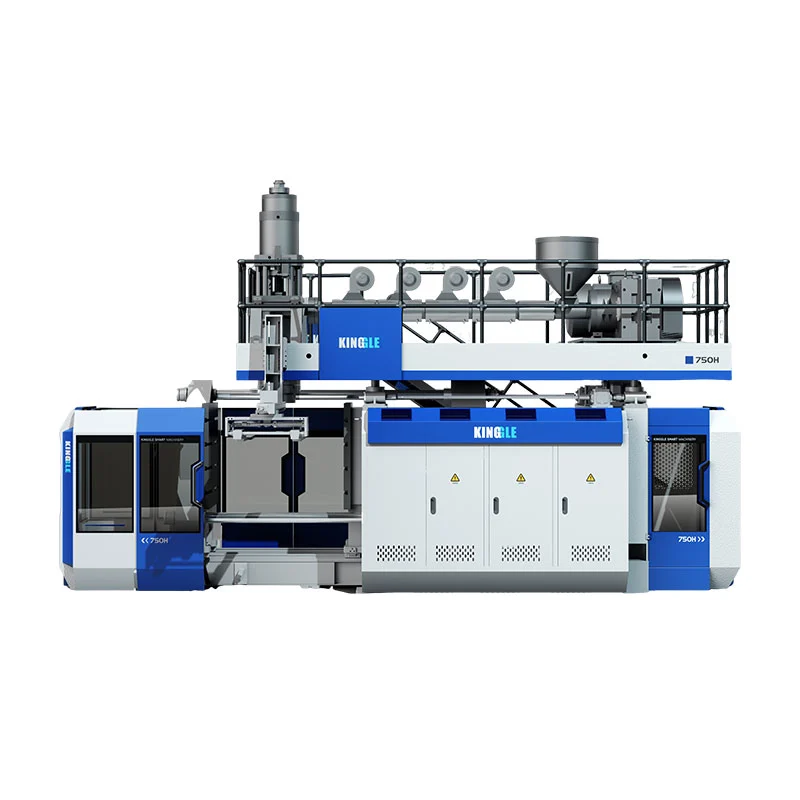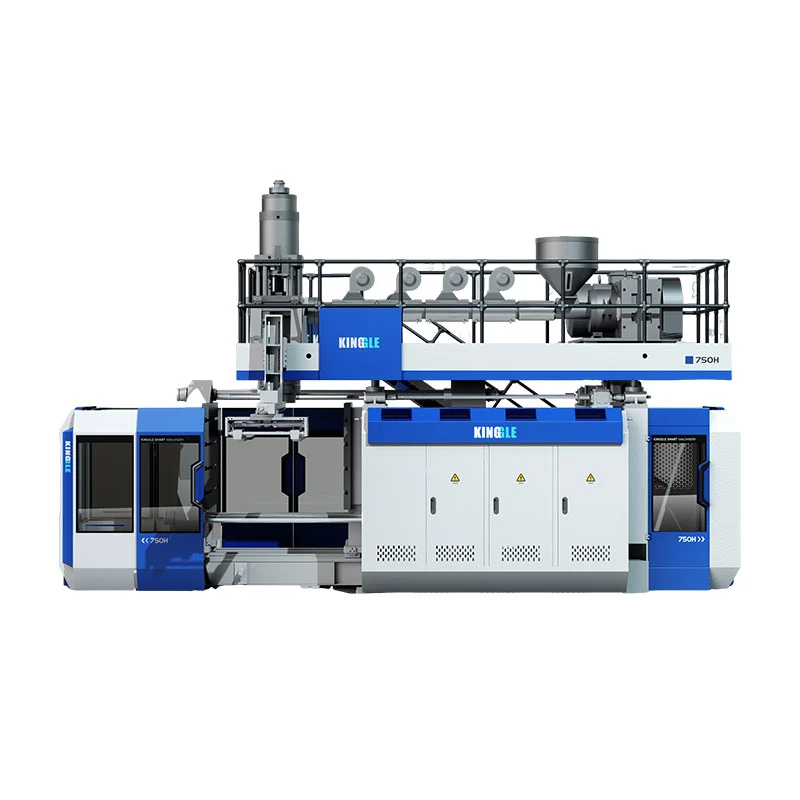
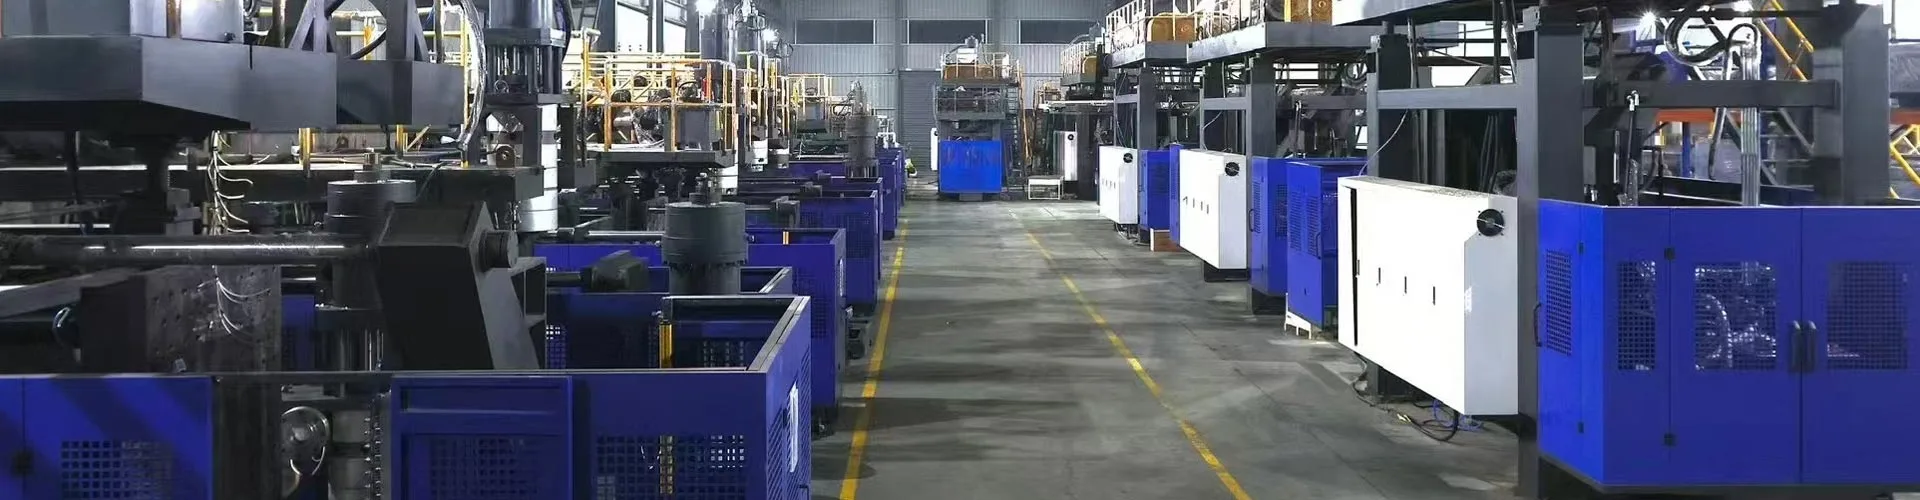
A folyamatos fúvógépmegállás nélkül extrudál egy parisont, miközben az öntőállomások beköltöznek, hogy elkapják és felfújják. Az extruder soha nem áll meg, így ez a leggyorsabb út a körülbelül 0,5-30 literes HDPE és PP tartályokhoz. Három változó állítja be a kimenetet: az állomások száma, a vágófej üregei és a ciklusidő. Három további állítja be a költségét: alkatrészenkénti energia, karbantartás és selejt. Ez az útmutató mindkét oldalt lefedi, saját gépeink valós specifikációival.
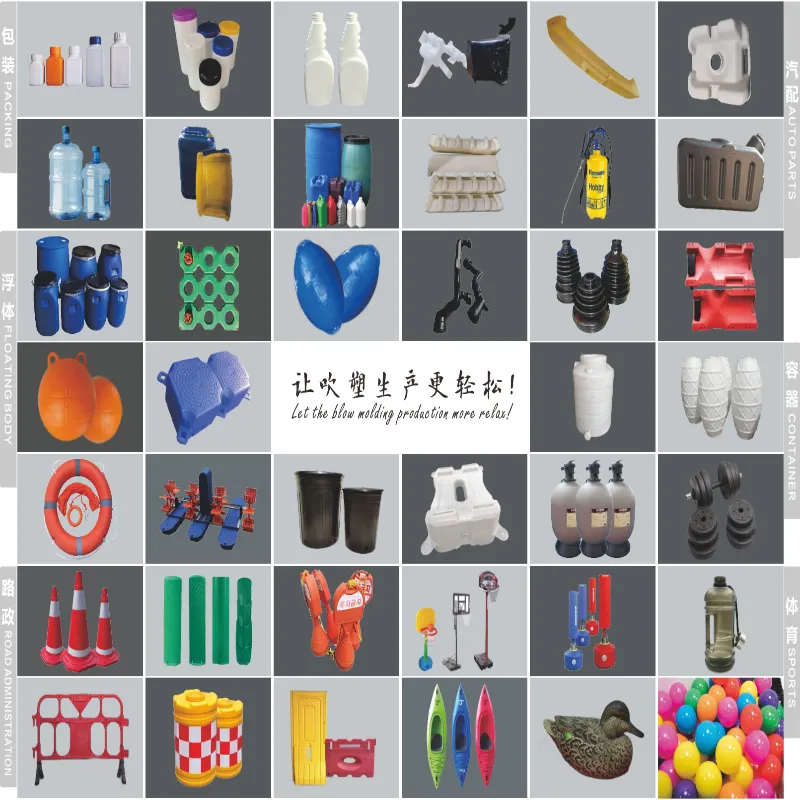
A folyamatos extrudálás lefedi az egy nap alatt kezelt műanyag tartályok nagy részét. Mosószeres flakonok, motorolajos kancsók, kannák, mezőgazdasági vegyszeres csomagolások – szinte mindegyik lekerül az ilyen gépekről.
Egy pontosítás a részletek előtt. Az átlátszó PET vizes palackok más folyamatból, fröccsöntéssel, fúvással készülnek, különböző gépeken. Ez az útmutató a HDPE, PP, PVC és PA folyamatos extrudálású fúvóformázására vonatkozik. Ha az Ön terméke egy PET italos palack, a berendezés a mifolyamatos gépválasztéknem fog sikerülni.
Gépkonfigurációk: hogyan találkoznak a formák a parisonnal
Minden folyamatos gép ugyanazt a problémát oldja meg. A parison megállás nélkül folyik, így a penésznek hozzá kell jönnie, be kell zárnia, ki kell fújnia és ki kell ürülnie a következő lövés előtt. Az, hogy a gép ezt hogyan csinálja, határozza meg a konfigurációt.
Formamozgató gépekvigye vízszintesen a formát a parisonba. A felépítés egyszerű, bevált és költséghatékony. 2-15 literes tartályokat takar.
Hajlított karú gépeklendítse át a formát egy íven, ami lerövidíti az utat és felgyorsítja a ciklust. 1-6 rétegű koextrudáló fejeket is szállítanak. Ez a nagy teljesítményű és réteges palackok osztálya.
Aztán jön az állomások száma.Egyetlen állomás (L)egy formakészletet futtat.Dupla állomás (D)két szerszámkészletet működtet az egyik extruderről, így az egyik oldal fúj, míg a másik kilökődik.
| Konfiguráció | Konténer tartomány | A legjobb | Trade-off |
|---|---|---|---|
| Formamozgató, egyetlen állomás | 2-15 l | Szerény mennyiség, gyakori termékcsere | A legalacsonyabb teljesítmény gépenként |
| Formamozgató, kettős állomás | 2-15 l | Nagy mennyiségek egy termékcsaládban | Magasabb költség; állandó keresletre van szüksége |
| Hajlított kar, egyetlen állomás | 5-30 l | Sebesség, réteges falak, nagyobb jerry dobozok | Magasabb energiafelvétel |
| Hajlított kar, kettős állomás | 5-30 l | Maximális teljesítmény, többrétegű hangerőn | A legmagasabb tőke és alapterület |
Növényi illeszkedés, korai ellenőrzés:Mielőtt elkötelezi magát, erősítsen meg négy dolgot – a gép alapterületéhez viszonyított alapterületet, a vágófej és a garatrakodó mennyezeti magasságát, a csatlakoztatott terhelés háromfázisú tápellátását és a hűtött víz kapacitását. A gép tömege 2,5 tonnától egy 2 literes egyállású állomáson és 28,5 tonnáig egy 30 literes, ívelt karú, dupla állomáson, ezért ellenőrizze a padlóterhelést is.
Az amerikai vásárlóknak még egy korai ellenőrzést kell hozzáadniuk. Az élelmiszerekkel, italokkal vagy gyógyszerekkel érintkezésbe kerülő tartályok megkövetelik az FDA anyagkövetelményeit, amelyek meghatározzák a gyantát és az újraőrléssel kapcsolatos irányelveket. Az újrahasznosított tartalomra vonatkozó szabályok is állapotonként változnak, és gyakran változnak, ezért a gyantaspecifikáció zárolása előtt ellenőrizze a termékkategóriára vonatkozó aktuális követelményeket.
Gyártási teljesítmény: a specifikációk palackokká alakítása óránként
Minden katalógus nyomtat egy kimeneti számot. Olvassa el helyesen, különben túl ígéri a szállítást.
Ezek a számok azt mutatjákszáraz ciklus— a gép üresen üzemel teljes sebességgel, nincs műanyag, nincs hűtés. Használja őket a gépek tisztességes összehasonlítására. Soha ne használja őket termelési előrejelzésként.
Íme a valós szárazciklus-számok folyamatos tartományunkban, az azokat meghatározó specifikációkkal együtt.
| Modell | Max konténer | Száraz ciklus | Befogás | Csavar | HDPE kapacitás | Átl. energia |
|---|---|---|---|---|---|---|
| KGB2L | 2 liter | 600 db/óra | 40 kN | 50 mm, L/D 25 | 30 kg/óra | 12-18 kW |
| KGB2D | 2 liter | 600 × 2 | 40 kN | 60 mm, L/D 25 | 55 kg/óra | 12-18 kW |
| KGB5L | 5 liter | 500 db/óra | 65 kN | 60 mm, L/D 25 | 55 kg/óra | 16-25 kW |
| KGB5D | 5 liter | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80 kg/óra | 16-25 kW |
| KGB15L | 15 liter | 450 db/óra | 165 kN | 75 mm, L/D 25 | 100 kg/óra | 25-34 kW |
| KGB15D | 15 liter | 450 × 2 | 165 kN | 90 mm, L/D 25 | 120 kg/óra | 25-34 kW |
| KGH15L | 15 liter | 500 db/óra | 200 kN | 80 mm, L/D 25 | 150 kg/óra | 40-50 kW |
| KGH15D | 15 liter | 500 × 2 | 200 kN | 90 mm, L/D 25 | 180 kg/óra | 40-50 kW |
| KGH30L | 30 liter | 450 db/óra | 300 kN | 90 mm, L/D 25 | 180 kg/óra | 70-80 kW |
| KGH30D | 30 liter | 450 × 2 | 300 kN | 100 mm, L/D 25 | 300 kg/óra | 70-80 kW |
Most a matematika, amely ezeket a számokat termelési tervvé alakítja.
Két szabály teszi őszintevé ezt a bántót. A vastagabb falak lassabban hűlnek le, így a nehéz részek erősebben fogynak, mint a könnyűek. És az átállások olyan órákat esznek meg, amelyek soha nem jelennek meg a ciklusidő számában.
Telepítés után mérje meg saját terhelési értékét. Futtassa üresen a gépet a szárítási ciklus megerősítéséhez, majd futtasson egy teljes gyártási műszakot, és ossza el a jó alkatrészeket órákkal. Ez az arány válik a tervezési tényezővé, és állandó marad, amint a folyamat rendeződik.
Illessze a vonalat, ne csak a gépet:méretezze a fúvóformát a töltővonalhoz képest, ne elszigetelten. Egy gép, amely túllép a töltőanyagon, raktárkészletet és padlórendetlenséget hoz létre. Szorozza meg az óránkénti tervezett darabszámot a műszakórákkal, ossza el a palackokkal ládánként, és vásárlás előtt ellenőrizze ezt a számot a későbbi dobozok és raklapok teljesítményével.
Anyagok és alkatrészek tervezése
Folyamatos extrudálás fut PE, PP, PVC és PA. A HDPE a legtöbb palackot és jerry dobozt hordozza, és elnéző feldolgozási ablaka megmagyarázza, miért uralja a kategóriát.
A csavar végzi az igazi munkát. Átmérője és hossz-átmérő aránya határozza meg, hogy mennyi gyanta olvad el a gép óránként, és ez korlátozza a kimenetet, mielőtt bármi más. Gépeink 50-100 mm-es csavarokat futtatnak L/D 25-nél, 3-5 fűtőzónával a hordón és 3×5-3×8 fűtőszakaszokkal a szerszámfejben.
| Anyag | Tipikus termékek | Mit kell nézni |
|---|---|---|
| HDPE | Mosószeres flakonok, jerry kannák, motorolajos kancsók, tejtermékek | A legelnézőbb. Illessze az olvadási indexet az alkatrész tömegéhez – kisebb MFI nagyobb alkatrészek esetén |
| PP | Melegen tölthető és magasabb hőmérsékletű csomagolás | Szűkebb feldolgozási ablak; lassabban hűl, így a ciklusok meghosszabbodnak |
| PVC | Átlátszó palackok, speciális vegyszeres csomagolás | Hőérzékeny. Lebomlik, ha forró; öblítés minden leállás előtt |
| Rerind keverékek | Költségcsökkentés a legtöbb terméknél | Keverje össze szabályozott arányban; a szennyezett újraőrlemény foltokat visz az olvadékba |
Az alkatrésztervezés olyan korlátokat állít fel, amelyeket a gép nem tud leküzdeni. Mély alávágások küzdenek a csípés ellen. Az éles sarkok vékonyítják a falat ott, ahol a parison a leginkább nyúlik. A fogantyúknak elegendő vágófej-átmérőre van szükségük ahhoz, hogy tisztán formálódjanak – a fejünk 90-220 mm-ig fut az egycsapos tűs modelleken.
A formavágás előtt vigye el a rajzot a szállítójához. Tapasztalataink szerint a falvastagsággal kapcsolatos panaszok többsége tervezési döntésre, nem pedig gépbeállításra vezethető vissza – és egy óra a rajzon megakadályozza a hetekig tartó próbálkozást.
A rétegek több lehetőséget nyitnak meg. A co-extrusion head adds a colored skin, a transparent view stripe, or a buried recycled core — all in the same shot. Our curved-arm machines run 1 to 6 layers, covered in full in thetöbbrétegű útmutató.
Automatizálás, vezérlés és energia
A vezérlő verem dönti el, hogy a minőség megmarad-e a műszakokban. Kérdezze meg bármelyik szállítót, hogy mi van benne, és neveket várjon, ne mellékneveket.
Gépeinken Mitsubishi PLC-k, MOOG szervovezérlés, Weinview HMI-k, valamint OMRON, Schneider és GEFRAN alkatrészek működnek. A programozott falvastagság-szabályozás a lövés során változtatja a szerszámhézagot, ami oda helyezi az anyagot, ahol az alkatrésznek szüksége van rá, és kiveszi, ahol nem.
A vonalintegrációhoz három konkrét kérdést kell feltenni: mely protokollokat tesz elérhetővé a PLC a MES vagy SCADA kapcsolathoz, hogy a riasztásokat strukturált adatként exportálják-e, és hogy a szállító kínál-e távdiagnosztikát. IoT távfelügyeletet biztosítunk, így mérnökeink valós időben ellenőrizhetik a gépet, és jelezhetik a problémákat, mielőtt leállítanák a gyártást.
Az energia saját elemzést érdemel. Három terhelés dominál: hordófűtés, hajtásrendszer és hűtés. A fenti táblázat modellenként mutatja az átlagos fogyasztást, és a hűtővíz 50-180 l/perc között van a gép méretétől függően.
Hasonlítsa össze a szállítókat az alkatrészenkénti adattal, ne az óránkénti húzással. Egy gyorsabb gép ugyanazt a kilowattot szórja szét több palackon, ami gyakran a magasabb besorolású gépet teszi olcsóbbá.
Életciklus-gazdaságosság: mennyibe kerül a gép birtoklása
A vételár egy fizetés. A tulajdonjog egy évtizedre szól. Öt tényező befolyásolja a tőkeköltséget, négy pedig a működési költségeket.
| Költséghajtó | Kategória | Megjegyzések |
|---|---|---|
| A gép mérete és az állomások száma | Tőke | A legnagyobb egyedi változó |
| Rétegszám | Tőke | Minden réteg egy extrudert és egy fejet ad bonyolultabbá |
| Penészgombák és üregek | Tőke | Általában külön idézik – költségvetés nekik |
| Downstream automatizálás | Tőke | Kioltás, szivárgásvizsgálat, szállítás |
| Energia | Üzemeltetési | Használja a fenti alkatrészenkénti ábrát |
| Munkaerő | Üzemeltetési | Élesen esik az automatikus villogással és kezeléssel |
| Selejt és újraköszörülés | Üzemeltetési | Az újraírási ciklus bezárása visszaállítja a már kifizetett flash-t |
| Alkatrészek és karbantartás | Üzemeltetési | évi költségvetés; raktáron gyorsan kopó cikkeket a helyszínen |
Építse meg megtérülési modelljét a deltára, ne a teljesre. Hasonlítsa össze az új sort a ma használtakkal: óránként megszerzett alkatrészek, megtakarított munkaórák, csökkentett selejt, megváltozott alkatrészenkénti energia. Osszuk el a gép- és szerszámköltséget ezzel az éves nyereséggel, és a megtérülési idő a saját számában van, nem pedig az eladóé.
Karbantartási és meghibásodási módok
Az üzemidő az ütemtervből fakad, nem a szerencséből. Tervezz meg három munkaszintet.
| Intervallum | Feladatok |
|---|---|
| Napi | Ellenőrizze a vágófej fűtését és hőmérsékletét; tisztítsa meg a csípős területet; ellenőrizze a hűtővíz áramlását és nyomását |
| Heti | Vizsgálja meg a szorítófelületeket és a rögzítőcsapokat; ellenőrizze a szervo és a hidraulikus nyomást; tekintse át a selejt arányát a sodródáshoz |
| Negyedévenként | Futtassa a teljesítménydiagnosztikát; ellenőrizze a kenési rendszert; a kritikus alkatrészek kalibrálása |
| Évente | Ellenőrizze a csavarok és a henger kopását; szervizelje a vágófejet; tekintse át a teljes alkatrészkészletet |
A gyakori meghibásodási módok a mintákat követik: a kopott lecsípős élek gyengítik az alaphegesztéseket, a sodródó fűtőzónák megváltoztatják a falak eloszlását, és az eltompult szorítófelületek villogást tesznek lehetővé. Mindegyik először az alkatrész hibájaként jelenik meg.
A kezelői képzés gyorsabban megtérül, mint bármely pótalkatrész. Erősítse meg, hogy a szállítója mit tartalmaz, és győződjön meg arról, hogy a telepítés kiterjed a gépek őrzésére és a helyi biztonsági követelményekre vonatkozó zárolási eljárásokra – az Egyesült Államokban ez azt jelenti, hogy az OSHA-megfelelőséget a gyártósor megkezdése előtt aláírják.
A garanciáról érdeklődjön írásban:a miénk egy évig működik az egész gépen az Ön gyárába érkezésétől számítva, a fő alkatrészekkel, mint például a MOOG falvastagság-szabályozó és a szervomotorok két évig. Kérdezze meg bármelyik szállítót, hogy mire terjed ki a jótállásuk, mit zár ki, és milyen gyorsan érnek el a pótalkatrészek az Ön országába.
A konfiguráció kiválasztása
Dolgozzon ebben a sorrendben: a tartály térfogata és anyaga leszűkíti a géposztályt, az éves térfogat egy vagy két állomást határoz meg, a rétegigény pedig a formamozgató vagy ívelt kart. Az üregek ezután az előrejelzéshez méretezik a kimenetet.
A miénköt lépésből álló kiválasztási útmutatórészletesen bejárja azt a méretezési utat. A 30 liter feletti tartályok esetében a parison túl nehézkessé válik a folyamatos extrudáláshoz, és a döntés az akkumulátoros gépekre költözik – a mi cikkünkben tárgyaljuk.akkumulátor vs folyamatos összehasonlítás.
Gyakran ismételt kérdések
Mi az a folyamatos fúvógép?
A folyamatos fúvógép megállás nélkül extrudál egy olvadt műanyag csövet, amelyet parisonnak neveznek, miközben egy vagy két formázóállomás mozog, hogy megfogja, lezárja és felfújja az alkatrészt. Az extruder soha nem áll le. Ez alkalmas kis és közepes méretű HDPE, PP és PVC tartályokhoz – palackokhoz, jerry dobozokhoz és kenőanyag-csomagolásokhoz. A nagy részek helyett akkumulátoros gépeket használnak, mert egy nehéz függő parison megnyúlik a forma bezárása előtt.
Hogyan számíthatom ki az óránkénti palackokat a ciklusidőből és az üregekből?
Szorozzuk meg az óránkénti ciklusokat a szerszámfejenkénti üregekkel az állomások számával. Az óránkénti 600 szárítási ciklusra tervezett gép 2 üreges fejjel egy dupla állomáson elméletileg eléri a 2400 darabot óránként. Ezután alkalmazzon reális hűtési, kezelési és váltási sebességet, mert a katalógusok szerint a gép üresen forog. Tervezze meg a kapacitást a csökkentett számon.
Mely anyagok futnak folyamatos fúvógépen?
A HDPE, PP, PVC és PA jól működik a folyamatos extrudálású fúvóformázó gépeken. A HDPE uralja a palack- és kancsógyártást. Illessze a csavart az anyaghoz: a merevebb minőségeknek nagyobb olvasztóképességre van szükségük, ezért számít a csavar átmérője és a hossz-átmérő arány. Az átlátszó PET italos palackok eltérő eljárást alkalmaznak – fröccsöntéssel, fúvással – és különböző gépekkel.
Mennyi energiát használ fel egy folyamatos fúvógép?
Átlagos energiafogyasztás mérleg a gép méretével. A Kinggle folyamatos gépek 12-18 kW-ot teljesítenek a 2 literes osztályon, 16-25 kW-ot az 5 literes osztályon, 25-34 kW-ot a 15 literes osztályon, és 40-80 kW-ot a nagy sebességű íves karú modelleken. Hasonlítsa össze a szállítókat a kész alkatrészenkénti, nem pedig az óránkénti energia tekintetében, mivel egy gyorsabb gép ugyanazt a húzást több darabra osztja szét.
Milyen karbantartást igényel a folyamatos fúvósín?
Tervezze meg a napi, heti és negyedéves munkát. Naponta: ellenőrizze a vágófej fűtését, tisztítsa meg a becsípődési területet, ellenőrizze a hűtővíz áramlását. Hetente: ellenőrizze a szorítófelületeket és a hidraulikus vagy szervonyomásokat. Negyedévente: futtasson teljesítménydiagnosztikát, ellenőrizze a kenőrendszert, és kalibrálja a kritikus alkatrészeket. Tartsa a gyorsan kopó alkatrészeket a helyszínen, mert egy hiányzó alkatrész többe kerül az állásidőben, mint a készletben.
A következő lépés attól függ, hogy hol van
Küldje el a konténer részleteit – térfogat, anyag, falvastagság, célteljesítmény –, és mérnökeink választ adnak az Ön színpadának megfelelő útvonalra:
- Kipróbál egy új terméket?Javasoljuk az induló konfigurációt, és futtatjuk a részt egy próbapróba során.
- Kapacitás növelése?A kimeneti matematikát összeállítjuk a kitöltési vonallal, és idézzük a megfelelő modellt.
- Elöregedett gép cseréje?Összehasonlítjuk az alkatrészenkénti és selejtezési energiát a jelenlegi sorával, így a megtérülés az Ön számából származik.
Minden árajánlat megnevezi a modellt, az alkatrészeket, a kereskedelmi feltételeket és az átfutási időt – a normál modellek 30-40 napig futnak, az egyedi összeállítások 60-120 napig. Böngésszen ateljes folyamatos géppalettamiközben összeszed a számaidat.
Kérjen konfigurációt és árajánlatot →A folyamatos fúvógép a ritmussal keresi meg a helyét – egy extruder, amely soha nem áll le, a formák, amelyek lépést tartanak, és a töltőanyaghoz méretezett vonal. Szerezd meg a konfigurációt, az üregszámot és a leértékelési jogot, és a kimeneti matematikai adatok érvényesek a termelésben. Lásd a modelleket és a specifikációkat afolyamatos fúvógépek választéka.