Ezen az oldalon
- Mi az a műanyag fúvógép?
- A műanyag fúvógépek típusai
- A kulcsfontosságú összetevők és hogyan befolyásolják a kimenetet
- 2026-os trendek a fúvóformázásban
- Hogyan válasszuk ki a megfelelő gépet
- Telepítés, vezetékezés és üzembe helyezés
- Gyakori problémák és hibaelhárítás
- Piaci kilátások 2026-2030
- GYIK
- Következtetés
Mi az a műanyag fúvógép?
A fúvóformázás üreges műanyag alkatrészek gyártási folyamata. A gép megolvasztja a műanyag gyantát, lágy formává formálja, és sűrített levegővel felfújja ezt a formát a forma falaihoz; amikor kihűl, az alkatrész megtartja a forma formáját. Négy fokozat határozza meg minden gépet –melegítés (lágyítás), formázás (parison vagy előforma), fújás és hűtés– és a géptípusok közötti különbségek abból fakadnak, hogy hogyan jön létre a puha forma a levegő bevezetése előtt.
A műanyag fúvógépek a mindennapi és ipari áruk széles választékát állítják elő: italokat és gyógyszereketpalackok, kenőanyag és vegyszerjerry dobozok, iparidobok és IBC tartályok, autóipari üzemanyagtartályok és légcsatornák, útsorompók és számtalan konténer. Az anyag az alkatrésztől függ:KEDVENCátlátszó italos palackokhoz,HDPEés HMW-HDPE kannákhoz, hordókhoz és tartályokhoz,PPhőálló és vékonyfalú csomagoláshoz, valamint PVC-hez vagy műszaki gyantákhoz, például PA-hoz speciális és záró alkalmazásokhoz.
A műanyag fúvógépek típusai
Három alapvető folyamattípus létezik, valamint egy gyorsan növekvő hajtáskategória, amelyet a vásárlók 2026-ban külön mérlegelnek.
Extrúziós fúvóformázógép (EBM)
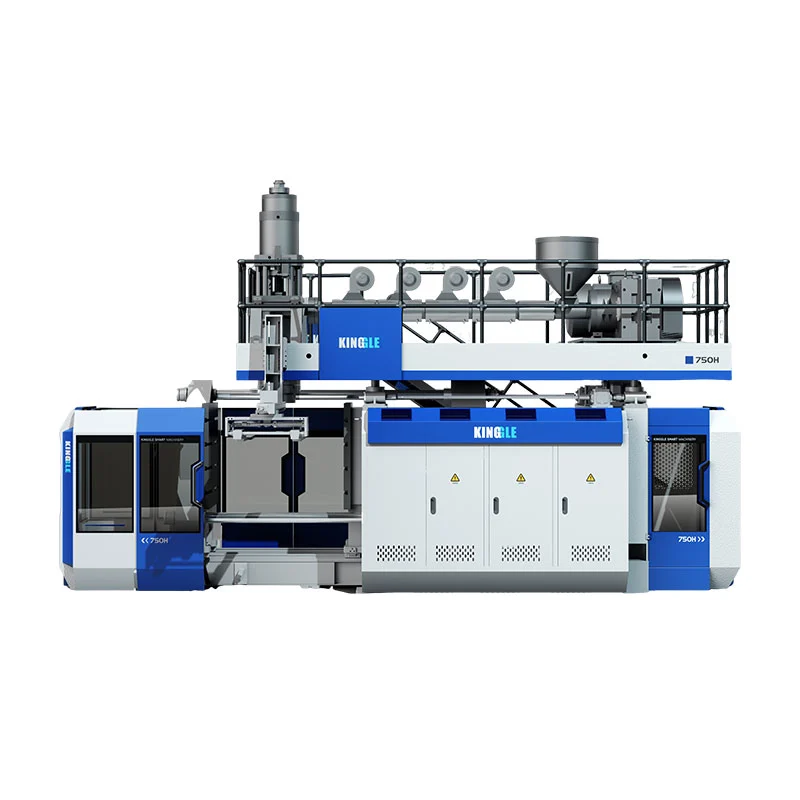
Hogyan működik:az extruder megolvasztja a gyantát, és átnyomja a szerszámfejen, hogy egy függő csövet, a parisont képezzen; a penész bezárul körülötte és a levegő felfújja az üreghez. Mivel a test, a fogantyú és a nyak egyetlen lövéssel formálódik, az extrudálásos fúvóformázás a kezelt és nagyméretű alkatrészekhez szükséges eljárás.Előnyök:alacsony szerszámköltség, gyors átállás és a legszélesebb részméret választék – a 100 ml-es palackoktól a 220 literes hordókig és még tovább.Alkalmazások:jerry kannák, vegyszerhordók, víz- és üzemanyagtartályok, szerszámosládák, útkorlátok, játékok. Ez a természetes illeszkedés a nagy mennyiségű ipari konténerekhez, és az általunk szakosodott folyamathoz; lásd a miénketfolyamatosésakkumulátorextrudáló gépek.
Fúvós fröccsöntő gép (IBM)
Hogyan működik:egy pontos előformát fröccsöntenek egy magrúdra, majd egy fúvóállomásra helyezik, ahol levegő fújja fel. Mivel a nyak fröccsöntött, az IBM kiváló nyaki pontosságot és sima felületet biztosít. Ez megfelelkisméretű, nagy pontosságú palackok és tégelyek– gyógyszerészeti fiolák, kozmetikai tartályok – kis mennyiségben, nagyon kevés hulladékkal. Nem gyárt kezelt tartályokat, és nem alkalmas nagy alkatrészekhez.
Fújófúvós fröccsöntő gép (ISBM)
Hogyan működik:egy PET előformát fecskendeznek be, majd fújás közben axiálisan nyújtják. Ez a biaxiális orientáció igazítja a polimert, és egy adott súly mellett átlátszóbb, erősebb és könnyebb falat hoz létre. Az ISBM a szabványKEDVENC vizes és üdítős palackok, ahol a könnyedség és az átláthatóság a meghatározó. A HDPE ipari alkatrészektől eltérő termékcsalád.
2026: Teljesen elektromos és szervohajtású fúvógépek
A folyamat típusán túl a vásárlók 2026-ban egyre gyakrabban hasonlítanak összehajtástechnika. A hagyományos gépek fix lökettérfogatú hidraulikát használnak, amely terheléstől függetlenül teljes teljesítménnyel működik.Teljesen elektromosgépek a hidraulikát szervomotorokra cserélik, illszervohajtású hidraulikaa gépek igény szerint hajtják meg a fő szivattyút – mindkettő jelentősen csökkenti az energiafelhasználást és javítja az ismételhetőséget. A kisméretű, nagy pontosságú gépeken gyakoriak a teljesen elektromos kivitelek; nagy ipari alkatrészekhez, amelyek nagyon nagy szorítóerőt igényelnek, aszervohajtású hidraulikaA gép általában a legjobb egyensúlyt biztosítja az energiamegtakarítás és a tonnatartalom között. Gépeink pontosan ezért használnak frekvencia-átalakító vezérlésű szervo főszivattyút.
1. táblázat · Géptípus vs anyag, kapacitás, alkalmazás és 2026-os előny
| Írja be | Anyagok | Tipikus kapacitás | A legjobb alkalmazások | 2026 előny |
|---|---|---|---|---|
| Extrudálás (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2000 l | Jerry kannák, dobok, tartályok, autóalkatrészek | A többrétegű fejek PCR / újracsiszoló rétegeket futtatnak |
| Befecskendezés (IBM) | PE, PP, PS | ≤ ~0,5 L | Gyógyszerészeti és kozmetikai kis üvegek | Nagyon alacsony selejt, precíz nyak |
| Injekciós nyújtás (ISBM) | KEDVENC | 0,2-10 liter | Vizes és üdítős palackok | Könnyű súly, tisztaság |
| Szervo/teljesen elektromos | Bármilyen (drive tech) | Változó | Energiakritikus, nagy hangerősségű vonalak | A legnagyobb energiahatékonysági kar |
A kulcsfontosságú összetevők és hogyan befolyásolják a kimenetet
Két gép megoszthat egy fő kapacitást, de nagyon eltérően teljesít, mivel a minőség és a kimenet az összetevőkben él. Általában egy olcsóbb, gyenge falvezérlésű gép bizonyul a drágábbnak – a minden alkatrészre elpazarolt gyanta hónapokon belül meghaladja az árkülönbséget.
- Csavaros / lágyító egység.Megolvasztja és méri a gyantát. A csavar átmérője (általában 50–100 mm) és az L/D arány (24–25) határozza meg az olvadék homogenitását és áteresztőképességét; egy instabil olvadék inkonzisztens részekként jelenik meg az áramlás irányában.
- Halálfej és parison control.Kialakítja a parisont és profilozza a falát a hossza mentén. A nagy felbontású falvastagság-szabályozó (például egy 100 pontos MOOG-rendszer) a legnagyobb kar a gyantaköltség és az alkatrészszilárdság tekintetében.
- Befogó egység.Lezárja és megtartja a formát a belső fúvónyomás ellen. A szinkron rögzítés közvetlen nyomású reteszeléssel párhuzamosan tartja a lemezeket; túl kis tonnatartalom villanást és gyenge részeket eredményez.
- Hűtőrendszer.Az alkatrészt a formához állítja. A hűtés általában a ciklus leghosszabb lépése, ezért a hűtés kialakítása – nem az extruder – állítja be a valódi teljesítményt és szabályozza a vetemedést.
- Irányítórendszer és automatizálás.Futtatja és automatizálja a vonalat. Megbízható PLC/HMI (Mitsubishi, Weinview) plusz robot-ki- és kioltás védi a konzisztenciát és az OEE-t pilóta nélküli futásokon.
2. táblázat · Alkatrész kontra funkció, minőségi mérőszám és mit kell megkérdezni vásárláskor
| Összetevő | Funkció | A minőségi mutató érintett | Kérdezze meg a szállítót |
|---|---|---|---|
| Csavar / lágyító | Olvadék és mérő gyantát | Olvadék homogenitása, kimenet | Csavar átmérő, L/D, HDPE kg/h? |
| Halálfej / parison control | Forma és profil parison | Falvastagság egyenletessége, gyantahasználat | Hány falvastagsági pont? |
| Befogó egység | Zárja be és tartsa a formát | Flash, alkatrész integritás | Szorítóerő és reteszelés típusa? |
| Hűtőrendszer | Állítsa be az alkatrészt | Ciklusidő, vetemedés | Hűtési kialakítás és vízspecifikáció? |
| Vezérlés / automatizálás | Futtassa és automatizálja | Következetesség, OEE | PLC/HMI márka, robot kivehető? |
2026-os trendek a fúvóformázásban
PCR és újrahasznosított gyanta kompatibilitás
A márka- és szabályozási célkitűzések az újrahasznosított tartalmat (PCR) erősítik a csomagoláson. A változó, időnként szennyezett újrahasznosított olvadék működése szigorúbb minta- és hőmérséklet-szabályozást igényel, és gyakrantöbbrétegű vágófejígy a szűz bőrök közé egy regrind vagy PCR mag szúrható. A falvastagság precíz szabályozásával és stabil hőmérsékleti zónákkal rendelkező gépek sokkal elnézőbben kezelik az újrahasznosított gyantát.
AI és intelligens megfigyelés
A vonal egyre hangszeresebb.OEE műszerfalak, a prediktív karbantartás, a távdiagnosztika és az automatikus paraméterbeállítás a prémium opcióktól az elvárások felé halad. Még egy alap fedélzeti riasztórendszer is, amely lehetővé teszi a beszállító számára a hibák távolról történő diagnosztizálását, a többnapos leállást aznapi javítássá változtathatja – ami a hét minden napján 24 órában számolva többet ér, mint egy szerény gépár-különbség.
Energiahatékonyság
Az energia visszatérő költség, amely a gép élettartama alatt fut, így egyre inkább befolyásolja a vásárlási döntéseket. A fő karok aszervo főszivattyú, optimalizált sűrített levegő használat (a levegő az egyik legdrágább közmű az üzemben), és hatékony hűtés. Mivel az energia a palackonkénti költség valódi összetevője, a hatékony hajtás gyakran gyorsabban megtérül, mint bármely más frissítés a nagy volumenű sorozaton.
3. táblázat · 2026-os trend vs gyári hatás, vásárlási pont és ROI
| Trend | Hatás a gyárra | Vásárlási pont | ROI érték |
|---|---|---|---|
| PCR / újrahasznosított gyanta | Változó, szennyezett olvadéknak kell futnia | Többrétegű fej + erős falvezérlés | Megfelel a márka/szabályozási újrahasznosított céloknak |
| AI / intelligens megfigyelés | Kevesebb állásidő, gyorsabb beállítás | OEE műszerfal, távdiagnosztika, riasztórendszer | Magasabb üzemidő, kevesebb selejt |
| Energiahatékonyság | Folyamatos energia = folyamatos költség | Szervoszivattyú, optimalizált levegő, hatékony hűtés | Alacsonyabb alkatrészköltség, gyorsabb megtérülés |
Hogyan válasszuk ki a megfelelő műanyag fúvógépet
A gép meghatározásának legmegbízhatóbb módja az, ha az alkatrésztől kifelé dolgozunk, és a teljes birtoklási költség alapján ítéljük meg a matrica ár helyett:
- Először határozza meg a terméket.A legnagyobb méret, függetlenül attól, hogy van-e fogantyú, a gyanta, a fal specifikációja és bármilyen tanúsítvány (ejtési teszt, UN).
- Ezután határozza meg a kimenetet.Konvertálja a száraz ciklust valós teljesítményre és napi mennyiségre, mielőtt egy vagy két állomást vagy akkumulátort választana.
- Párosítsa a gép típusát.Kezelt/nagy → extrudálás; kis precíz → injekció; tiszta PET → nyújtás.
- Mérjük fel az energiát és az automatizálást.A szervohajtás és a robotkihúzás növeli az árat, de csökkenti az üzemeltetési költséget.
- Ellenőrizze a szervizt, az alkatrészeket, a telepítést és a betanítást.A gép egy évtizedes kapcsolat; a támogatás dönti el az üzemidőt.
- Ítélje meg a TCO, nem az ár.A gyanta, az energia, a törmelék és az állásidő eltörpül a két gép közötti árkülönbség mellett élettartamuk során.
4. táblázat · Vevői ellenőrző lista
| Kritérium | Mit kell megerősíteni |
|---|---|
| Kapacitás | Maximális részmennyiség + reális napi teljesítmény |
| Energia | Szervo hajtás, beépített kW, levegő és víz felhasználás |
| Anyagkompatibilitás | HDPE / PP / PVC / PA / PCR tartalom |
| Váltási sebesség | Formacsere idő, egy vs több szerszám |
| Értékesítés utáni támogatás | Garancia, beszerelés, betanítás, alkatrészek |
| Biztonság és megfelelőség | Fényfüggöny, CE, ejtési teszt / UN ahol szükséges |
 Folyamatos — 5 literes egyetlen állomás
 Folyamatos — 15 literes egyetlen állomás
 Akkumulátor – 60L nagy alkatrészekhez
Telepítés, vezetékezés és üzembe helyezés
A fúvósín nagyon sok közműveket igényel, és a legtöbb indítási késés a helyszín készenlétéből fakad, nem pedig magából a gépből. A gép megérkezése előtt erősítse meg a lényeget:
- Közművek.Megfelelő tápellátás és vezetékezés, tiszta sűrített levegő a szükséges nyomáson, hűtővíz áramlása és nyomása, valamint adott esetben hidraulikus csatlakozások.
- Helyszín és alapítvány.Egy vízszintes, teherbírási padló a gép súlyához, valamint szabad hely a nyomólap, az extruder és a kivezető körül az üzemeltetéshez és karbantartáshoz.
- Üzembe helyezési sorrend.Indítsa el az olajszivattyút, melegítse fel a gépet a hőmérsékletre (néhány órán keresztül bekapcsolt hűtővíz mellett), indítsa el az extrudálást és a falvastagság-szabályozót, majd futtasson manuális ciklusokat, mielőtt automatikusra váltana.
- Elfogadás (próbaüzem).A kijelentkezés előtt ellenőrizze a száraz ciklus teljesítményét, a falvastagság egyenletességét, az alkatrész súlyát és felületét, valamint a biztonsági funkciókat.
Mérnökeink az Ön gyárába utaznak, hogy telepítsék, üzembe helyezzék és kiképezzék a kezelőket, így a vonal gyorsabban éri el a stabil termelést, mint egy önszerelés.
Gyakori problémák és hibaelhárítás
A legtöbb fúvási hiba négy karra vezethető vissza – falvastagság profil, olvadási hőmérséklet, szorítóerő és hűtés. Ez a táblázat leképezi a vásárlók által leggyakrabban feltett hibákat a szokásos okokkal és javításukkal.
5. táblázat · Hiba vs valószínű ok és javítás
| Disszidál | Valószínű oka | Első javítás, amit ki kell próbálni |
|---|---|---|
| Szivárgás | Gyenge lecsípődés / vékony fal a hegesztésnél | Állítsa be a falprofilt és a lecsípést, a fúvás időzítését |
| Egyenetlen falvastagság | Parison-profil kikapcsolva / a szerszám nincs középre állítva | Újraprofilozza a parisont, középre állítsa a vágófejet |
| Instabil plébánia | Olvadék hőmérséklet / tárolási ütem | Ellenőrizze a hőmérsékleti zónákat és a tárolási löketet |
| Párásodás / fehérítés | Az olvadási hőmérséklet vagy a hűtés túl agresszív | Hangolja be az olvadék hőmérsékletét és a hűtési sebességet |
| Rocker alsó | Alaphűtés / fúvónyomás | Állítsa be az alaphűtést és a fúvónyomást |
| Felesleges vaku | Nem megfelelő bilincs / kopott penész | Ellenőrizze a szorítóerőt, ellenőrizze a formát |
| Vetedés / deformáció | Elégtelen hűtés | A hűtési idő meghosszabbítása, a vízhőmérséklet csökkentése |
Ha a kibocsátás csökken, nem pedig a minőség, az ok gyakrabban a tárolási löket vagy a hűtés, mint az extruder – ez az első hely, amelyet érdemes megvizsgálni. A tartós selejtezés és a nem tervezett leállások az OEE legnagyobb rejtett húzóereje is, ezért a stabil falvezérlés és a megbízható automatizálás jóval megtérül az általános költségeken felül.
Piaci kilátások 2026-2030
A kereslet állandó és széleskörű. A Grand View Research szerint a műanyag fúvógépek globális piaca kb3,2 milliárd USD 2024-ben, és az előrejelzések szerint 2030-ra eléri a 4,0 milliárd USD-t, ami körülbelül 4,2%-os CAGR. A növekedést a csomagolás, az autóipari alkatrészek, az ipari konténerek és az egészségügy hajtjaÁzsia-csendes-óceáni térség a legnagyobb régió, a piac mintegy 39%-ával. Az üreges ipari alkatrészek esetében továbbra is az extrudálás a legnagyobb folyamatszegmens, míg az italcsomagolásban a PET sztreccsfúvó-fúvás vezet.
A vásárlók számára a gyakorlati jelzés az, hogy ez egy modernizációs piac, nem egy fellendülés: a növekedés ott összpontosul, ahol a gépek növelik a hatékonyságot, az újrahasznosított tartalom képességét és az automatizálást. Ezért a 2026-os vásárlási döntés kevésbé az alapvető specifikációkról, hanem inkább az energiahatékonyságról, a PCR-kompatibilitásról, az üzemidőről és a teljes birtoklási költségről szól.
Kérjen árajánlatot műanyag fúvógépre
Mondja el termékét, méretét, gyantáját és napi teljesítményét – mi ajánljuk a megfelelő típust és konfigurációt valós műszaki adatokkal és ciklusszámokkal.
Kérjen árajánlatot Csevegés a WhatsApp-onGyakran ismételt kérdések
Mi az a műanyag fúvógép?
Üreges műanyagtermékeket készít gyanta hevítésével, lágy formává alakításával, sűrített levegővel való felfújásával egy öntőformában és hűtésével – palackokat, jerry kannákat, hordókat, tartályokat és konténereket gyárt. A fő típusok az extrudálás, fröccsöntés és fröccsöntéses sztreccsfúvás.
Melyek a fúvóformázó gépek fő típusai?
Extrusion (EBM) a kezelt és nagy HDPE alkatrészekhez, injekció (IBM) a kis precíz palackokhoz és injekciós nyújtás (ISBM) az átlátszó PET palackokhoz. A gépeket folyamatos, akkumulátoros, többrétegű és szervo/teljesen elektromosként is leírják.
Milyen anyagok használhatók?
HDPE és HMW-HDPE, PP, PVC és PA extrudáló gépeken; PET injekciós nyújtógépeken. A HDPE szabványos dobozokhoz, hordókhoz és tartályokhoz; PET átlátszó palackokhoz.
Mennyibe kerül egy műanyag fúvógép?
A költségeket az alkatrészméret és a szorítóerő, a vágófejek száma, az egy- vagy többrétegű falak és az automatizálás határozza meg. A kis egyállomásos gépek a legolcsóbbak; A nagy akkumulátordobsorok sokkal többe kerülnek. A teljes birtoklási költség – energia, hulladék és karbantartás – általában többet számít, mint a matrica ára.
Mi a különbség az extrudálás és a fröccsöntés között?
Az extrudálással egy üreges tömböt extrudálnak és fújnak, így kezelt és nagy alkatrészeket készítenek. A fröccsöntés először egy precíz előformát formál, majd fújja – ideális kis, pontos palackokhoz, de nem fogantyúkhoz vagy nagy alkatrészekhez.
Hogyan válasszam ki a megfelelő gépméretet?
Kezdje a legnagyobb mennyiségből és a napi teljesítményből. A valós kapacitás ellenőrzéséhez szorozza meg a száraz ciklus teljesítményét 0,75–0,85-ös hatékonysági tényezővel és az üzemórákkal, majd válasszon egy vagy két állomást, vagy egy akkumulátort a nagy alkatrészekhez.
Hogyan csökkenthetem a hibákat és a selejteket?
A legtöbb hiba a falvastagság profiljára, az olvadási hőmérsékletre, a szorítóerőre vagy a hűtésre vezethető vissza. A falvastagság precíz szabályozása, a megfelelő bilincs tonnatartalom és a megfelelő hűtés megszünteti a szivárgás, a felvillanás, az egyenetlen fal és a vetemedés legtöbb problémáját.
Megéri a teljesen elektromos fúvógép 2026-ban?
A teljesen elektromos és szervohajtású gépek csökkentik az energiafelhasználást és javítják az ismételhetőséget, így a nagy volumenű, energiaigényes vonalakon térülnek meg a leggyorsabban. A nagy ipari alkatrészek esetében a szervohajtású hidraulikus gépek gyakran a legjobb egyensúlyt biztosítják az energiamegtakarítás és a nagy szorítóerő között.
Következtetés
A műanyag fúvógép kiválasztása egy szekvencia, nem pedig egyetlen specifikáció: határozza meg az alkatrészt, méretezze meg a kimenetet, illeszkedjen a folyamat típusához, majd mérje meg az energiát, az automatizálást és a támogatást. Az extrudálás a legtöbb ipari tartályt fedi le, a kisméretű, precíz palackokhoz illik a fröccsöntés, a sztreccsfúvás pedig a PET italok tulajdonában van – a szervo- és a teljesen elektromos meghajtókkal immár mindhárom energiaigényű. 2026-ban azok a döntések, amelyek elválasztják a jó vásárlást a költségestőlenergiahatékonyság, PCR-kompatibilitás, automatizálás, OEE és teljes birtoklási költség— valódi szerviz támogatással. Tedd rendbe ezeket, és a gép megérdemli a tartást egy évtizedre.